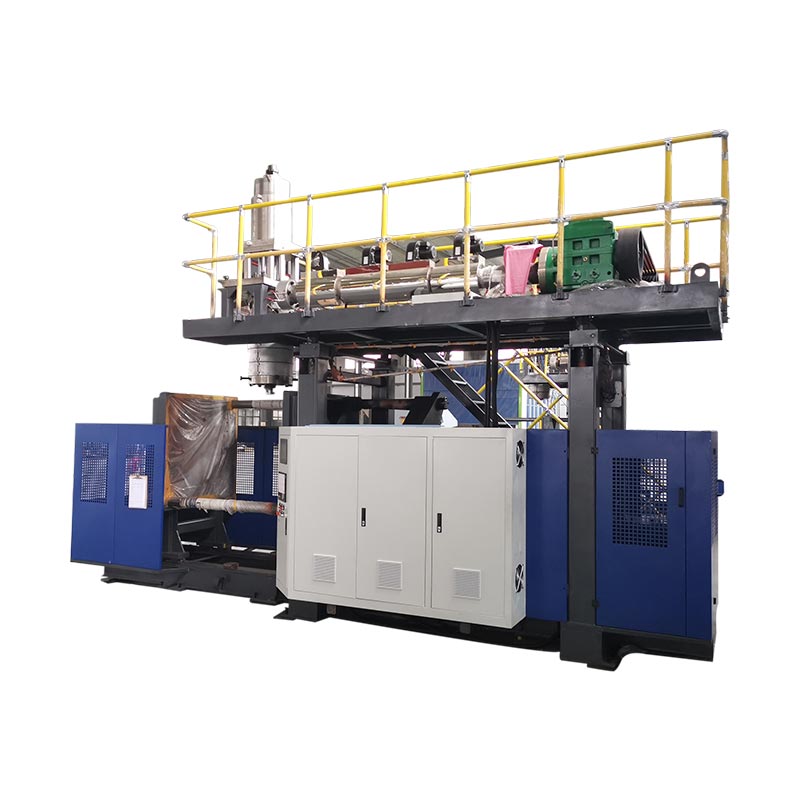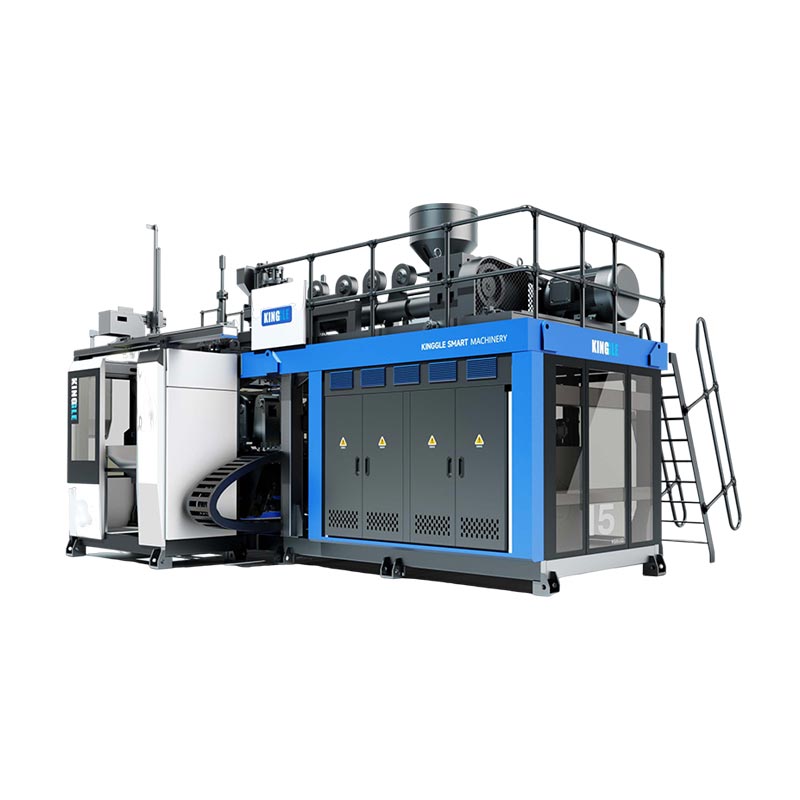
Vyberte si Kinggle KGB90A, pokud schválený produkt může používat publikované uspořádání s jedním extrudérem a nevyžaduje dva proudy taveniny KGB90AP poté, co jsou definovány testy materiálu, výstupu a produktu.Vyberte KGB90AP, pokud specifikace produktu skutečně vyžaduje dvouvrstvé nebo dvoubarevné vytlačování, protože na aktuální stránce produktu jsou uvedeny dva šrouby 70 mm a dva materiálové proudy je nutné kontrolovat samostatně. Před každou volbou ověřte obálku formy, hrubou hmotu předlisku, pryskyřici, strukturu stěny, přijatý výstup a tovární nástroje oproti hotovému dílu, než se spoléhat pouze na štítek s kapacitou 60 l.

Pět rozhodnutí, které je třeba udělat, než požádáte o cenovou nabídku
- Jeden nebo dva proudy taveniny
- Maximální hrubá hmota předlisku
- Velikost hotové formy a rozhraní
- Přijatý výstup se skutečným produktem
- Strojní a kompletní užitkový rozsah
KGB90A
Publikováno s jedním šnekem 90 mm a motorem extrudéru o výkonu 45 kW. Začněte zde pro koncept jednoproudového produktu, který podléhá potvrzení projektu.
KGB90AP
Publikováno se dvěma 70 mm šrouby a dvěma 22 kW extrudérovými motory. Jeho uváděným účelem je dvouvrstvá nebo dvoubarevná výroba.
| Publikovaná položka | KGB90A | KGB90AP | Význam výběru |
|---|---|---|---|
| Maximální kapacita nádoby | 60 l | 60 l | Jmenovitá kapacita neprokazuje, že konkrétní díl vyhovuje. |
| Uspořádání extrudéru | Jeden šroub 90 mm | Dva šrouby 70 mm | Toto je hlavní modelový rozdíl pro stěnu a barevnou strukturu. |
| Výkon motoru extrudéru | 45 kW | 2 x 22 kW | Hodnoty instalovaného motoru nejsou energetické výsledky produktu. |
| Zveřejněná kapacita tavení HDPE | 130 až 160 kg/h | 130 až 160 kg/h | Potvrďte kapacitu se skutečnou potřebou pryskyřice a hrubého předlisku. |
| Kapacita akumulátoru | 6,6 l | 6,6 l | Zkontrolujte objem a hmotu broku proti celé baňce. |
| Zveřejněná hmotnost PE akumulátoru | 4,95 kg | 4,95 kg | Samotná hmotnost dílu nezahrnuje záblesky, zbytky a procesní přídavky. |
| Upínací síla | 280 kN | 280 kN | Předpokládaná oblast a poptávka po procesu stále vyžadují přezkoumání. |
| Maximální velikost formy, Š x V | 700 x 980 mm | 700 x 980 mm | Hotová sestava formy musí vyhovovat oběma rozměrům. |
| Rozsah tloušťky formy | 460 až 550 mm | 460 až 550 mm | Včetně vložek, zadních desek a montážních detailů. |
| Velikost stroje, d x š x v | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Toto je obálka stroje, ne celá výrobní buňka. |
| Hmotnost stroje | 14 t | 15 t | Použijte konečné obecné uspořádání pro založení a manipulaci. |
Zdroj: aktuální KinggleProduktová stránka KGB90AaProduktová stránka KGB90AP, zkontrolováno 9. září 2026. Čísla jsou publikované reference, nejsou zárukou pro každou konfiguraci.
Prvním rozhodnutím je struktura stěny, nikoli označení 60L
Oba modely mají stejný jmenovitý objem 60 l. Tento sdílený štítek je nečiní zaměnitelnými. Tabulka produktů KGB90A uvádí jeden šroub 90 mm. Tabulka KGB90AP uvádí dva šrouby 70 mm. Kinggle uvádí, že systém dvojité extruze je určen pro dvouvrstvou nebo dvoubarevnou výrobu.
Začněte výkresem produktu. Označte každou požadovanou vrstvu stěny, barevnou oblast a proud materiálu. Uveďte, proč každý z nich existuje. Druhý extrudér je odůvodněn požadavkem na produkt. Nemělo by se přidávat jen proto, že složitější stroj zní schopněji.
Pro jednoproudový produkt je KGB90A jednodušší publikovanou architekturou. Konečný návrh ještě potřebuje revizi materiálů a nástrojů. Na stránce jsou uvedeny skupiny materiálů PE, PP a ABS, ale tento seznam nedokazuje, že každá třída bude zpracovávat na stejném výstupu. Chování taveniny, geometrie produktu a akceptační testy zůstávají vstupy projektu.
Pro specifikovaný dvouvrstvý nebo dvoubarevný produkt poskytuje KGB90AP dva publikované proudy vytlačování. Nabídka musí jít dále. Mělo by identifikovat, která pryskyřice nebo barva přivádí každý proud. Měl by také uvádět vztah cílové vrstvy, způsob spouštění a plán inspekce. Dva extrudery vytvářejí schopnost. Samy o sobě nedefinují hotovou specifikaci stěny.
Vyhněte se záměně vrstev s výstupy matrice nebo dutinami formy. Stěnou produktu prochází vrstva. Výstup matrice tvoří jeden předlisek. Dutina tvoří jednu část. Kinggle'shlava, dutina a vedení vrstvyodděluje tyto počty. Umístěte každý počet na vlastní řádek RFQ.
Co o sdílené platformě říkají dvě zveřejněné tabulky
Současné modelové tabulky ukazují společnou tvarovací obálku. Oba uvádějí upínací sílu 280 kN a formovací desku 960 x 980 mm. Oba vykazují maximální velikost formy 700 x 980 mm. Publikovaný rozsah tloušťky formy je 460 až 550 mm. Uvedená kapacita akumulátoru je 6,6 l s hmotností PE akumulátoru 4,95 kg.
Tyto podobnosti činí uspořádání extrudéru viditelnějším. KGB90A používá jeden 90 mm šnek s uvedeným 45 kW extruderovým motorem. KGB90AP používá dva 70 mm šrouby se dvěma 22 kW motory. Obě stránky uvádějí rozsah tavící kapacity HDPE 130 až 160 kg/h.
Nepřidávejte dvě hodnoty kapacity KGB90AP, pokud tabulka výslovně neuvádí samostatné výstupy. To ne. Zveřejněná řada již model popisuje. Uspořádání dvojitého extrudéru může rozdělit hrubou taveninu mezi proudy, ale schválený poměr vrstev rozhoduje o skutečné potřebě každého proudu. Továrna potřebuje tento poměr před manipulací s pryskyřicí a provedením zkoušky.
Rozměry stroje jsou rovněž uváděny jako shodné na 5,45 x 3,5 x 4,2 m. Uvedené změny hmotnosti ze 14 t pro KGB90A na 15 t pro KGB90AP. Rozdíl jedné tuny je užitečný pro včasné plánování. Na konečné založení, zvedání nebo přepravní plán to nestačí.
Oba stoly také nesou stejný štítek suchého cyklu. Považujte to pouze za referenci pohybu stroje. Neidentifikuje testovací nádobu, pryskyřici, hmotnost součásti, dobu chlazení nebo pravidlo vyřazení. Produktový článek by měl tento limit objasnit místo toho, aby se katalogová řada proměnila ve výrobní příslib.
Kde je KGB90A přímějším výchozím bodem
KGB90A je v tomto srovnání modelem s jedním extrudérem. Na jeho zveřejněné stránce je uveden jeden šnek 90 mm, poměr L/D 24 a motor extrudéru o výkonu 45 kW. Kinggle také uvádí jako součást standardního popisu modelu regulátor tloušťky MOOG 100, rameno robota a systém spodního foukání.
Toto uspořádání je praktickým výchozím bodem, když schválený výrobek používá jeden proud taveniny. Mezi možné aplikace uvedené Kinggle patří chemické obalové sudy, stohovací kbelíky, venkovní nádrže na vodu, automobilové nádrže, hračky, autodíly, boxy na nářadí a dopravní zábrany. Seznam ukazuje šíři produktu. Neosvědčuje, že každá položka v těchto skupinách vyhovuje jedné formě nebo jednomu receptu.
Odešlete skutečný díl před převzetím vhodného dílu. 60L úzká nádrž a 60L široká bedna na nářadí mohou mít velmi odlišné projektované plochy. Jejich formy se také mohou lišit šířkou, výškou a tloušťkou. Rukojeti, hluboké tažení, břitové destičky a dělicí čáry ovlivňují požadované zatížení předlisku a svorky. Maximální objem produktu je pouze jedna hodnota screeningu.
Uspořádání s jedním extrudérem také usnadňuje definování dráhy materiálu. Existuje jeden hlavní proud pryskyřice k sušení, přivádění, barvení a čištění. To neodstraní procesní práci. Změny pryskyřice, změny barvy a pravidla přebroušení stále ovlivňují spouštění a výměnu. TheHDPE a PP vodítkovysvětluje, proč samotné názvy materiálů neurčují recept.
KGB90A zvolte až poté, co to požadavky produktu podporují. Pokud kupující později přidá druhou vrstvu nebo samostatný viditelný barevný proud, může tato změna ovlivnit kompletní vytlačování a balení vytlačovací hlavy. Je levnější usadit konstrukci stěny před zmrazením konstrukce stroje.
Co KGB90AP přidává a co ještě potřebuje od kupujícího
Kinggle popisuje KGB90AP jako model s dvojitým vytlačováním pro dvouvrstvou nebo dvoubarevnou práci. V aktuální tabulce jsou uvedeny dva šneky 70 mm a dva motory extrudéru o výkonu 22 kW. Publikovaná maximální kapacita nádoby, údaje o upnutí, obálka formy a údaje o akumulátoru odpovídají tabulce KGB90A.
Další extruzní proud je určujícím rozdílem. Umožňuje projektu přivádět dva specifikované proudy taveniny do systému závitořezné hlavy. Tyto proudy mohou představovat dvě barvy nebo navrženou strukturu vrstev. Kupující musí poskytnout materiálový pár a požadovaný vztah mezi nimi. Kompatibilita by neměla být předpokládána ze slov "dvojitá vrstva."
Kontrola vrstev také vyžaduje metodu kontroly. Rozhodněte se, zda bude továrna kontrolovat celkovou tloušťku stěny, rozložení jednotlivých vrstev, barevné ohraničení, vzhled nebo test výkonu specifický pro produkt. Uveďte, kde bude díl rozřezán nebo změřen. Výsledek průchodu vyžaduje výkres nebo kontrolní plán, nikoli vizuální názor na stroji.
Publikovaná stránka KGB90AP také uvádí jako aplikace nástroje, obaly chemikálií a hračky. Každý může klást jiné nároky na tvar stěny a umístění barev. Sada nástrojů může mít hluboké funkce a širokou promítanou plochu. Chemické obaly mohou vyžadovat definovaný materiál a specifikaci výkonu. Díly hraček mohou přinést požadavky na vzhled a barevné hranice. Návrh stroje musí odpovídat skutečnému dílu.
Hostil KinggleManuál MOOG DigiPack IIIvysvětluje, že profily stěn akumulátoru-stroje souvisí s polohou akumulátoru při vysouvání. To podporuje umístění profilu podél předlisku. Neřídí automaticky poměr vrstev kupujícího. Konstrukce vytlačování a vytlačovací hlavy musí splňovat tento samostatný požadavek.
60L produkt se ještě musí vejít do formy a akumulátoru
Nominální objem je špatný konečný test shody. Dva duté výrobky mohou mít stejný objem a přitom vyžadují velmi odlišné formy. Začněte s maximální šířkou, výškou a hloubkou dílu. Přidejte dělicí čáru, pinch-off, zábleskové kapsy, hrdlo nebo spodní rozhraní, vložky, chladicí přípojky a montážní desky.
Porovnejte hotovou sestavu formy s publikovaným oknem stroje. Obě strany 60L uvádějí maximální velikost formy 700 x 980 mm a rozsah tloušťky 460 až 550 mm. Deska je uvedena na 960 x 980 mm. Tyto údaje umožňují včasné vyšetření. Schválené výkresy stroje a formy musí potvrdit konečné rozhraní.
Dále zkontrolujte předlisek. Hrubá hmota předlisku zahrnuje hotový produkt, výron, zbytky a veškerý procesní materiál zachycený během tváření. Na obou produktových stránkách je uvedena hmotnost PE akumulátoru 4,95 kg. Neporovnávejte toto číslo se samotnou hmotností hotového dílu. Použijte celý hrubý výstřel a potvrďte skutečnou pryskyřici.
Předlisek musí také dosáhnout požadované délky a tvaru, než jej gravitace nebo chlazení zdeformuje. Programování stěn distribuuje materiál po této délce. Hluboké rohy, madla a široké části mohou baňku různě natahovat. Kinggle'sprůvodce programováním parisonuukazuje, jak by měl být profil porovnán s naměřenými místy stěny.
Nakonec zkontrolujte požadavek na svorku a otevření formy. Projektovaná plocha, tlak foukání a geometrie součásti ovlivňují tvářecí zatížení. Vložky a vyjímání dílů ovlivňují otevírací prostor. Theprůvodce designem vytlačovací vyfukovací formyposkytuje úplnější kontrolní seznam rozhraní.
Neprodávejte hodnotu suchého cyklu jako výstup hotového produktu
Obě aktuální stránky produktu uvádějí „500 PC/HR“ jako výstup suchého cyklu. Na štítku záleží. Suchý cyklus neprokazuje, že by jeden z modelů mohl vyrobit 500 akceptovaných 60L produktů za hodinu. Nezahrnuje identifikovanou součást, hrubou hmotnost předlisku, materiál, tloušťku stěny, požadavek na chlazení nebo následný proces.
Skutečná produkce začíná celým výrobním cyklem. Akumulace a vytlačení baňky musí odpovídat uzavření formy. Musí skončit foukání, chlazení, výfuk, otevírání a odstraňování dílů. Ořezávání a manipulace po proudu musí také držet krok. Odmítnutá součást nepatří do přijatého výstupu.
Publikovaný rozsah tavicí kapacity HDPE je další hranicí. Obě stránky uvádějí 130 až 160 kg/h. Porovnejte tento rozsah s hrubou potřebou materiálu, nikoli samotnou hmotností hotového dílu. Hrubá hodinová poptávka zahrnuje každou složku předlisku a plánovanou míru událostí. Skutečná pryskyřice a procesní podmínky mohou změnit výsledek.
Použijte Kinggle'sprůvodce časem cykluk identifikaci limitující události. Poté počítejte přijaté díly ve stabilním běhu. Zaznamenejte hmotnost dílu, rozložení stěn, rozměry a požadované funkční testy. Rychlý pohyb stroje má malou hodnotu, když produkt potřebuje více chlazení nebo linka odmítá díly.
Energie by měla používat stejný akceptovaný jmenovatel výstupu. Dvě veřejné tabulky označují rozsah 35 až 45 kW jako průměrnou spotřebu energie. Kilowatty popisují průměrný výkon, nikoli energii na díl. Theprůvodce měřením energievysvětluje, jak měřit kWh na přijatý produkt. Udržujte tento výsledek spojený se skutečným soudem.
Produkční buňka je větší než publikovaná obálka stroje
Dvě 60L stránky publikují stejné rozměry stroje: 5,45 m na délku, 3,5 m na šířku a 4,2 m na výšku. To je užitečná první kontrola. Nezobrazuje servisní uličky, materiálové systémy, místa operátora, manipulaci s formami, vykládání dílů nebo následné zařízení.
Vytvořte buňku kolem toku produktu. Označte, kde pryskyřice vstupuje a kde odcházejí hotové díly. Umožněte prostor pro robota, ořezávání, kontrolu a vyřazený materiál. Ukažte cestu výměny formy. Udržujte přístup k ohřívačům, hydraulice, závitořezné hlavě a ovládací skříni. Konečné obecné uspořádání by mělo tato rozhraní identifikovat.

Ke zvolené konfiguraci patří také utility. Zeptejte se na konečnou připojenou zátěž, napájecí napětí, požadavek na přívod vzduchu do stroje a požadavek na chladicí vodu. Zahrňte všechny místní pomocníky. Nenavrhujte zařízení podle tabulky podobného modelu. Možnosti a místní elektrický design mohou změnit konečný balíček.
Kinggle'sprůvodce požadavky na službyodděluje připojenou zátěž od provozní potřeby. Zahrnuje také proudění stlačeného vzduchu, chlazení a uspořádání. Použijte jej s projektovým technickým listem a konečným strojním výkresem. Plán místa by měl být schválen před odesláním stroje.
Zkontrolujte svislou trasu stejně pečlivě jako podlahu. Zveřejněná výška nezahrnuje každou akci zvedání nebo překážku na místě. Zkontrolujte dveře, střešní konstrukci, přístup jeřábem a cestu používanou pro manipulaci s formami. Ukažte na rozvržení plošiny údržby a otevřené kryty. Stroj se může vejít do budovy a přesto bude obtížné jej nainstalovat nebo opravit.
Dokončete kontrolu s následným řádkem. Velká část potřebuje prostor pro stabilizaci, úpravu a pohyb bez poškození. Potvrďte bod výpadu robota, šířku dopravníku a kontrolní polohu. Pokud se proces vrátí flash do brusky, označte i tuto trasu. Tyto detaily často rozhodují o tom, kde může stroj sedět.
Sestavte RFQ na osmi kusech důkazů o produktu
Vzorový požadavek bez balíčku součástí ponechává ta největší rozhodnutí otevřená. Kinggle'sprodejní procespožaduje fotografie nebo výkresy produktu, hmotnost, velikost, materiál, tloušťku, výkon a potřeby chemické odolnosti. Pro rozhodnutí KGB90A a KGB90AP uspořádejte informace v tomto pořadí.
- Odešlete výkres řízené součásti.Zahrňte celkové rozměry, detaily hrdla nebo rozhraní, limity dělicí čáry a poslední revize.
- Uveďte hrubou a hotovou hmotnost.Oddělte hmotnost hotového produktu od otřepů, zbytků a dalšího procesního materiálu.
- Definujte každý materiálový tok.Uveďte jakost pryskyřice, dodavatele, barvu, pravidlo přebroušení a jakýkoli požadovaný vztah mezi proudy.
- Popište konstrukci stěny.Označte jeden proud, dvojitou vrstvu nebo dvojitou barvu. Přidejte metodu kontroly a limity přijatelnosti.
- Poskytněte balíček formy.Odešlete konečnou šířku, výšku, tloušťku, hmotnost, uspořádání chlazení, montážní body, vložky a rozhraní foukání.
- Nastavte přijatý výstup.Definujte prodejné díly za hodinu, plánované směny, zpracování odmítnutí a následný proces, který musí držet krok.
- Uveďte tovární podmínky.Zahrňte napětí, frekvenci, stlačený vzduch, chladicí vodu, výšku stropu, zvedací přístup a dostupnou podlahovou plochu.
- Dohodněte se na soudu.Pojmenujte pryskyřici, formu, dobu trvání testu, kontroly kvality, počet výstupů, energetickou hranici a dokumenty požadované před přijetím.
Požádejte o odpověď, která oddělí standardní data modelu od dat specifických pro projekt. Standardní tabulka pomáhá porovnat platformu. Technická dohoda by měla popisovat objednanou konfiguraci. Uchovávejte čísla revizí na výkresu výrobku, výkresu formy, technickém listu a přejímacím plánu.
Použijteprůvodce přejímacími zkouškami v továrněk definování běhu. Pokud je součástí rozhodnutí energie související s produktem, EUROMAP 46.2 poskytuje metodu měření pro daný stroj, formu a specifikovaný produkt. Metoda také vyžaduje, aby produkt vyhovoval požadavkům zákazníka.
Kinggle'sstránka ke staženíposkytuje tabulky parametrů a dokumenty regulátoru k nahlédnutí. Potvrďte, že každý dokument odpovídá konečnému modelu a balíčku ovládacích prvků. Návod k podobnému stroji je užitečným podkladem, ale nemá přednost před objednaným technickým souborem.
Před zahájením výroby požádejte obě strany, aby podepsaly stejnou datovou sadu. Změněná struktura stěny může změnit výběr extrudéru. Těžší předlisek může změnit hodnocení záběru. Větší forma může změnit uložení stroje. Kontrola revizí zabraňuje tomu, aby se včasná cenová nabídka stala náhodně konečným akceptačním základem.
V RFQ by také mělo být uvedeno, které položky zůstávají otevřené. Mezi typické příklady patří finální třída pryskyřice, připojení chlazení forem nebo následná automatizace. Dejte každému otevřenému bodu vlastníka a datum splatnosti. Továrna pak může oddělit potvrzené vstupy z návrhu stroje od informací, které ještě potřebují schválení kupujícím.
Vyberte model, který odpovídá schválenému produktu
KGB90A a KGB90AP sdílejí mnoho publikovaných limitů formování. Výběr modelu proto začíná architekturou vytlačování. Použijte KGB90A jako výchozí bod pro schválenou koncepci jednoho proudu. Použijte KGB90AP, když jsou pro zadanou vrstvu nebo barevnou strukturu potřeba dva proudy vytlačování.
Nepoužívejte složitost modelu jako náhradu za definici produktu. Stroj s dvojitým vytlačováním potřebuje dvě cesty manipulace s materiálem, definovaný způsob spouštění a plán kontroly vrstev nebo barev. Pokud produkt tyto funkce nepotřebuje, přidávají práci, aniž by vytvořily akceptovanou výhodu produktu.
Nevybírejte KGB90A pouze proto, že uvedená hmotnost stroje je nižší. Více záleží na tvarování, hrubé poptávce po předlisku a akceptované produkci. Jednoproudový produkt může stále vyžadovat pečlivé programování stěn, chlazení a manipulaci s díly. Zkouška produktu musí prokázat úplný výsledek.
Pokud kupující očekává budoucí produkty, uveďte je nyní. Zkontrolujte největší formu a nejtěžší hrubou baňku. Označte jakýkoli budoucí požadavek na dvouvrstvou nebo dvoubarevnou vrstvu. Poté se rozhodněte, zda přídavná architektura patří do prvního nákupu nebo do pozdější řady. Uchovávejte nepotvrzené budoucí nápady odděleně od aktuálního akceptačního testu.
Před odesláním proběhněte dohodnutou část s dohodnutým materiálem. Zaznamenejte recepturu, výsledky kvality, přijatý výstup a podmínky použití. Použijtekontrolní seznam pro spuštěnípro uvedení do provozu aprůvodce přechodemkdyž rodina produktů obsahuje několik forem nebo barev.
Často kladené otázky
Jaký je hlavní rozdíl mezi KGB90A a KGB90AP?
Aktuální tabulka KGB90A uvádí jeden šnek 90 mm a motor extrudéru o výkonu 45 kW. Tabulka KGB90AP uvádí dva 70 mm šrouby a dva 22 kW motory. Kinggle popisuje KGB90AP jako možnost dvojitého vytlačování pro dvouvrstvé nebo dvoubarevné produkty. Mnoho publikovaných tvarovacích rozměrů je jinak stejných.
Znamená jmenovitá kapacita 60 l každý 60 l produkt?
Ne. Objem je pouze počáteční hodnota screeningu. Hotová forma musí odpovídat desce, maximálním rozměrům formy, rozsahu tloušťky a uspořádání otvorů. Hrubý předlisek musí odpovídat požadavku na akumulátor. Projektovaná plocha, poptávka po upnutí, břitové destičky, chlazení a vyjímání součástí také potřebují revizi.
Lze publikovaných 500 kusů za hodinu použít jako výrobní výstup?
Ne. Obě stránky označují toto číslo jako výstup suchého cyklu. Neidentifikuje lisovaný produkt, pryskyřici, hmotnost, dobu chlazení, vyřazovací pravidlo nebo následné nastavení. Výrobní výstup by měl být měřen jako přijaté díly během dohodnuté zkoušky se skutečným produktem a materiálem.
Kdy by si měl kupující vybrat model KGB90AP s dvojitým vytlačováním?
Zvolte KGB90AP, pokud schválený produkt vyžaduje dva proudy taveniny pro specifikovanou dvouvrstvou nebo dvoubarevnou strukturu. Definujte oba materiály, zamýšlený vztah mezi proudy a metodu kontroly. Nepřidávejte druhý extrudér pouze jako obecný upgrade.
Jaké informace o produktu potřebuje Kinggle pro návrh 60L stroje?
Zašlete výkres nebo fotografie výrobku, rozměry, hotovou a hrubou hmotnost, třídu pryskyřice, strukturu stěny, požadavky na tloušťku, výstupní cíl a funkční testy. Přidejte podrobnosti o formě a tovární nástroje, pokud jsou k dispozici. Tyto informace umožňují stroji, zápustkové hlavě, formě a zkušebnímu plánu používat stejný produktový základ.
Jak by se měla porovnat spotřeba energie mezi těmito dvěma modely?
Změřte každý model při výrobě stejného akceptovaného produktu za ekvivalentních podmínek. Zaznamenejte kWh stroje, přijatý výkon, vytlačenou hmotu a zahrnutá pomocná zařízení ze stejného časového okna. Neporovnávejte jmenovité hodnoty připojeného motoru nebo cyklus sušení, jako by šlo o energetické výsledky produktu.
Odešlete produkt před výběrem modelu
Sdílejte výkres, pryskyřici, hrubou hmotu předlisku, strukturu stěny, informace o formě, přijatý výstup a tovární nástroje. Kinggle pak může potvrdit, zda KGB90A, KGB90AP nebo jiná platforma vyhovuje projektu.
Vyžádejte si nabídku na základě produktuZdroje ověřené pro tuto příručku
- Kinggle KGB90A 60L akumulační vyfukovací stroj, aktuální popis produktu a zveřejněná tabulka, zkontrolováno 9. září 2026.
- Kinggle KGB90AP 60L akumulátorový vyfukovací stroj, popis dvojitého vytlačování a publikovaná tabulka, zkontrolováno 9. září 2026.
- Návod k použití Moog DigiPack III, metoda řízení profilu polohy akumulátoru, přístupná přes Kinggle.
- EUROMAP 46.2, verze 1.0, leden 2014, měření energie související s výrobkem pro konkrétní výrobek a formu.
- Kinggle prodejní proces, informace o produktu požadované pro návrhy strojů, zkontrolováno 9. září 2026.