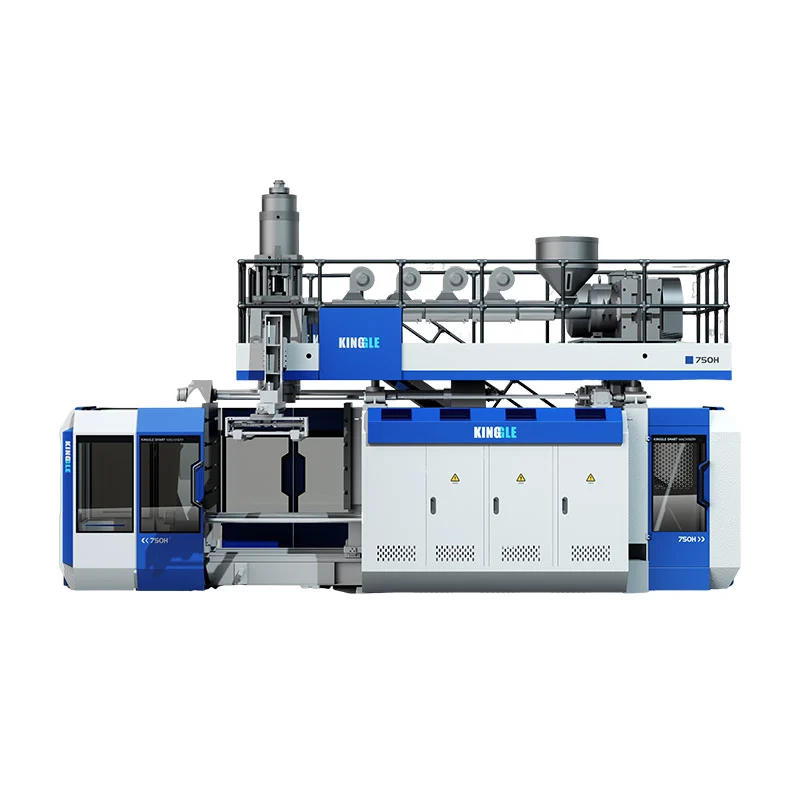
Automobilové vyfukování může vyrábět duté díly, jako jsou vzduchové kanály a zásobníky tekutin. Výběr zařízení začíná výkresem dílu, specifikovanou pryskyřicí a požadavky na přijetí. Samotný inzerovaný objem kontejneru stroje nemůže určit, zda bude tvořit konkrétní potrubí, pojmout svou formu nebo dodávat požadovaný hotový výstup.
Užitečná kontrola nákupu následuje díl v průběhu celého procesu: tvarování, odstraňování, ořezávání, montáž a kontrola. Před porovnáním jmenovitého výkonu nebo ceny vyřešte povinné požadavky na výrobky a nástroje. V opačném případě může rychlý lisovací cyklus zakrýt výrobní buňku, která stále nedosahuje svého cíle dodávky.

Vyfukování automobilových dílů: aplikace a vhodnost procesu
Seskupte automobilové díly podle toho, co musí dělat, spíše než podle toho, že jsou duté. Vzduchový kanál v kabině, komponent pro sání vzduchu do motoru a nádrž na kapalinu vyžadují různé recenze. Jejich provozní podmínky a rozhraní určují otázky, na které musí návrh stroje odpovědět.
| Část rodiny | Vstupy k založení | Otázky vybavení a nářadí |
|---|---|---|
| Kabinové HVAC potrubí | Vzduchová dráha, geometrie připojení, instalační prostor a stanovené funkční kontroly | Může navržená trasa vytvořit tělo a ponechat přístupná místa ořezávání a kontroly? |
| Části sání vzduchu motoru | Specifikované podmínky teploty, tlaku nebo vakua, expozice médiím a požadavky na připojení | Vyhovuje pryskyřice, způsob tvarování a kompletní buňka těmto konkrétním podmínkám? |
| Nádrže na tekutiny | Kapalina, servisní podmínky, porty, montážní prvky a kritéria přijatelnosti | Jak se bude vyrábět a ověřovat karoserie, rozhraní a případná následná montáž? |
| Ostatní duté technické díly | Zatěžovací stavy, rozměry, montážní prvky a zamýšlené použití | Je vhodné vyfukování, nebo by se měla porovnat jiná cesta tvarování či spojování? |
Udržujte projekty palivového systému na samostatné schvalovací cestě. Například,RISE popisuje požární zkoušky plastových palivových nádržípodle předpisu OSN 34, příloha 5, klauzule 5. Jedná se o specifický rozsah zkoušky, nikoli o úplný kontrolní seznam pro schválení. Stanovit příslušný trh, požadavky a schvalovací odpovědnosti pro skutečný projekt palivového systému; katalog strojů uvádějící „nádrže pro automobily“ nezakládá vyhovující výrobu palivových nádrží.
Vyfukované potrubí HVAC: geometrie, rozhraní a požadavky na stroje
U vyfukovaných potrubí HVAC zkontrolujte společně vzduchovou cestu a každé připojení. Těleso, které lze tvarovat, stále potřebuje otvory, které lze oříznout, umístit a zkontrolovat. Zakázkové plastové potrubí by se proto mělo dostat do fáze nabídky s definovanou tvarovanou geometrií i zamýšlenou hotovou geometrií.
Oddělte ventilaci kabiny od požadavků na přívod vzduchu do motoru
Nepřenášejte materiál nasávání vzduchu do motoru nebo zkušební podmínky do potrubí kabiny jednoduše proto, že oba přenášejí vzduch. Zaznamenejte si prostředí instalace, schválený materiál a požadované kontroly pro konkrétní díl. Pokud záleží na tlaku, vakuu, teplotních cyklech nebo vystavení kapalině, určete příslušné podmínky ve specifikaci projektu.
Zkontrolujte hotový spoj, nejen vylisovaný otvor
Označte na výkrese konce připojení, montážní vztažné body, změny řezů a navrhovaná místa oříznutí. Poté zkontrolujte, jak bude součást sedět v dokončovacím nebo kontrolním přípravku. Užitečnou kontrolní otázkou je, zda stejný vztažný systém dokáže konzistentně lokalizovat součást během ořezávání, měření a montáže.
Před definováním kyvety specifikujte jakoukoli požadovanou kontrolu průtoku, průchodu, uložení nebo těsnění. Tyto kontroly mohou vyžadovat vyhrazená zařízení nebo samostatné stanice. Měli by mít přiděleného dodavatele a způsob přijímání, spíše než se předpokládat, že přijdou s vyfukovacím strojem.
Před výběrem velikosti stroje zvolte cestu procesu
Před výběrem většího stroje diskutujte o tom, jak se baňka dostane do dutiny formy. Předlisek je horká dutá trubice, kterou proces tvoří a nafukuje. Jeho manipulace a umístění musí vyhovovat geometrii.
Konvenční extruze versus 3D sací vyfukování
Torayovo technické vysvětlení 3D sacího vyfukovánípopisuje odsávání zavádění předlisku do dutiny formy pro dlouhé, složité duté tvary. Toto je odlišné uspořádání procesu. Konvenční vytlačovací vyfukovací stroj s robotem pro odstraňování částí by neměl být považován za rovnocenný důkaz této schopnosti.
Pro nepohodlnou cestu si vyžádejte revizi tvářecí trasy s použitím skutečné geometrie a pryskyřice. Porovnejte konvenční extruzní vyfukování, specializované umístění nebo cestu sání a případně spojené lisované části. Srovnání by se mělo týkat proveditelnosti formování, rozhraní a následné práce, spíše než předpokládat, že jedna trasa vyhovuje každému automobilovému potrubí.
Udržujte přívod taveniny a konfiguraci pohonu oddělené
Kontinuální vytlačování a provoz akumulátorové hlavy popisují dodávání taveniny. Parisonovo umístění popisuje jinou část procesu. Hydraulické, servohydraulické a elektrické pohony popisují ovládání. Jejich porovnání na samostatných osách usnadňuje interpretaci nabídek a zabraňuje tomu, aby automatizační štítek zastupoval schopnost tvarování.
Vyberte si vyfukovací pryskyřice pro aktuální automobilovou aplikaci
Specifikujte jakost, nejen skupinu polymerů. „PA“ nebo „PP“ ponechává otevřené otázky týkající se vyztužení, modifikace, chování při zpracování a vhodnosti pro zamýšlený díl. Envalior'sPortfolio Durethan PA6, například rozlišuje jakosti pro vyfukování a vyztužené třídy pro trubky a vzduchové kanály. Příjmení neidentifikuje zaměnitelný recept.
Přizpůsobte přípravu materiálu a plastifikaci jakosti
Získejte aktuální pokyny pro zpracování specifické pro jakost. Zkontrolujte navrhované uspořádání sušení a podávání, měření vlhkosti v případě potřeby, vhodnost šroubu a hlavy, kontrolu teploty a veškeré specifikace odolnosti proti opotřebení potřebné pro směs. Toto jsou položky pro technické potvrzení, nikoli důvody pro zveřejnění jedné teploty sušení pro všechny technické plasty.
Toray identifikuje viskozitu taveniny a stálost tvaru jako relevantní pro vhodnost pryskyřice pro vyfukování. Zaznamenejte stav materiálu a nastavení procesu během zkoušky, aby bylo možné prozkoumat problém tváření se známým receptem. Nepřijímejte na stroji zveřejněnou rychlost vytlačování HDPE jako důkaz rychlosti dodávky s jinou pryskyřicí.
Udržujte přebroušení v rámci schválené receptury
Zaznamenejte zdroj, historii zpracování a navrhovaný podíl přemletí spolu se souhlasem zákazníka a kontrolami potřebnými ke kvalifikaci receptury. Otestujte zamýšlený výrobní mix. Zkouška s použitím pouze primární pryskyřice neprokázala výkon s pozdějším přidáním přebroušení.
Převeďte výkres součásti do požadavků na zařízení pro vyfukování
Pro kontrolu vyfukovacího zařízení použijte tabulku požadavků na důkazy. Každý povinný požadavek potřebuje odpovídající specifikaci, výkres nebo zkušební protokol. Nevyřešené položky by měly zůstat viditelné, dokud je odpovědná strana nezavře.
| Požadavek | Zkontrolujte návrh | Evidence a uzavření |
|---|---|---|
| Poptávka po materiálu a hrubé střele | Plastifikování specifické pro jakost, použitelná dávka a dodávka; zahrnují procesní odpad spíše než samotnou konečnou hmotnost | Záznam materiálu a reprezentativní formovací zkouška |
| Instalace formy | Obálka, montáž, tloušťka a hmotnost formy, nástroje a servisní přístup | Výkres rozhraní forma-stroj |
| Otevření a odstranění | Otevřený prostor, požadované pohyby formy, dráha chapadla a vůle pro horkou součást | Kontrola pohybu a sekvence odstranění |
| Kritické oblasti stěn | Hlava tooling, kontrola předlisku a navrhovaná místa kontroly | Mapovaná měření proti limitům výkresu |
| Hotová rozhraní | Ořezávání, spojování, montáž a polohování přípravků | Rozměrové a funkční kontroly hotového dílu |
| Přijatý výstup | Kompletní buňka, bod počítání, pravidla přerušení a zpracování odmítnutí | Měřená zkouška s přijatými množstvími a stop záznamy |
Jak bych zhodnotil projekt automobilového vyfukování
U projektu automobilového vyfukování bych si před projednáním kapacity stroje zkontroloval výkres součásti. Moje počáteční otázky by se týkaly jakosti materiálu, provozního prostředí, spojovacích bodů a požadavků na přijetí. Jmenovitý objem nádoby stroje by zůstal referencí pro screening, nikoli základem pro schválení potrubí nebo nepravidelného zásobníku.
Pokud zkušební díl splnil svou cílovou hmotnost, ale neprošel místní kontrolou tloušťky stěny, prozkoumal bych rozložení materiálu před zvýšením celkové hmotnosti dílu. Porovnal bych specifikovaná kontrolní místa s profilem předlisku, přípravou materiálu, nástroji a zaznamenaným nastavením procesu. Přidávání materiálu všude by zůstalo navrhovanou změnou, dokud by kontroly příslušných součástí neukázaly, že problém vyřešil.
Kontrola nástrojů by se týkala více než jen toho, zda forma zapadá mezi desky. Zkontroloval bych montáž, tloušťku formy, otevírací prostor, požadované pohyby a kompletní dráhu odstranění dílu. Porty a montážní prvky by také potřebovaly jasný plán oříznutí, umístění a kontroly po formování.
Pro specifikovaný strojírenský plast bych si vyžádal jeho návod na zpracování a ověřil navržené uspořádání sušení, podávání, šneku a hlavy. Nepoužil bych údaj o průchodnosti HDPE jako důkaz výkonu s jinou pryskyřicí. Jakákoli navrhovaná receptura přebroušení by nadále podléhala příslušným požadavkům na materiál a zákazníka.
Před schválením výrobní buňky bych do zkušebního plánu zahrnul následné práce. Lisovaný kanál ještě musí projít dohodnutými fázemi ořezávání, montáže a kontroly. Zaznamenal bych přijatý výstup, přerušení a ruční úpravy, poté bych oddělil splněné požadavky od položek, které vyžadují opravu nebo další důkazy.
Moje doporučení bude záviset na těchto zjištěních. Větší stroj by nebyl mou automatickou reakcí na výpadek výroby; Nejprve bych zjistil, zda omezení pocházelo z formování, manipulace, dokončování nebo kontroly.
Návrh vyfukovací formy, distribuce stěn a kritická rozhraní
Hmotnost hotového dílu je jedním měřením celého objektu. Nemůže identifikovat tloušťku v ohybu, spojení nebo sevření. Stanovte místa kontroly z výkresu a funkce a poté porovnejte měření provedená v definovaném stavu součásti.
Samostatné podélné a obvodové ovládání
Prohlédněte si podélné programování předlisku odděleně od rozložení stěn po obvodu součásti. Toray popisuje řízení tloušťky stěny poloměru ve své diskusi o procesu 3D odsávání. Potvrďte skutečné řídicí funkce navrhovaného systému; velký počet programovacích bodů sám o sobě neprokazuje, že každé kritické místo splní svůj limit.
V případě lokální poruchy zmapujte měření na jeho polohu na součásti a prozkoumejte příslušné proměnné procesu a nástroje. Udržujte změny sledovatelné, aby bylo možné zkontrolovat jejich účinky. Stávajícíprůvodce programováním parisonupodrobněji vysvětluje téma ovládání.
Proveďte etalony dokončováním a montáží
Definujte, jak budou porty, oříznuté hrany a montážní prvky měřeny vzhledem k určeným základům. Dohodněte se na podpoře dílu a podmínkách měření. Prohlédněte si tato rozhraní s dodavateli forem a přípravků pomocíkonstrukce formy a kontroly rozhraní stroje, spíše než považovat konečnou úpravu za samostatný problém po schválení formy.
Definujte kompletní automobilovou vyfukovací buňku
Nakreslete cestu od přípravy pryskyřice k bodu počítání akceptovaných součástí. Zahrnujte odstranění, oříznutí, otevření, spojování, montáž a kontrolu pouze tam, kde to díl potřebuje. U každé operace uveďte dodavatele, doklady o přijetí a odpovědnost za integraci.
Rozhraní kontrolní stanice: jak se díl přenáší, jak se nachází, co se stane, když se následná stanice zastaví a jak se oddělují odmítnuté díly. Nabídka by měla odlišit vybavení dodané výrobcem stroje od vybavení dodaného jinými. Theprůvodce konfigurací automatické linkypokrývá tyto hranice dodávek.
Vyberte kontroly z funkce a specifikace dílu. Zkouška těsnosti, je-li požadována, nenahrazuje důkaz o rozměrech, průchodnosti, montáži nebo životnosti. Vyhněte se jednomu obecnému seznamu testů pro každou automobilovou aplikaci.
Prokažte zvlášť díl a výrobní proces
Naplánujte reprezentativní zkoušku kolem revize výkresu, schváleného materiálu a zamýšlené receptury. Zaznamenejte formu, nastavení, šarži materiálu a plán měření. Uchovávejte přijatá množství, důvody zamítnutí, odstávky a ruční zásahy spolu se záznamem cyklu.
Test stroje dodavatele a schválení výrobního dílu zákazníka slouží k různým účelům.Veřejný přehled PPAP společnosti AIAGspojuje schvalování výrobních dílů s důsledným plněním záznamů a specifikací návrhu během skutečného výrobního cyklu při výrobních rychlostech. Tento rozsah je širší než demonstrovat pohyb stroje nebo vyrábět jeden přijatelný vzorek.
| Aktivita | Otázka, kterou řeší | Důkazy k definování | Nezakládá se samo o sobě |
|---|---|---|---|
| FAT stroje nebo buňky | Splňuje dodané zařízení dohodnutý rozsah akceptace? | Smluvní kontroly, konfigurace, zkušební podmínky a záznam otevřených položek | Všechny funkce hotových dílů nebo schválení výroby zákazníkem |
| Funkční ověření dílu | Splňuje hotový díl specifikované požadavky na použití? | Použitelné rozměrové, montážní, funkční a trvanlivostní záznamy | Trvalý výkon výroby mimo hodnocené podmínky |
| Schvalování zákaznických výrobních dílů | Splňuje zamýšlený výrobní proces příslušné požadavky zákazníka na schválení? | Zákazníkem definovaná podání a produkční důkazy, včetně PPAP tam, kde je to požadováno | Schválení změněného materiálu, výkresu nebo procesu bez požadované kontroly |
Nastavte množství vzorků, dobu trvání zkoušky, metody měření a jakákoli statistická kritéria v plánu akceptace projektu. Nepůjčujte si univerzální cíl Cpk nebo trvání běhu z generického strojového článku. Pro část vybavení použijtePrůvodce plánováním FATstanovit dohodnuté kontroly.
Zavřete každý požadavek, pokud byl splněn, vyžadující nápravnou práci a opakování testu nebo dosud neověřený. Posledním dvěma kategoriím přiřaďte vlastníka a důkaz o uzavření. Uchování těchto stavů odděleně zabrání tomu, aby se nedokončená zkouška stala zjevným produkčním vydáním.
Porovnejte výstup a náklady na hranici přijatého dílu
Počítejte hotové automobilové díly, které projdou dohodnutými kontrolami. Uveďte, zda cíl zahrnuje přechody, přerušení a následné operace, a použijte stejnou časovou základnu pro každou stanici. Vizprůvodce výpočtem výrobních sazebpro rozlišení mezi nominálními cykly a přijatým výkonem.
Hodnocení vzduchotechnického potrubí po jeho lisovacím cyklu
U hypotetického projektu vzduchotechnického potrubí v automobilech bych začal s požadavkem 95 akceptovaných dílů za plánovanou hodinu. Předpokládejme jednodutinovou formu, 32sekundový formovací cyklus, 90% dostupnost běhu ve fázi formování a konečný přijatý výtěžek 96% v celém procesu.
Nominální rychlost lisování by byla 3 600 ÷ 32, neboli 112,5 dílů za hodinu. Použití předpokládané provozní dostupnosti by ponechalo kapacitu ve fázi lisování 101,25 dílů za plánovanou hodinu.
Toto číslo by neurčovalo konečný výstup. Dále bych porovnal kapacitu ořezávání, manipulace a kontroly. Níže uvedená tabulka ukazuje dva scénáře plánování za předpokladu, že nedojde k žádným dodatečným přenosovým ztrátám nebo interakcím mezi odstávkami stanice. Oba údaje o kapacitě navazující na tok využívají plánované hodiny a již počítají s předpokládanými přerušeními stanic; 96% výtěžek se aplikuje jednou na konci.
| Plánovací opatření | Počáteční scénář po proudu | Revidovaný následný scénář |
|---|---|---|
| Kapacita lisovacího stupně | 101,25 dílů/hod | 101,25 dílů/hod |
| Následná zpracovatelská kapacita | 90 dílů/hod | 105 dílů/hod |
| Předpokládaný konečný přijatý výnos | 96 % | 96 % |
| Předpokládaný přijatý výstup | 86,4 dílů/hod | 97,2 dílů/hod |
| Požadovaný přijatý výstup | 95 dílů/hod | 95 dílů/hod |
V počátečním scénáři by downstream kapacita omezila článek na 90 dílů za hodinu před konečným přípustným výnosem. Projektovaný přijatý výkon by proto byl 90 × 0,96 = 86,4 dílů za hodinu, což je méně, než je požadavek.
Dále bych zhodnotil následné uspořádání schopné zpracovat 105 dílů za hodinu. S fází formování, která omezuje dodávku, by se projektovaný přijatý výstup stal 101,25 × 0,96 = 97,2 dílů za hodinu.
Revidovaný výpočet by cíl překročil pouze o 2,2 dílů za hodinu. Považoval bych to za omezený prostor pro plánování, nikoli za důkaz schváleného tempa výroby. Reprezentativní buněčná studie by stále potřebovala stanovit skutečný cyklus, přerušení, následnou výkonnost a přijatý výtěžek.
Toto srovnání by nasměrovalo technický přehled k dokončovacímu a kontrolnímu uspořádání před požadavkem většího vyfukovacího stroje.
Porovnejte stejný rozsah výroby
V každé nabídce oddělte náklady na stroj, formu, přípravu materiálu, dokončovací přípravky, kontrolu, integraci a zkušební náklady. Cenu pouze za stroj nelze přímo srovnávat s cenou kompletní buňky. Vyhodnoťte dodatečnou kapacitu vůči přijatému výstupu a poptávce projektu; nepředpokládejte, že větší stroj odstraní úzké hrdlo po proudu.
Připravte RFQ na automobilový díl pro Kinggle
Publikované akumulátorové platformy Kinggle poskytují odkazy na specifikace pro úvodní diskusi. Nejedná se o automatický výběr pro hypotetický příklad potrubí nebo pro každý automobilový díl. Navržený materiál, forma a kompletní rozsah výroby ještě potřebují technickou kontrolu.
| Referenční pole | KGB80A | KGB100B |
|---|---|---|
| Inzerovaná maximální kapacita kontejneru | 30 l | 120 l |
| Upínací síla | 215 kN | 440 kN |
| Velikost formy, š × v | 750 × 860 mm | 1 200 × 1 200 mm |
| Maximální velikost formy, Š × V | 520 × 860 mm | 920 × 1 200 mm |
| Tloušťka formy | 360 až 420 mm | 510 až 600 mm |
| Uvedené připojení aplikace | Potrubí pro automobilové díly | Autodíly a automobilové nádrže |
Tabulka reprodukuje vybraná pole z propojených produktových stránek Kinggle. Velikost desky a maximální velikost formy jsou různá pole. Ani jeden nepotvrzuje úplnou obálku pohybu, výstup specifický pro jakost, specializovaný proces sání nebo schválení palivového systému. Vyžádejte si výkres rozhraní a konfiguraci pro navrhované sestavení.

Pošlete balíček recenzí, nejen požadovaný objem stroje
- 3D a 2D výkresy součástí s revizemi, hotovou geometrií, vztažnými body a kritickými požadavky na stěnu nebo rozhraní.
- Uvedená třída pryskyřice, schválená výrobní receptura a příslušné pokyny pro zpracování.
- Hmotnost dílu, plánované uspořádání formy, informace o existujících nástrojích a navrhovaná dokončovací sekvence.
- Požadovaný přijatý výstup s jeho časovým základem, roční poptávkou, produktovým mixem a požadavky na kontrolu.
- Podmínky na místě a jasný seznam toho, kdo dodává formu, pomocná zařízení, dokončovací práce, kontroly a integrace.
Tyto vstupy umožňují, aby adresa technické kontroly odpovídala, nevyřešené požadavky a zkušební podmínky před dokončením konfigurace stroje.
Často kladené otázky
Lze každé automobilové vzduchové potrubí vyrobit na běžném vyfukovacím stroji?
Ne. Zkontrolujte geometrii, specifikovanou pryskyřici, rozhraní a přístup k nástrojům. Některé tvary vyžadují hodnocení specializovaného umístění předlisku, sacího vyfukování nebo spojených sekcí. Konvenční stroj s vyjímacím robotem sám o sobě tyto formovací schopnosti nezakládá.
Je objem akumulátoru dostatečný pro výběr stroje pro automobilový díl?
Ne. Požadavek na použitelnou dávku, specifická dodávka materiálu, instalace formy, otevírací prostor, požadované pohyby, odebírání dílů a následné práce také vyžadují revizi. Inzerovaný objem kontejneru je prověřovací reference, nikoli úplná metoda výběru pro nepravidelnou technickou část.
Může stroj HDPE zpracovat specifikovanou jakost technických plastů?
To vyžaduje revizi přípravy materiálu, plastifikaci, nástrojů hlavy, ovládacích prvků a navrhovaného procesu specifické pro jakost. Publikovaná rychlost vytlačování HDPE neprokazuje výstup s jinou pryskyřicí. Potvrďte konfiguraci a spusťte reprezentativní zkoušku se zamýšleným materiálem.
Proč může součást splnit cílovou hmotnost, ale neprojde kontrolou tloušťky stěny?
Hmotnost popisuje celý díl, zatímco kontrola tloušťky měří umístění. Materiál může být rozdělen mezi regiony odlišně bez odpovídající změny celkové hmotnosti. Zmapujte místo selhání a prozkoumejte příslušný materiál, nástroje a podmínky procesu, než se rozhodnete, jak to opravit.
Dokončuje předání stroje FAT schválení výrobních dílů zákazníka?
Ne. FAT pokrývá dohodnutý rozsah akceptace zařízení. Validace hotového dílu a schválení výroby zákazníkem vyžadují vlastní použitelné doklady. Tam, kde je vyžadován PPAP, potvrďte zadání zákazníka a požadavky na produkční provoz, spíše než dodávku zařízení považovat za schválení.
Je nákup automobilového vyfukovacího stroje stejný jako získávání vlastních vyfukovaných dílů?
Ne. Nákup zařízení se týká strojního zařízení, rozhraní nástrojů, integrace a rozsahu akceptace pro výrobní proces. Získávání hotových dílů se týká odpovědnosti výrobce za výrobu a dodávku těchto dílů. Před porovnáním dodavatelů si ujasněte, jaký rozsah je požadován.
Pro kontrolu vybavení automobilových dílů zašlete výkres a požadavky na materiálKinggleova kontaktní stránkanebo emailsales@kinggle.com. Telefon:+86-574-87103665. Informace o společnosti jsou k dispozici naStránka Kinggle About.
Před nasazením stroje schvalte výrobní cestu
Začněte s dílem a materiálem, stanovte si tvarovací cestu a přeměňte výkres na explicitní požadavky na vybavení a ověření. Poté porovnejte kompletní návrhy na hranici přijatého dílu. Problém povinného přizpůsobení vyžaduje vyřešení; rychlejší cyklus nebo nižší nákupní cena jej nemohou uzavřít.