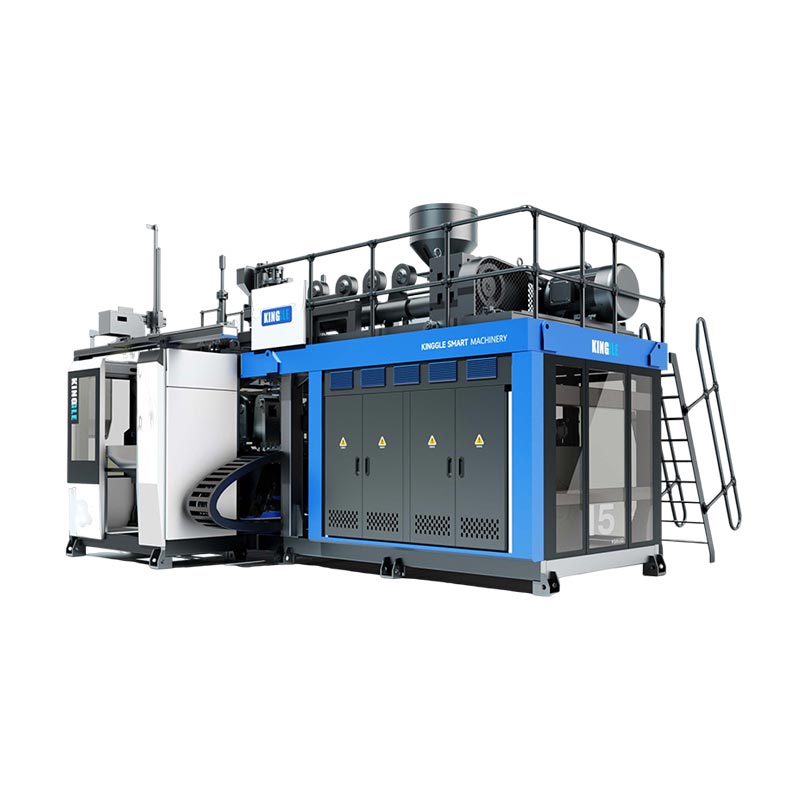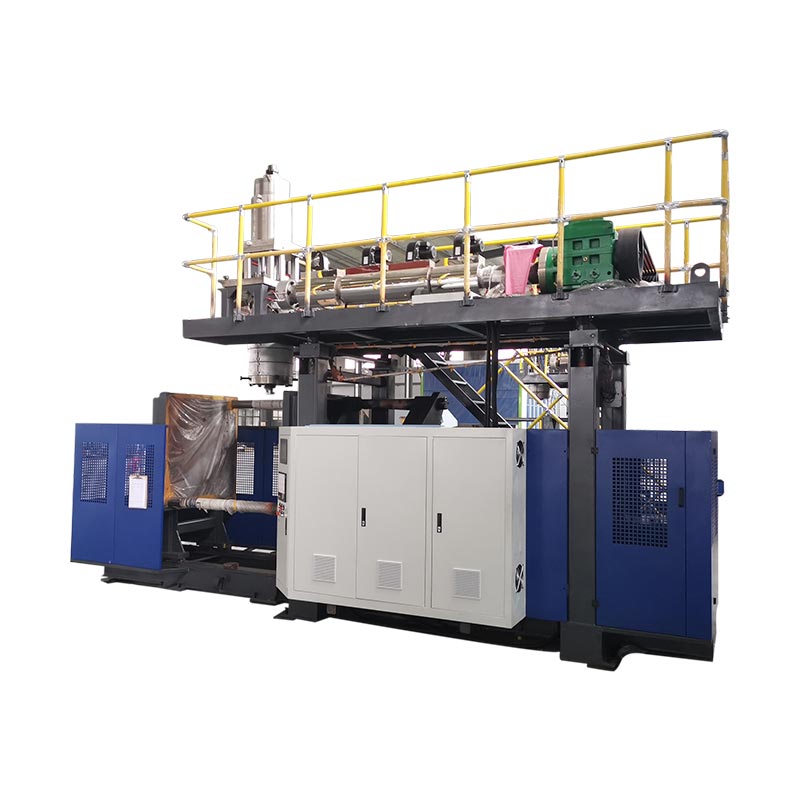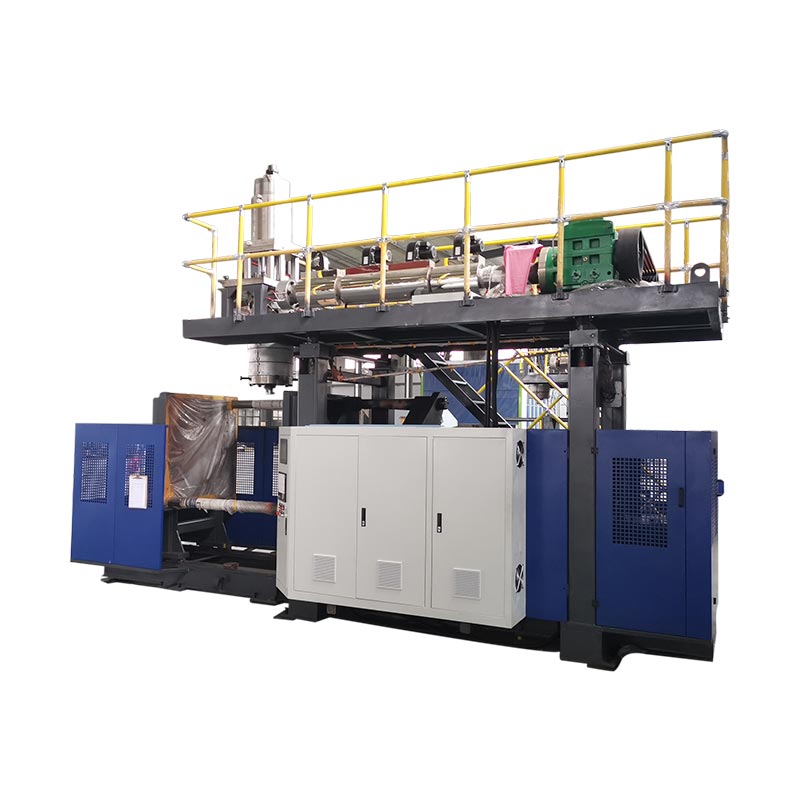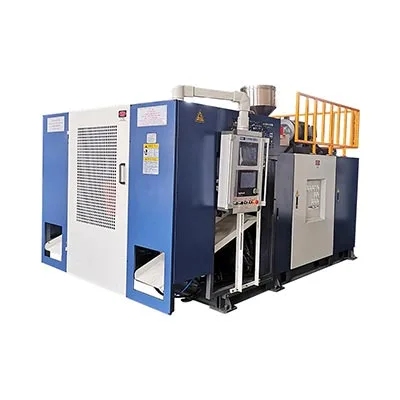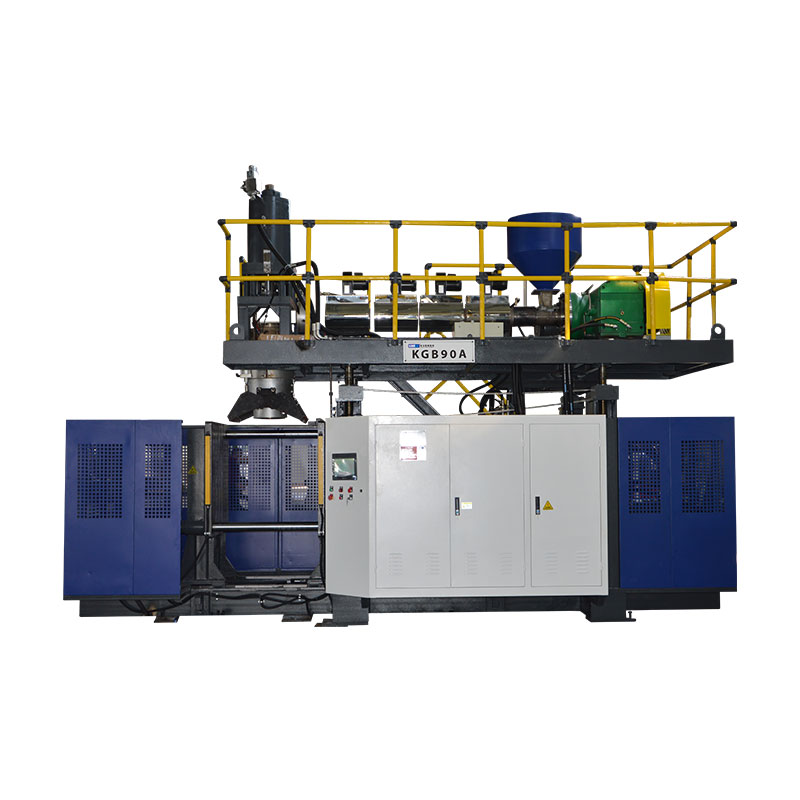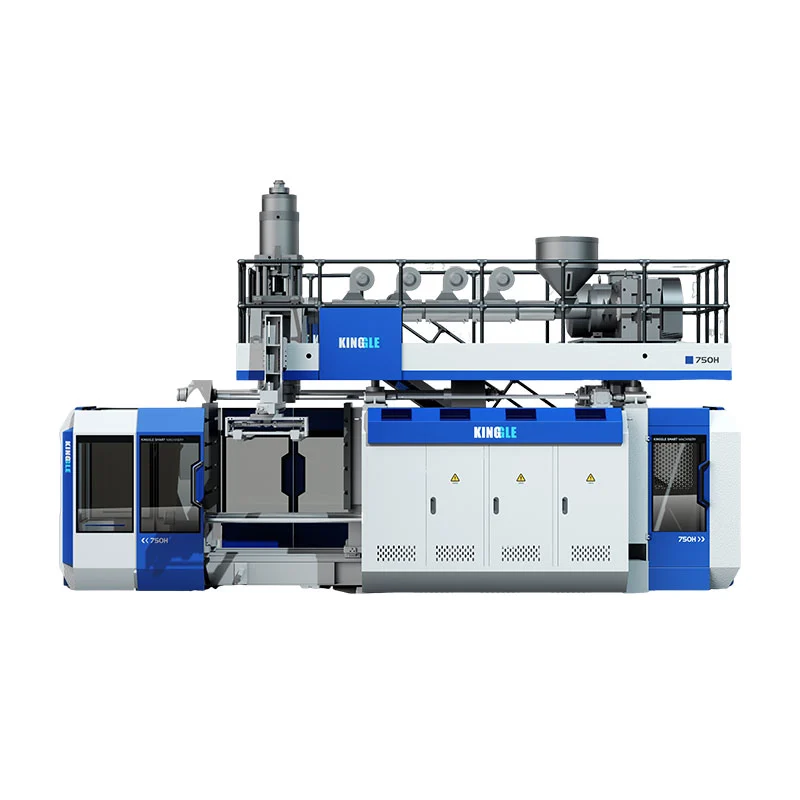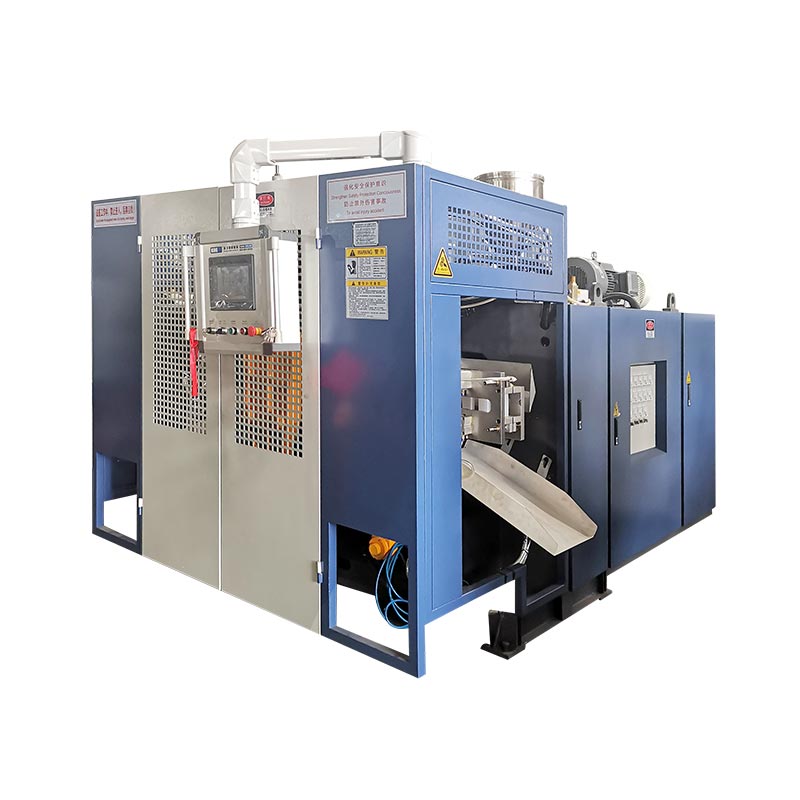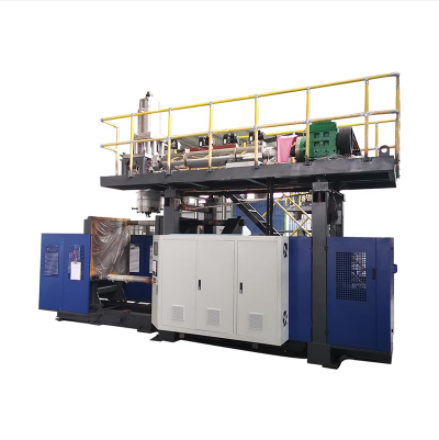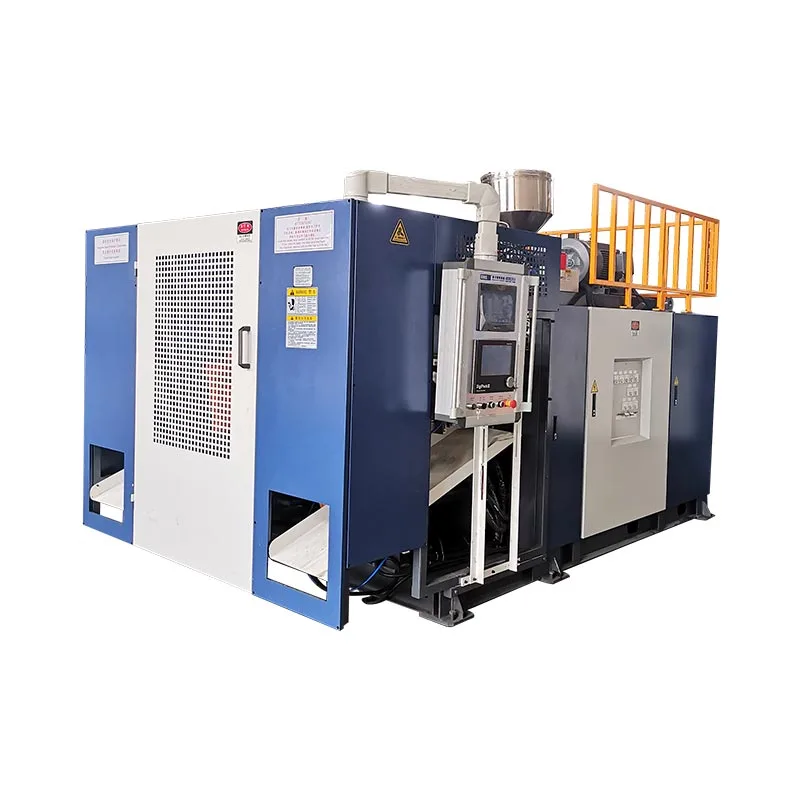
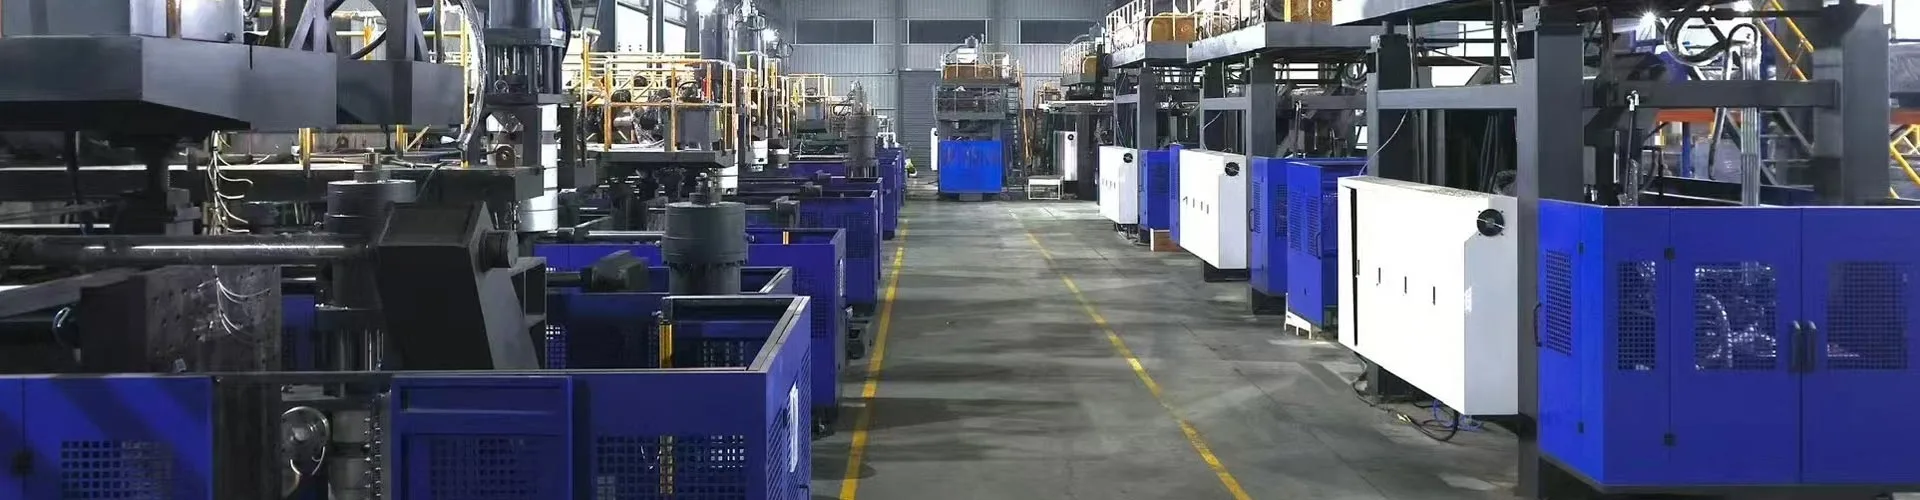
A kontinuální vyfukovací strojvytlačuje nonstop baňku, zatímco se formovací stanice pohybují dovnitř, aby ji zachytily a nafoukly. Extrudér se nikdy nezastaví, což z něj činí nejrychlejší cestu pro nádoby z HDPE a PP od přibližně 0,5 do 30 litrů. Tři proměnné nastavují váš výstup: počet stanic, dutiny lisovací hlavy a doba cyklu. Tři další určují vaše náklady: energie na součást, údržba a šrot. Tato příručka pokrývá obě strany se skutečnými specifikacemi z našich vlastních strojů.
Nepřetržité vytlačování pokryje většinu plastových nádob, se kterými za den manipulujete. Láhve na čisticí prostředky, džbány na motorový olej, kanystry, obaly na agrochemikálie – téměř všechny se skládají ze strojů, jako jsou tyto.
Jedno upřesnění před detaily. Čiré PET lahve na vodu pocházejí z jiného procesu, vstřikovacího natahovacího vyfukování, na různých strojích. Tato příručka se zabývá kontinuálním vytlačováním vyfukováním pro HDPE, PP, PVC a PA. Pokud je vaším produktem PET láhev na nápoje, vybavení v našemnepřetržitý rozsah strojenestihne to.
Konfigurace stroje: jak se formy setkávají s baňkou
Každý kontinuální stroj řeší stejný problém. Předlisek teče bez zastavení, takže k němu forma musí přijít, zavřít, vyfouknout a vyklidit před dalším výstřelem. Jak to stroj dělá, definuje konfiguraci.
Stroje na přesouvání forempřesuňte formu vodorovně k předlisku. Konstrukce je jednoduchá, osvědčená a cenově výhodná. Pokrývá nádoby o objemu 2 až 15 litrů.
Stroje se zakřiveným ramenemotočte formu obloukem, což zkrátí dráhu a urychlí cyklus. Nesou také koextruzní hlavy pro 1 až 6 vrstev. Toto je třída pro vysoce výkonné a vrstvené lahve.
Pak přijde počet stanic.Jedna stanice (L)provozuje jednu sadu forem.Dvojitá stanice (D)běží dvě formy spouští jeden extrudér, takže jedna strana fouká, zatímco druhá se vysouvá.
| Konfigurace | Rozsah kontejnerů | Nejlepší pro | Kompromis |
|---|---|---|---|
| Přesouvání formy, jedna stanice | 2–15 l | Skromné objemy, časté změny produktu | Nejnižší výkon na stroj |
| Přesouvání forem, dvojitá stanice | 2–15 l | Vysoké objemy na jedné produktové řadě | Vyšší náklady; potřebuje stálou poptávku |
| Zakřivené rameno, jedna stanice | 5–30 l | Rychlost, vrstvené stěny, větší kanystry | Vyšší odběr energie |
| Zakřivené rameno, dvojitá stanice | 5–30 l | Maximální výkon, vícevrstvý při hlasitosti | Nejvyšší kapitál a podlahová plocha |
Vhodnost rostliny, včasná kontrola:ověřte si čtyři věci, než se zavážete – prostor na podlaze vzhledem k půdorysu stroje, výška stropu pro závitořeznou hlavu a zásobníkový nakladač, třífázový výkon pro připojený náklad a kapacita chlazené vody. Hmotnost stroje se pohybuje od 2,5 tuny na 2 l jednoduché stanici do 28,5 tuny na 30 l dvojité stanici se zakřiveným ramenem, takže zkontrolujte také zatížení podlahy.
Američtí kupci by měli přidat ještě jednu včasnou kontrolu. Nádoby pro styk s potravinami, nápoji nebo farmaceutickými výrobky přinášejí požadavky FDA na materiály, které formují vaši pryskyřici a jakoukoli politiku přebrušování. Pravidla týkající se recyklovaného obsahu se také liší podle stavu a často se mění, takže před uzamčením specifikace pryskyřice potvrďte aktuální požadavek na kategorii vašeho produktu.
Výrobní výkon: přeměna specifikací na lahve za hodinu
Každý katalog vytiskne výstupní číslo. Přečtěte si to správně, jinak budete slibovat na doručení.
Ta čísla ukazujísuchý cyklus— stroj běží naprázdno plnou rychlostí, žádný plast, žádné chlazení. Použijte je ke spravedlivému srovnání strojů. Nikdy je nepoužívejte jako prognózu výroby.
Zde jsou skutečné hodnoty suchého cyklu v celé naší nepřetržité řadě se specifikacemi, které je řídí.
| Model | Max kontejner | Suchý cyklus | Upínání | Šroub | HDPE kapacita | Prům. energie |
|---|---|---|---|---|---|---|
| KGB2L | 2 l | 600 ks/hod | 40 kN | 50 mm, D/H 25 | 30 kg/hod | 12-18 kW |
| KGB2D | 2 l | 600 × 2 | 40 kN | 60 mm, D/H 25 | 55 kg/hod | 12-18 kW |
| KGB5L | 5 l | 500 ks/hod | 65 kN | 60 mm, D/H 25 | 55 kg/hod | 16-25 kW |
| KGB5D | 5 l | 500 × 2 | 65 kN | 70 mm, D/H 25 | 80 kg/hod | 16-25 kW |
| KGB 15L | 15 l | 450 ks/hod | 165 kN | 75 mm, D/H 25 | 100 kg/hod | 25–34 kW |
| KGB15D | 15 l | 450 × 2 | 165 kN | 90 mm, D/H 25 | 120 kg/hod | 25–34 kW |
| KGH15L | 15 l | 500 ks/hod | 200 kN | 80 mm, D/H 25 | 150 kg/hod | 40–50 kW |
| KGH15D | 15 l | 500 × 2 | 200 kN | 90 mm, D/H 25 | 180 kg/hod | 40–50 kW |
| KGH 30L | 30 l | 450 ks/hod | 300 kN | 90 mm, D/H 25 | 180 kg/hod | 70-80 kW |
| KGH30D | 30 l | 450 × 2 | 300 kN | 100 mm, D/H 25 | 300 kg/hod | 70-80 kW |
Nyní matematika, která z těchto čísel udělá plán výroby.
Díky dvěma pravidlům je ten derate poctivý. Silnější stěny se ochlazují pomaleji, takže těžké díly se opotřebovávají hůře než lehké. A změny zabírají hodiny, které se nikdy neobjeví v čísle cyklu.
Změřte si vlastní snížení po instalaci. Spusťte stroj naprázdno, abyste potvrdili cyklus sušení, poté spusťte celou výrobní směnu a rozdělte dobré díly na hodiny. Tento poměr se stane vaším plánovacím faktorem a zůstane stabilní, jakmile se proces usadí.
Přizpůsobte linii, nejen stroj:přizpůsobte svůj výstup vyfukování vaší plnicí lince, nikoli izolovaně. Stroj, který předběhne vaši plnič, vytváří inventář a nepořádek na podlaze. Vynásobte plánované kusy za hodinu počtem hodin směn, vydělte lahvemi na bednu a před nákupem zkontrolujte toto číslo ve srovnání s vaší propustností po proudu a paletou.
Materiály a design dílů
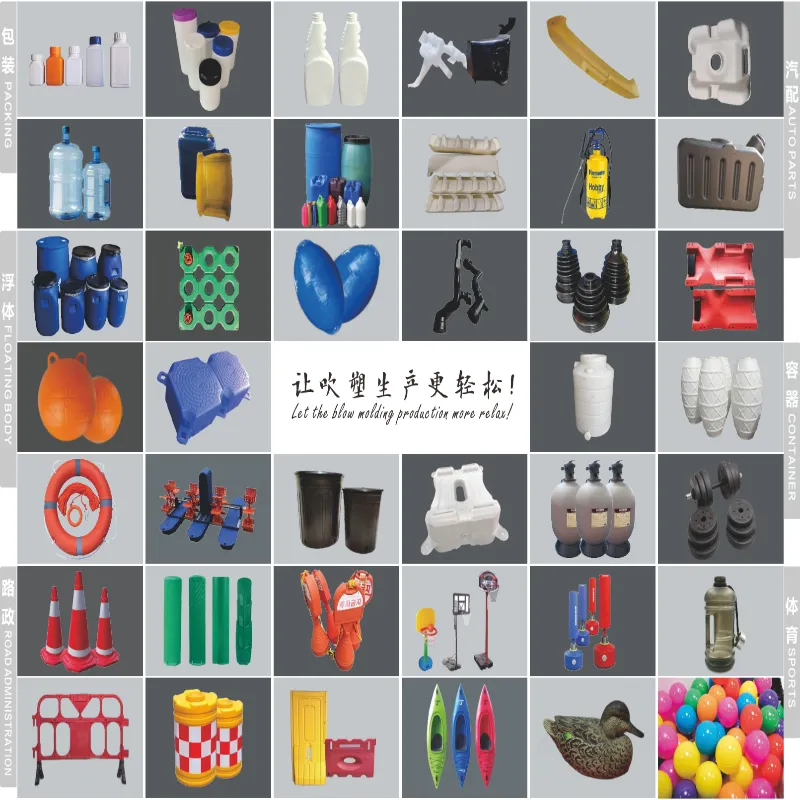
Kontinuální vytlačování probíhá z PE, PP, PVC a PA. HDPE unese většinu lahví a kanystrů a jeho shovívavé zpracovatelské okno vysvětluje, proč této kategorii dominuje.
Šroub dělá skutečnou práci. Jeho poměr průměru a délky k průměru určuje, kolik pryskyřice stroj roztaví za hodinu, a to omezuje výkon dříve, než to udělá cokoliv jiného. Naše stroje používají šrouby 50 až 100 mm na L/D 25, se 3 až 5 topnými zónami na hlavni a 3×5 až 3×8 topnými sekcemi v závitořezné hlavě.
| Materiál | Typické produkty | Co sledovat |
|---|---|---|
| HDPE | Láhve na prací prostředky, kanystry, džbány na motorový olej, mlékárna | Nejvíce odpouštějící. Přizpůsobte index toku taveniny hmotnosti dílu – nižší MFI u větších dílů |
| PP | Plnění za horka a balení pro vyšší teplotu | Užší okno pro zpracování; ochlazuje pomaleji, takže cykly se prodlužují |
| PVC | Průhledné lahve, speciální chemické obaly | Citlivé na teplo. Rozkládá se, pokud je horký; pročištění před jakýmkoliv zastavením |
| Směsi přebroušení | Snížení nákladů u většiny produktů | Míchejte v kontrolovaném poměru; kontaminovaná přebroušená hmota zanáší skvrny do taveniny |
Konstrukce dílů nastavuje limity, které stroj nemůže překonat. Hluboké podříznutí bojují proti štípnutí. Ostré rohy ztenčují stěnu tam, kde se baňka nejvíce táhne. Rukojeti potřebují dostatečný průměr závitořezné hlavy pro čisté tvarování – naše hlavy mají průměr 90 až 220 mm u modelů s jedním závitořezem.
Před vyříznutím formy přineste výkres svému dodavateli. Podle našich zkušeností se většina stížností na tloušťku stěny vztahuje spíše k rozhodnutí o návrhu než k nastavení stroje – a hodina na výkresu zabrání týdnům pokusů a omylů.
Vrstvy otevírají další možnosti. Koextruzní hlava přidává barevný povrch, průhledný proužek nebo zakopané recyklované jádro – to vše ve stejném záběru. Naše stroje se zakřiveným ramenem mají 1 až 6 vrstev, které jsou v plném rozsahu pokrytyvícevrstvé vodítko.
Automatizace, řízení a energie
Kontrolní zásobník rozhoduje o tom, zda je kvalita zachována napříč směnami. Zeptejte se kteréhokoli dodavatele, co je uvnitř, a očekávejte jména, nikoli přídavná jména.
Naše stroje využívají PLC Mitsubishi, servořízení MOOG, HMI Weinview a komponenty OMRON, Schneider a GEFRAN. Naprogramované ovládání tloušťky stěny mění mezeru matrice v záběru, čímž se materiál umístí tam, kde jej díl potřebuje, a odebere jej tam, kde ho nepotřebuje.
Pro integraci linky si položte tři konkrétní otázky: jaké protokoly PLC vystavuje pro připojení MES nebo SCADA, zda se alarmy exportují jako strukturovaná data a zda dodavatel nabízí vzdálenou diagnostiku. Poskytujeme vzdálené monitorování IoT, takže naši inženýři mohou zkontrolovat stroj v reálném čase a upozornit na problémy, než zastaví výrobu.
Energie si zaslouží vlastní analýzu. Dominují tři zátěže: ohřev sudu, pohonný systém a chlazení. Výše uvedená tabulka uvádí průměrnou spotřebu podle modelu a chladicí voda běží 50 až 180 l/min v závislosti na velikosti stroje.
Porovnejte dodavatele podle tohoto čísla za díl, nikoli podle hodinového čerpání. Rychlejší stroj šíří stejné kilowatty do více lahví, což často dělá z vysoce hodnoceného stroje levnější provoz.
Ekonomika životního cyklu: kolik stojí vlastnictví stroje
Kupní cena je jedna platba. Vlastnictví trvá deset let. Pět faktorů ovlivňuje kapitálové náklady a čtyři provozní náklady.
| Nákladový řidič | Kategorie | Poznámky |
|---|---|---|
| Velikost stroje a počet stanic | Kapitál | Největší jednotlivá proměnná |
| Počet vrstev | Kapitál | Každá vrstva přidává složitost extrudéru a hlavy |
| Plísně a dutiny | Kapitál | Obvykle se uvádí samostatně – rozpočet na ně |
| Následná automatizace | Kapitál | Odvzdušňování, testování těsnosti, doprava |
| Energie | Provozní | Použijte výše uvedený obrázek pro jednotlivé díly |
| Práce | Provozní | Prudce padá s automatickým odvzdušňováním a manipulací |
| Sešrotovat a přebrousit | Provozní | Uzavření smyčky přebroušení obnoví flash, za kterou jste již zaplatili |
| Náhradní díly a údržba | Provozní | Rozpočet ročně; skladem rychle se opotřebitelné zboží na místě |
Postavte svůj model návratnosti na deltě, ne na celkové. Porovnejte novou linku s tím, co provozujete dnes: počet dílů za hodinu, ušetřený počet pracovních hodin, snížení zmetkovitosti, změněná energie na díl. Vydělte náklady na stroj a nástroje tímto ročním ziskem a získáte dobu návratnosti ve svých vlastních číslech, nikoli v číslech dodavatele.
Režimy údržby a poruch
Doba provozuschopnosti pochází z plánu, nikoli ze štěstí. Naplánujte si tři úrovně práce.
| Interval | Úkoly |
|---|---|
| Denní | Zkontrolujte ohřívače a teploty závitořezné hlavy; vyčistěte oblast sevření; ověřte průtok a tlak chladicí vody |
| Týdně | Zkontrolujte upínací plochy a vodicí kolíky; kontrolovat servo a hydraulické tlaky; zkontrolovat míru zmetkovitosti pro drift |
| Čtvrtletní | Spustit diagnostiku výkonu; zkontrolovat mazací systém; kalibrovat kritické komponenty |
| Každoročně | Zkontrolujte opotřebení šroubu a hlavně; servis závitořezné hlavy; zkontrolovat úplný inventář náhradních dílů |
Běžné poruchové režimy se řídí vzorem: opotřebené svírací hrany oslabují základní svary, unášené zóny ohřívače mění rozložení stěn a otupené upínací plochy způsobují, že se objeví záblesky. Každá se nejprve projeví jako vada dílu.
Školení operátora se vrátí rychleji než jakýkoli náhradní díl. Potvrďte, co váš dodavatel zahrnuje, a potvrďte, že instalace zahrnuje postupy zabezpečení a uzamčení stroje podle vašich místních bezpečnostních požadavků – v USA to znamená, že soulad s OSHA je podepsán před zahájením výroby na lince.
Zeptejte se písemně na záruku:ten náš běží jeden rok na celém stroji od příjezdu do vaší továrny, přičemž hlavní součásti, jako je regulátor tloušťky stěny MOOG a servomotory, jsou prodlouženy na dva roky. Zeptejte se kteréhokoli dodavatele, na co se vztahuje jeho záruka, na co se nevztahuje a jak rychle se náhradní díly dostanou do vaší země.
Výběr konfigurace
Pracujte v tomto pořadí: objem kontejneru a materiál zužují třídu stroje, roční objem rozhoduje o jedné nebo dvojité stanici a požadavky na vrstvu rozhodují o pohyblivém nebo zakřiveném rameni. Dutiny pak přizpůsobí výstup vaší předpovědi.
Nášprůvodce výběrem v pěti krocíchpodrobně prochází touto cestou dimenzování. U nádob o objemu nad 30 litrů roste předlisek příliš těžký pro nepřetržité vytlačování a rozhodnutí se přesouvá na akumulační stroje – uvedené v našemakumulátor vs průběžné srovnání.
Často kladené otázky
Co je to kontinuální vyfukovací stroj?
Kontinuální vyfukovací stroj vytlačuje nonstop trubici z roztaveného plastu, nazývanou předlisek, zatímco jedna nebo dvě formovací stanice se pohybují dovnitř, aby ji zachytily, uzavřely a nafoukly součást. Extrudér se nikdy nezastaví. To se hodí pro malé a střední nádoby z HDPE, PP a PVC – lahve, kanystry a obaly na maziva. Velké díly místo toho používají akumulátorové stroje, protože těžká zavěšená baňka se před uzavřením formy natáhne.
Jak vypočítám počet lahví za hodinu z doby cyklu a dutin?
Vynásobte cykly za hodinu dutinami na závitořeznou hlavu počtem stanic. Stroj dimenzovaný na 600 suchých cyklů za hodinu s 2-dutinovou hlavou na dvojité stanici dosahuje teoreticky 2 400 kusů za hodinu. Poté použijte realistické snížení rychlosti chlazení, manipulace a výměny, protože katalogové hodnocení ukazuje, že stroj je prázdný. Plánujte kapacitu na sníženém čísle.
Které materiály běží na kontinuálním vyfukovacím stroji?
HDPE, PP, PVC a PA dobře fungují na kontinuálních vytlačovacích vyfukovacích strojích. HDPE dominuje výrobě lahví a kanystrů. Přizpůsobte šroub materiálu: tužší druhy vyžadují větší kapacitu tavení, a proto záleží na průměru šroubu a poměru délky k průměru. Čiré PET lahve na nápoje používají jiný proces — vstřikovací vyfukování — a jiné stroje.
Kolik energie spotřebuje kontinuální vyfukovací stroj?
Průměrná spotřeba energie se mění podle velikosti stroje. Kontinuální stroje Kinggle mají výkon 12 až 18 kW u třídy 2 l, 16 až 25 kW u třídy 5 l, 25 až 34 kW u třídy 15 l a 40 až 80 kW u vysokorychlostních modelů se zakřiveným ramenem. Porovnejte dodavatele na energii na hotový díl spíše než za hodinu, protože rychlejší stroj rozloží stejný tah na více kusů.
Jakou údržbu potřebuje kontinuální vyfukovací linka?
Plánujte denní, týdenní a čtvrtletní práci. Denně: zkontrolujte ohřívače závitořezné hlavy, uvolněte oblast sevření, ověřte průtok chladicí vody. Týdně: Zkontrolujte upínací plochy a hydraulické nebo servotlaky. Čtvrtletně: spusťte diagnostiku výkonu, zkontrolujte mazací systém a kalibrujte kritické součásti. Náhradní díly, které se rychle opotřebovávají, mějte na místě, protože chybějící díl stojí více prostojů než skladem.
Další postup závisí na tom, kde se nacházíte
Pošlete podrobnosti o svém kontejneru – objem, materiál, tloušťku stěny, cílový výkon – a naši inženýři vám odpoví správnou cestou pro vaši scénu:
- Vyzkoušet nový produkt?Doporučíme vám počáteční konfiguraci a spustíme váš díl ve vzorové zkoušce.
- Přidání kapacity?Sestavíme výstupní matematický výpočet podle vaší plnicí linky a nabídneme odpovídající model.
- Výměna stárnoucího stroje?Porovnáme energii na díl a šrot s vaší aktuální linkou, takže návratnost vychází z vašich čísel.
Každá nabídka uvádí model, komponenty, obchodní podmínky a dodací lhůtu – běžné modely běží 30 až 40 dní, zakázkové sestavení 60 až 120 dní. Procházetplný nepřetržitý sortiment strojůzatímco sbíráte svá čísla.
Vyžádejte si konfiguraci a cenovou nabídku →Kontinuální vyfukovací stroj si své místo vydobyl rytmem – extrudér, který se nikdy nezastaví, formy, které drží krok, a linka dimenzovaná na váš plnič. Získejte konfiguraci, počet dutin a správné snížení a výstupní matematika platí ve výrobě. Podívejte se na modely a specifikace vřada kontinuálních vyfukovacích strojů.