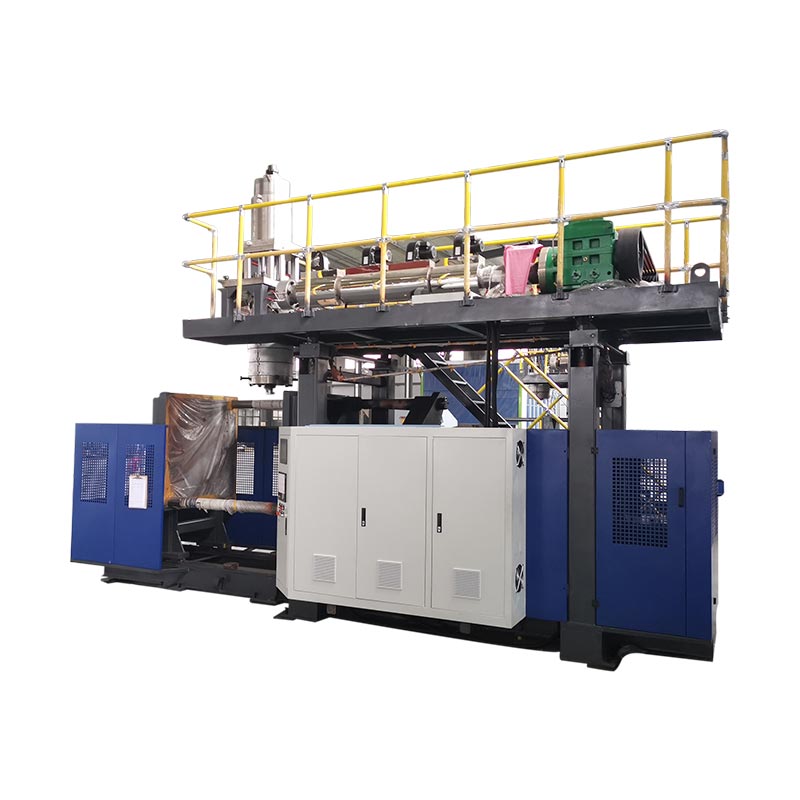
Plastovou vnitřní nádobu tvoří 1000L IBC vyfukovací stroj. Sama o sobě neprokazuje kompletní IBC. Vyberte a přijměte stroj podle schválené vnitřní láhve, klece, palety, uzávěrů, materiálového systému, formy, následné montáže a požadovaných testů balení.
Díky velké kapacitě vypadá IBC projekt jako cvičení pro výpočet velikosti stroje. Obtížná práce leží na rozhraních. Horní otvor musí odpovídat uzávěru. Spodní výstup se musí setkat s přístupem ventilu a klece. Tvarovaný korpus musí správně sedět na paletě. Klec musí chránit vnitřní nádobu, aniž by došlo k poškození kontaktu.
Tato příručka přemění tato rozhraní na strojové vstupy a důkazy továrních testů. Používá současnou 1000L IBC platformu Kinggle jako publikovanou referenční zařízení.

Produkt je jeden smontovaný systém
Vnitřní láhev je vhodná pro klec, paletu, ventil a plnicí přípojku.
Hlava, profil předlisku, forma a chlazení tvoří schválenou nástěnnou mapu.
Vyjímání, ořezávání, montáž a testování udržují požadovaný přijatý výstup.
Zkouška spojuje každou přijatou jednotku s materiálem, nastavením, měřeními a výsledky testů.
KGB1000L-IBC, zatímco jeho tabulka specifikací používáKGS1000L-IBC. Zobrazí se také řádek suchého cyklu150 l, což není použitelná sazba. Tento článek nazývá zařízení platformou Kinggle 1000L IBC, dokud živá stránka a nabídka nebudou používat jeden potvrzený kód modelu a výstupní jednotku.Definujte, co 1000L IBC vyfukovací stroj dodává
Vyfukovací stroj vyrábí plastové tělo. V terminologii IBC se toto tělo často nazývá vnitřní láhev, vnitřní nádoba, vložka nebo vnitřní nádoba. Jazyk vyhledávání se liší podle trhu. Technická dohoda by měla používat jeden kontrolovaný termín.
Kompletní kompozitní IBC obsahuje více než jen tvarované tělo. Vnější konstrukce může zahrnovat kovovou klec a paletu. Balení doplňují uzávěry, těsnění, spodní vypouštěcí ventil, štítky a identifikační značky. Montážní zařízení a zkušební stanice mohou být umístěny mimo formovací buňku.
Rozlišení má praktický účinek. Dodavatel stroje může prokázat proces formování a rozměry zahrnuté v dohodnuté zkoušce. Kompletní vlastník IBC musí prokázat, že všechny dodané komponenty spolupracují. Pokud klec, paleta nebo ventil pochází od jiného dodavatele, kupující potřebuje ovládání rozhraní napříč společnostmi.
Současná pravidla Spojených států poskytují jasný příklad.49 CFR 178,707popisuje kompozitní IBC jako tuhý vnější obal uzavírající plastovou vnitřní nádobu. Říká, že vnitřní nádoba a vnější obal tvoří integrální obal. Také se v něm uvádí, že vnitřní nádoba není určena k tomu, aby plnila svou zadržovací funkci bez vnějšího obalu.
Toto pravidlo je specifické pro trh, ale inženýrská lekce se dobře nosí. Nepřijímejte vnitřní láhev izolovaně, pokud je komerčním produktem sestavená IBC. Do kvalifikačního plánu uveďte výrobní klec, paletu, horní uzávěr, ventil a těsnění.
V nabídce by měla být uvedena hranice mezi strojem a dodavatelem. Pojmenujte dodávanou formu, robota, odstraňovače skvrn, tester těsnosti, dopravníky a montážní nástroje. Označte všechny komponenty a služby dodané kupujícím. Barevný nákres ohraničení je užitečnější než dlouhý seznam „standardního příslušenství“.
Ovládejte vnitřní láhev, klec, paletu a ventil na jednom výkresu
Vnitřní kresba láhve by se neměla zastavit na jejích vnějších rozměrech. Musí ukazovat, jak se láhev shoduje se zbytkem IBC. Sestavte jeden řídicí výkres rozhraní s odkazy na schválené výkresy součástí.
Začněte nahoře. Zaznamenejte plnicí otvor, rozhraní závitu nebo uzávěru, těsnicí plochu, vůli uzávěru a přístup ke kleci. Přidejte výšku horního povrchu vzhledem ke kleci. Uzávěr může splňovat svůj vlastní rozměr, přesto je obtížné jej nainstalovat, když je vnitřní láhev příliš vysoko nebo příliš nízko.
Přesuňte se ke spodnímu výstupu. Ukažte středovou osu výstupu, úhel, podpěru, připojení ventilu a vůli skrz klec. Zahrňte vztah palet. Teplá láhev může během chlazení změnit tvar, proto změřte rozhraní po dohodnuté době úpravy.
Zmapujte kontakty klece. Označte poloměry rohů, zóny panelů a jakékoli místní podpěry. Kontakt se může změnit při manipulaci s naplněnou jednotkou nebo při stohování. Vnitřní láhev by měla sedět tam, kde design očekává, že bude sedět. Při podpoře by nemělo spoléhat na náhodné vyboulení.
| Rozhraní | Kontrolované důkazy | Rozhodnutí o stroji nebo formě |
|---|---|---|
| Horní otevírání a zavírání | Dokončete výkres, těsnicí plochu, měrku a vůli víčka | Obrábění krku, uspořádání foukání, chlazení a trim |
| Spodní vývod a ventil | Středová osa, úhel, podpora, těsnění a přístup do klece | Vložka formy, lokální stěnový profil, chlazení a konečná úprava |
| Vnější klec | Vnitřní obal, umístění kolejnic a kontaktní zóny láhve | Geometrie lahve, nástěnná mapa a stav uvolnění |
| Paleta nebo základna | Geometrie lokátoru, nosná plocha a manipulační vůle | Tvar základní formy, vyjímací podpěra a přípravek pro dodatečné chlazení |
| Oblasti štítků a označení | Rovinnost, poloha a požadovaná identifikace | Povrch formy, profil stěny a následná manipulace |
Každé rozhraní očíslujte. Použijte stejná čísla ve výkresu formy, plánu kontroly a protokolu o tovární zkoušce. Když jeden rozměr selže, tým to může vysledovat k nástroji, chlazení, demontáži nebo montáži, aniž by se dohadoval o tom, který výkres řídí.
Kinggle'sprodejní procespožaduje fotografie produktu, výkresy, hmotnost, velikost, materiál, tloušťku, výkon a chemickou odolnost. V případě projektu IBC přidejte k tomuto balíčku výkresy klece, palety, ventilu a uzávěru.
Přečtěte si publikovanou obálku 1000L stroje, aniž byste ji přečetli
Kinggle's1000L IBC produktová stránkaposkytuje srovnávací obálku. Uvádí třídu maximálního kontejneru 1 000 l, stroj 55 t a velikost stroje 9,5 x 5,1 x 6,5 m. Konečná dispozice ještě potřebuje přístup, údržbu a pomocný prostor.
Veřejná upínací tabulka uvádí 1000 kN, desku 1800 x 1600 mm a maximální velikost formy 1600 x 1500 mm. Poskytuje rozsah tloušťky formy 1200 až 1400 mm. Tato čísla podporují brzký přezkum přizpůsobení formy. Nenahrazují kompletní výkres sestavy formy.
V sekci vytlačování jsou uvedeny dva 100 mm šrouby s poměrem L/D 32. Zveřejněná kapacita tavení HDPE je 180 kg/h na šnek. Sekce závitořezné hlavy uvádí 45 l akumulátor a referenční hmotnost 33 kg PE akumulátoru.
| Publikovaná položka | Hodnota webu | Požadovaná kontrola projektu |
|---|---|---|
| Kontejnerová třída | 1000 l | Schválená vnitřní láhev, hrubý výstřel, plíseň a cesta odstranění |
| Velikost a hmotnost stroje | 9,5 x 5,1 x 6,5 m; 55 t | Konečný výkres GA, základ, dopravní dělení a plán zdvihu |
| Upínací síla | 1000 kN | Promítnutá plocha, tlak foukání, sevření a okraj |
| Maximální velikost formy | 1600 x 1500 mm | Kompletní forma, rozdělovače, hadice, pohyblivé části a vůle robotů |
| Tloušťka formy | 1200 až 1400 mm | Rozhraní uzavřeného zásobníku a desky |
| Šrouby | 100 mm x 2; 32 L/D | Struktura vrstvy, třídy pryskyřic a skutečná uspořádaná dráha taveniny |
| Zveřejněná kapacita taveniny HDPE | 180 kg/h x 2 | Stabilní regenerace se schváleným složením |
| Reference akumulátorů | 45 1; 33 kg PE | Hrubá hmota předlisku, rezerva, pryskyřicová báze a profil |
| Foukat vzduchem | 0,8 MPa; 2 m³/min | Špičkový průtok, přijímač, kvalita vzduchu a tlak u stroje |
| Chladící voda | 0,3 MPa; 120 l/min | Teplota, tepelná zátěž, kvalita vody a bilance okruhu |
| Publikovaný odkaz na napájení | Průměrně 110 až 150 kW | Hranice měření, produkt, nastavení a přijatý výstup |
Aktuálně se na stránce zobrazuje řádek cyklu sušení150 l. Litry nejsou rychlost cyklu. Neměňte tento řádek na 150 kusů za hodinu nebo na jiný výstup. Požádejte Kinggle, aby potvrdil zamýšlený počet a jednotku v nabídce.
Každý řádek odpovídá na jednu úzkou otázku. Maximální šířka formy nedokazuje vůli robota. Akumulační hmota nevypovídá o hmotnosti hotové vnitřní láhve. Hodnota kapacity taveniny se nerovná přijatému výstupu. Propojte řádky prostřednictvím schváleného produktu a zkušebního plánu.
Požádejte také o plán připojeného zatížení. Řady motorů a ohřívačů popisují hlavní součásti, ale konečná instalovaná zátěž může také zahrnovat ovládací prvky, čerpadla, robot, manipulaci s materiálem a objednané příslušenství.
Sestavte rozhodnutí o akumulátoru z naměřené hmotnostní bilance
Hotová vnitřní láhev je pouze součástí každého panáka. Předlisek také tvoří vrchní omítku, spodní ocasy, výstupní lem a další procesní odpad. Akumulátor musí zásobovat celý předlisek podle schválené materiálové základny.
Zvažte známý výrobní vzorek, pokud takový existuje. Odstraňte uzávěry, ventily a všechny samostatně sestavené díly. Poté zvažte nebo odhadněte každý ořezávací proud. Udržujte odhad vázaný na navrhovaný design formy a špetky.
hotová vnitřní nádoba + horní lem + spodní ocasní plochy + výstupní lem + další lisovaný odpad
Porovnejte tento výsledek s publikovanou referenční hmotností 33 kg PE akumulátoru. Neporovnávejte pouze hotovou hmotnost. Projekt potřebuje i provozní rezervu. Vybraná pryskyřice, barva a uspořádání vrstev mohou změnit použitelný hmotnostní základ.
Volume vytvoří další kontrolu. Na stránce je uveden 45L akumulátor. Vztah mezi objemem a hmotností závisí na skutečné tavenině a definici výrobce. Nepřepočítávejte 45 l přímo na hmotnost hotového výrobku bez kalkulace dodavatele.
Doba vybití akumulátoru je důležitá, protože dlouhá a těžká baňka se může prohýbat. Hlava musí dodat naprogramovaný předlisek předtím, než gravitace změní rozložení stěny mimo kontrolu. Během zkoušky zaznamenejte výstupní okno, stav taveniny a profil mezery.
Na zotavení také záleží. Dva extrudéry musí připravit další dávku v rámci výrobního cyklu. Porovnejte naměřenou dobu zotavení s chlazením a následnou prací. Vysoká katalogová rychlost tavení nemůže pomoci, pokud se schválený materiálový systém obnovuje pomalu nebo je-li následná buňka již plná.
Použijte hromadný záznam s Kinggle'sprůvodce programováním parisonu. Hmotnost udává, kolik materiálu vstoupilo do formy. Nástěnná mapa ukazuje, kam ten materiál šel.
Před objednáním dvou extruderů dejte každé vrstvě písemnou práci
Stránka produktu popisuje vícevrstvou výrobu a uvádí dva extrudéry. To je důkazem multistreamové platformy. Nejedná se o úplnou specifikaci vrstvy.
Napište funkci každé vrstvy. Jedna vrstva může poskytovat řízenou kontaktní plochu. Další může nést schválené přebroušení v průběhu procesu. Barva nebo UV ochrana může sedět v definovaném proudu. Přesný design závisí na produktu, obsahu, trhu a schváleném testovacím programu.
Poté definujte povolené materiály. Jmenujte třídy pryskyřic, masterbatch, přísady a zdroj přebroušení. Zaznamenejte, zda přebroušení pochází pouze ze stejného výrobního procesu. Nepoužívejte slovo „recyklovaný“ jako náhradu za řízenou specifikaci materiálu.
Současné požadavky Spojených států ilustrují, proč na tom záleží. Část 178.707 vyžaduje známé plastové specifikace pro kompozitní vnitřní nádoby IBC. Rovněž omezuje použitý materiál, pokud není schválen, a zároveň umožňuje zbytky výroby nebo přebroušení ze stejného výrobního procesu za uvedených podmínek. Jiné trhy mohou platit jiná pravidla.
Poměr vrstev potřebuje cíl a pracovní rozsah. Uveďte, jak bude poměr nastaven a kontrolován. Gravimetrické záznamy posuvu, výstupní kontroly extruderu nebo destruktivní analýza řezů mohou podpořit kontrolní plán. Zvolte metodu před tovární zkouškou.
Nákres hlavy by měl ukazovat cestu taveniny. Určete, který extrudér podává jednotlivé vrstvy. Zaznamenejte počet průchodů a pořadí na kostce. Přidejte postupy čištění a výměny materiálu. Pokud bude projekt provozovat jednovrstvé i vícevrstvé produkty, definujte postup převodu a jeho akceptační kontrolu.
Popis stroje
Dva publikované šrouby 100 mm a vícevrstvé prohlášení ukazují směr platformy. Nedefinují uspořádané funkce hladin ani poměry.
Specifikace projektu
Diagram vrstev pojmenovává každý tok materiálu, funkci, cílový poměr, povolený rozsah, metodu ověřování a pravidlo řízení změn.
Neslibujte si nižší náklady nebo delší životnost od vícevrstvé konstrukce bez schváleného vzorce a důkazů z testů. Tyto výsledky závisí na zvolených materiálech, distribuci a konečném návrhu IBC.
Zkontrolujte formu, svorku a dráhu předlisku jako jeden mechanický systém
1000L forma zabírá více než katalogovou šířku a výšku. Zahrnuje chladicí potrubí, hadice, nástroje na hrdlo, výstupní vložky, oblasti sevření, zvedací body a jakékoli pohyblivé detaily. Robot a horká vnitřní láhev potřebují volnou cestu pro odstranění.
Překryjte kompletní výkres formy na výkres desky. Zkontrolujte spojovací tyče, středovou osu upínání, foukací hardware a servisní připojení. Zkontrolujte uzavřenou tloušťku a sekvenci otevírání. Forma se může vejít mezi desky a stále blokovat pohyb hadice nebo robota.
Výběr svěrky by měl využívat předpokládanou plochu a tlak foukání. Publikovaných 1000 kN je odkaz na stránku stroje. Požádejte o kalkulaci projektu. Zahrňte upínací síly a uvedenou rezervu. Velké ploché panely mohou vytvořit náročnou promítanou plochu, i když je vnitřní láhev na svůj objem lehká.
Stezka předlisku vyžaduje stejnou pozornost. Potvrďte středovou osu matrice, délku vypouštění, zachycení formy a sekvenci uzavírání. Dlouhý předlisek se může před zachycením rozhoupat nebo natáhnout. Profil musí zohledňovat osazení, rohy, výstupní zónu a základnu.
Oblasti sevření potřebují dostatek materiálu pro svařování, přesto přebytek materiálu zvyšuje ořez a chlazení. Výstupní vložka vyžaduje místní ovládání. Horní otvor potřebuje pro své uzavření stabilní geometrii. Tyto prvky patří na číslovanou nástěnnou mapu.
Odvětrávání a povrchová úprava ovlivňují uvolňování a vzhled. Klec může skrývat některé panely, ale nedokáže opravit vylisovanou vadu. Zkontrolujte každou oblast kontaktu a štítku, která po sestavení zůstane funkční.
Kinggle'sprůvodce designem foremkryty lícují, sevírají, odvětrávají a ochlazují. Použijte jej s výkresem konečné sestavy, nikoli jako obecný kontrolní seznam forem.
Schvalujte formu až poté, co se dodavatel stroje, výrobce formy, dodavatel klece a majitel IBC dohodnou na rozhraních. Zaznamenejte každou schválenou revizi výkresu do nákupního souboru.
Chraňte geometrii IBC chlazením, odstraněním a úpravou
Velké plochy se po otevření formy dále pohybují. Vnitřní láhev může vypadat přijatelně při uvolnění a driftovat, když se ochladí. Tento pohyb může změnit výšku uzávěru, polohu ventilu nebo kontakt klece.
Navrhněte chladicí okruhy kolem tepelných zón. Ramena, rohy, hrdla, výstupní vložky a podpěry základny mohou vyžadovat jiný průtok. Pojmenujte každý okruh na výkresu formy. Přidejte cílovou vstupní teplotu a průtok. Jediný údaj tlaku nemůže prokázat vyvážené chlazení.
Během zkušebního období změřte podmínky dodávky a vrácení. Zkontrolujte průtok v každém okruhu, kde to systém umožňuje. Zaznamenejte teplotu formy na dohodnutých místech. Pokud jedna zóna zůstane horká, nezakrývejte to prodloužením celého cyklu, aniž byste prozkoumali okruh.
Podpora vyjímání je součástí chlazení. Definujte, kde robot uchopí a kde láhev dopadne. Teplý panel se může deformovat pod úzkým chapadlem nebo dopravníkovou kolejnicí. Spodní vývod musí zabránit nárazu. Základna by měla zůstat podepřená, dokud díl dosáhne manipulační pevnosti.
Před rozměrovými kontrolami nastavte dobu kondicionování. Pokud na tom záleží, uveďte okolní podmínky. Použijte stejné načasování pro zkušební vzorky a kontrolu výroby. Měření jedné láhve horké a druhé studené vytváří hluk, který vypadá jako procesní drift.
Na stránce produktu jsou uvedeny 0,3 MPa a 120 l/min jako reference chladicí vody. Tyto údaje pomáhají naplánovat připojení. Neuvádějí teplotu vody ani celkovou kapacitu odvodu tepla. Zeptejte se na tepelné zatížení stroje a formy.
Sledujte dobu chlazení podle kvality. Kinggle'sprůvodce časem cykluodděluje chlazení, regeneraci a manipulaci. Užitečným cílem je nejkratší stabilní cyklus, který splňuje rozměrový a funkční plán.
Otestujte vylisovanou láhev proti částem výrobní klece, palety a ventilu
Během kvalifikace používejte komponenty určené k výrobě. Prototypové klece nebo ručně upravené palety mohou skrýt chyby rozhraní. Zaznamenejte dodavatele, číslo dílu a revizi pro každý komponent sestavy.
Začněte suchým střihem. Umístěte upravenou vnitřní láhev do klece a palety. Zkontrolujte kontakt lokátoru, vůli panelu, přístup k hornímu otvoru a polohu výstupu. Nainstalujte ventil a horní uzávěr pomocí definovaných nástrojů a způsobu utahovacího momentu tam, kde je to vhodné.
Změřte sestavenou jednotku na rozhraních. Neopakujte každý tvarovaný rozměr. Zaměřte se na to, co řídí plnění, vypouštění, manipulaci, stohování a přípravu testu. Tam, kde snižují úsudek operátora, používejte měřidla spouštění nebo spouštění.
Po manipulaci zkontrolujte kontakt. Zvedněte nebo přesuňte jednotku schváleným způsobem. Hledejte nové značky, místní tlakové body nebo pohyb. Vnitřní láhev a klec by měly fungovat tak, jak design zamýšlí, a ne pouze pasovat, když stojí.
| Kontrola montáže | Co zaznamenat | Možné procesní spojení |
|---|---|---|
| Vložení klece | Metoda vůle, interference, orientace a vkládání | Rozměry tělesa, chlazení, vytahovací deformace |
| Paletové sezení | Opěrný kontakt, kývání, umístění lokátoru a výška výstupu | Tvar základny, podpora chlazení a vložka formy |
| Horní uzávěr | Výsledek měřidla, těsnící plocha a instalovaná výška | Obrábění krku, lemování, smršťování a manipulace |
| Spodní ventil | Středová osa, úhel, stav těsnění a přístup do klece | Výpustní vložka, stěnové rozvody a dokončovací práce |
| Dokončená jednotka | Identifikace, vizuální stav a sledovatelné revize součástí | Kontroly montáže a výstupní kontrola |
Testování těsnosti by mělo používat schválené nastavení. Definujte, které komponenty jsou instalovány, zkušební médium, tlak nebo vakuum, stabilizaci, dobu trvání a pravidlo vyřazení. Metoda musí odpovídat příslušnému produktovému programu. Rychlá kontrola v dílně automaticky nenahrazuje formální test.
Ponechte si jednu schválenou sestavu jako hraniční vzorek. Vyfoťte rozhraní. Uložte vylisovanou recepturu, šarži materiálu, revizi klece, revizi palety, ventil a data uzávěru se záznamem vzorku.
Oddělte stroj FAT od úplného schválení konstrukčního typu IBC
Tovární přejímací zkouška prokazuje objednanou formovací buňku oproti dohodnutému produktu a podmínkám. Neuděluje schválení pro každou smontovanou IBC, náplň nebo trh.
TheVzorové předpisy EHK OSN rev. 24je aktuální globální referenční publikace pro rok 2025. Jeho kapitola 6.5 se zabývá konstrukcí a testováním IBC. Vnitrostátní a modální pravidla mohou přijmout zvláštní vydání nebo přidat požadavky. Před zmrazením plánu validace potvrďte příslušný orgán a kvalifikovanou testovací cestu.
Nezačínejte s jedinou výškou pádu nalezenou online. Na program má vliv typ konstrukce, materiál, zamýšlený obsah, obalová skupina, příprava, úprava, uzávěry a kompletní zkušební sekvence. Příslušný orgán nebo kvalifikovaná laboratoř by měla definovat požadované důkazy.
Kvalifikace stroje by měla stále vytvářet užitečné důkazy. Zaznamenejte specifikace materiálu, uspořádání vrstev, hrubou a čistou hmotnost, mapu stěn, rozměry, výsledek úniku, receptury a revize součástí. Uschovejte vzorky z testované šarže. Tyto informace pomáhají propojit výrobní proces s pozdějším testováním balení.
Oddělte tři dokumenty. Výkaz FAT stroje zahrnuje výkon sestavení a procesu. Zpráva o kvalifikaci montáže zahrnuje uložení klece, palety, ventilu a uzávěru. Protokol o regulační zkoušce zahrnuje příslušný konstrukční typ. Každá zpráva by měla uvádět její rozsah a omezení.
Výrobní kontroly pokračují po schválení. Spravujte změny pryskyřice, pigmentu, inhibitoru, přebroušení, poměru vrstev, formy, uzávěru, ventilu, klece a palety prostřednictvím schváleného systému kvality. Malá změna může ovlivnit základ použitý pro testování.
Pro menší regulovanou balicí linkuVodítko chemického bubnu KGB200L/LPukazuje stejný rozdíl mezi evidencí stroje a schválením balíku.
Změřte výstup na poslední přijaté bráně buňky
Stránka aktuálního produktu neposkytuje použitelnou míru produkce. Řádek suchého cyklu zobrazuje150 l, takže tento článek neodvozuje kusy za hodinu. Projekt potřebuje přijatý výstupní cíl založený na skutečné vnitřní láhvi a kompletní buňce.
Nejprve zvolte výstupní hranici. Lisované vnitřní lahve za hodinu měří tvarovací buňku. Smontované a testované IBC za hodinu měří větší systém. Obě čísla mohou být užitečná, ale neměla by sdílet jeden štítek.
vnitřní lahve prošly dohodnutou kontrolou výlisku ÷ dodržené minuty x 60
sestavené jednotky projíždějící dohodnutou konečnou bránou ÷ dodržené minuty x 60
Počítejte všechna zahájení, odmítnutí a zastavení. Klasifikujte příčiny. Rekuperace vytlačováním, chlazení, manipulace s robotem, úprava, vkládání klece, instalace ventilu a testování těsnosti mohou nastavit rychlost článku. Nejpomalejší stabilní brána určuje konečný výstup.
Poptávka po materiálu by měla využívat hrubou hmotnost výstřelu a události formování. Dokončená vnitřní hmotnost láhve postrádá střih a ztráty při spuštění. Hlásit hrubé kilogramy na přijatou láhev a také kusy za hodinu.
Energie potřebuje stejnou hranici. Kinggle publikuje 110 až 150 kW jako průměrnou výkonovou referenci pro platformu. Není to kWh na IBC. Zaznamenejte vybraný bod měření, stav výroby, dobu trvání cyklu a přijatý počet. Theprůvodce měřením energievysvětluje ten rozdíl.
Použijte dostatečně dlouhou zkušební verzi, abyste odhalili fronty obnovy a downstream. Krátká dávka může ukázat pohyb stroje, ale chybí úlet materiálu, nevyváženost chlazení nebo nahromadění klece.
Užitečný přístrojový panel obsahuje akceptované lisované lahve, akceptované kompletní IBC, výtěžnost prvního průchodu, hrubé kilogramy na akceptovanou láhev, ořezovou hmotnost, průměrný cyklus, počítané prostoje a energii na přijatou jednotku. Definujte každý termín v akceptačním protokolu.
Naplánujte budovu podle aktuálního výkresu celkového uspořádání
Stroj o hmotnosti 55 t potřebuje více než podlahovou plochu. Budova musí podporovat instalaci, údržbu, pohyb materiálu a bezpečný přístup. Začněte s aktuálním výkresem celkového uspořádání dodavatele pro objednanou revizi.
Veřejná tabulka uvádí stroj o rozměrech 9,5 x 5,1 x 6,5 m. Výkres stránky produktu zobrazuje své vlastní rozměry. Zacházejte s výkresem jako s vizuální referencí, dokud Kinggle nepotvrdí, která revize výkresu odpovídá nabídce. K návrhu nadace nepoužívejte webový obrázek.

Označte cestu formy. Zahrňte velikost dveří, nosnost podlahy, výšku háku jeřábu, zvedací body a úložný prostor. Ukažte prostor pro vytažení šroubu a přístup k hlavě akumulátoru. Přidejte bezpečné schody a přístup na plošinu kolem vyvýšeného zařízení.
Mapujte tok materiálu ze skladu do každého extrudéru. Přidejte předsměs, přebroušení, dopravu, broušení a kontrolu prachu. Udržujte čisté obložení odděleně od směsného odpadu. Ukažte, jak bude provedena údržba plného zásobníku nebo zablokovaného zpětného vedení.
Použijte technické listy specifické pro daný projekt. Stránka uvádí 0,8 MPa a 2 m³/min pro ofukovací vzduch. Uvádí 0,3 MPa a 120 l/min pro chladicí vodu. Naplánujte tlak ve stroji, špičkový průtok, přijímače, úpravu, teplotu přívodu, stav zpátečky a odvod tepla.
Elektrický návrh vyžaduje připojenou zátěž, napětí, frekvenci, ochranu, kabelové trasy a pomocné zátěže. Publikovaná průměrná referenční hodnota 110 až 150 kW není připojená zátěž. Zahrnout chladiče, kompresory, materiálové vybavení, brusku, montážní a testovací stanice do závodu celkem.
Použijte Kinggle'sprůvodce požadavky na službyk vytvoření hraničního listu. Zmrazte tento list s výkresem rozvržení a základů.
Sledujte jednu sledovatelnou šarži IBC prostřednictvím továrního přejímacího testu
Užitečný FAT začíná před spuštěním stroje. Odsouhlaste výkres vnitřní láhve, revize součástí, pryskyřici, strukturu vrstev, mapu stěny, plán vzorků, výstupní hranici a limity přijatelnosti. Vyjmenujte přístroje a zkušební metody.
- Potvrďte objednanou platformu.Zkontrolujte kód konečného modelu, extrudéry, hlavu akumulátoru, upínací uspořádání, řídicí jednotku, robota, foukací hardware, ochranu a pomocná zařízení proti smlouvě.
- Potvrďte nástroje a kalibraci.Zaznamenávejte výkon, vzduch a podmínky chlazení. Uveďte měřicí přístroje a stav kalibrace.
- Materiály s kontrolou zatížení.Zaznamenejte každý druh pryskyřice, šarži, barvu, aditivum a proud přebroušení. Ověřte trasu podávání do každého extrudéru.
- Stabilizujte proces formování.Dosáhněte opakovatelného zotavení, vyprázdnění, chlazení formy, odstranění a oříznutí před zahájením formálního běhu.
- Zmrazte počáteční recept.Uložte teploty, rychlosti, nastavení vrstev, profil předlisku, časování, tlaky a následná nastavení pod jednou revizí.
- Spusťte dohodnuté výrobní okno.Počítání startů, přijatých lahví, odmítnutí a každé zastávky. Udržujte konkrétní kódy důvodu.
- Změřte tvarovaný plán.Zkontrolujte čistou a hrubou hmotnost, obložení, nástěnnou mapu, otvory, výstup, základnu, geometrii těla, vzhled a výsledek úniku.
- Sestavte výrobní komponenty.Namontujte schválenou klec, paletu, horní uzávěr, ventil a těsnění. Dokončete měřidla rozhraní a kontrolu sestavy.
- Zavřete balíček důkazů.Uschovejte označené vzorky, exportujte konečnou recepturu a zaznamenejte každou otevřenou odchylku u vlastníka a opakujte testovací metodu.
Vyberte vzorky ze začátku, středu a konce formálního běhu. Označte je časem a revizí receptury. Uchovávejte revize klece, palety, ventilu a uzávěru se záznamem o vzorku.
Pokud je to možné, používejte skutečné stanice po proudu. Ručně ořezaný vzorek může projít, zatímco výrobní ořezávací přípravek poškodí výstup. Laboratorní test těsnosti může skrýt frontu na plánovaném testeru linky.
Nesměšujte regulační schválení do obecného podpisu FAT. Je-li svědkem formální zkouška, připojte samostatný zkušební protokol a zprávu. Uveďte typ návrhu, přípravu vzorku a oprávnění.
Vyfoťte typový štítek stroje, identifikaci formy a uchované vzorky. Na konci cyklu uložte historii alarmů a počítadlo výroby. Zaznamenejte všechny ruční zásahy, které vyměnily láhev, i když prošla výstupní kontrola. Tyto podrobnosti pomáhají týmu webu reprodukovat přijatý stav po instalaci.
Prodejní proces Kinggle zahrnuje kontrolu a pozvání k účasti na testu. Použijtestroj FAT průvodcek definování záznamu. Prohlédněte si dostupné záběry zařízení na Kinggle'sstránka videapřed návštěvou, aby si tým mohl připravit soustředěné otázky.
Odešlete soubor projektu IBC připravený pro cenovou nabídku namísto samotného svazku
Požadavek, který říká pouze „1000L IBC stroj“, ponechává důležitou práci nedefinovanou. Pošlete schválený nákres vnitřní láhve a fotografie. Pokud je to praktické, přidejte fyzický vzorek. Uveďte jmenovitou kapacitu a zamýšlený obsah.
Zahrňte čistou tvarovanou hmotnost, odhad hrubého záběru, mapu oříznutí a mapu tloušťky stěny. Pojmenujte každý proud pryskyřice, aditivum, barvu a pravidlo přebroušení. Připojte diagram vrstev a metodu ověření.
Přidejte klec, paletu, horní uzávěr, spodní ventil a výkresy těsnění. Označte ovládaná rozhraní. Uveďte, kdo dodává jednotlivé součásti během zkoušky formy, FAT a spuštění na místě.
Seznam všech kontrol produktů. Zahrňte rozměry, měřidla, dobu kondicionování, způsob úniku a kontroly montáže. Identifikujte jakýkoli vhodný program konstrukčního typu, příslušný orgán nebo zkušební laboratoř. Nevkládejte seznam obecných testů z jiného trhu.
Definujte přijatý výstup na správné bráně. Uveďte plánovanou strukturu směn a roční poptávku. Popište vyjmutí robota, oříznutí, podporu chlazení, vložení klece, uzávěr a sestavu ventilu, testování těsnosti, značení a tok palety.
Poskytněte tovární napětí, frekvenci, dostupný vzduch a chlazení, okolní podmínky, nadmořskou výšku, půdorys, data jeřábu a přístupovou cestu. Vyžádejte si konečné celkové uspořádání, zatížení základů, technický list a přepravní rozdělení.
V odpovědi dodavatele by měl být uveden konečný model stroje a revize. Měl by zahrnovat architekturu extrudéru a hlavy, základ akumulátoru, obálku formy, kontrolu svěrek, pomocnou hranici, přejímací protokol a předání dat.
Použijte Kinggle'scentrum stahovánípro aktuální dokumenty. Odešlete soubor řízeného projektu prostřednictvímkontaktní stránku. Nabídka pak může odpovídat skutečnému projektu IBC namísto širokého štítku 1000L.
Často kladené otázky
Tyto odpovědi se týkají problémů s výběrem stroje, které nejčastěji mění rozsah, zkušební nebo tovární plán. Publikovaná data modelu zůstávají výchozí referencí. Podepsaná technická dohoda by měla ovládat objednaný systém.
Co vlastně 1000L IBC vyfukovací stroj vyrábí?
Tvoří plastovou vnitřní nádobu, nazývanou také vnitřní láhev nebo vložka. Kompletní kompozitní IBC také zahrnuje její vnější klec nebo obal, paletu, horní uzávěr, spodní ventil, těsnění a další servisní nebo konstrukční díly.
Jaké je číslo modelu stroje Kinggle's 1000L IBC?
Aktuální anglická stránka je nekonzistentní. Souhrn produktu uvádí KGB1000L-IBC, zatímco tabulka specifikací ukazuje KGS1000L-IBC. Potvrďte konečný kód modelu a revizi v nabídce, výkresech, typovém štítku a manuálech.
Znamená publikovaná hodnota 33 kg akumulátoru 33 kg hotovou láhev?
Ne. Stránka uvádí 33 kg jako referenční hmotnost PE akumulátoru. Hrubá hmota předlisku zahrnuje dokončenou vnitřní nádobu a veškeré lisované lemy. Potvrďte základ pryskyřice, rezervu, strukturu vrstvy a kompletní výpočet výstřelu.
Jaký je výrobní výkon platformy Kinggle 1000L IBC?
Aktuální řada suchého cyklu zobrazuje 150 l, což není použitelná jednotka produkčního poměru. Neodvozujte kusy za hodinu. Definujte přijaté lisované láhve nebo přijaté kompletní IBC za hodinu a prokažte tuto rychlost během dohodnuté výrobní zkoušky.
Proč musí být při zkoušce stroje přítomna klec a paleta?
Láhev musí pasovat a fungovat uvnitř celé sestavy. Výrobní klece, palety, uzávěry a ventily odhalují chyby ve výšce, výstupní poloze, podpoře, vůli a manipulaci, které může izolovaná kontrola lahví minout.
Jaké informace mám zaslat pro cenovou nabídku 1000L IBC stroje?
Pošlete nákres vnitřní láhve, vzorek, hmotnost, nástěnnou mapu, materiály, návrh vrstvy a odhad střihu. Přidejte klec, paletu, výkresy uzávěrů a ventilů, testy, výstupní cíl, následný rozsah, uspořádání továrny a provozní podmínky.
Sestavte návrh stroje na kompletní IBC
Pošlete Kinggle řízený soubor vnitřní láhve, rozhraní komponent, plán materiálu a vrstev, výstupní cíl, testy a tovární nástroje. Inženýrský tým pak může potvrdit 1000L platformu, formu, pomocná zařízení a rozsah akceptace.
Vyžádejte si 1000L řešení IBC stroje