Vyfukovací forma není jen negativní tvar láhve. Musí zachytit a utěsnit horkou baňku, uvolnit zachycený vzduch, odstranit teplo, vytvořit hrdlo a základnu, odstranit záblesk, nasadit svorku a uvolnit součást – v požadovaném výrobním rytmu.
Vyhledávací jazyk může tento rozsah zakrýt. Kupující používajívyfukovací forma, vyfukovací forma, forma na láhev, forma na plastovou lahev, EBM nástrojeavytlačovací vyfukovací formapro související nástroje. Vytlačovací hlava je jiná: tvoří předlisek před uzavřením formy. Cenová nabídka by měla uvádět nástroje zápustkové hlavy a konečnou formu jako samostatné položky.
Tato příručka se zaměřuje spíše na vytlačování vyfukováním než na vstřikování nebo vyfukování předlisků. Rovněž odděluje publikovaná data strojových obálek od záruk projektu. Pro každou pryskyřici a součástku není vhodný žádný univerzální rozměr upínání, odvzdušňování nebo chlazení.
Výrobní vyfukovací forma má sedm spojených pracovních míst
Dutina dává součásti její vnější tvar, ale reprodukce tvaru je pouze první prací. Nástroj musí společně vykonávat následující funkce:
- Najděte předlisek.Otevřená forma musí přijmout horkou trubici bez tažení, přehýbání nebo vynechání oblasti sevření.
- Utěsněte a svařte.Oblasti sevření uzavřou baňku a spravují přemístěný materiál na krku, ocasu, rukojeti nebo jiných oblastech odlesků.
- Nechte zachycený vzduch uniknout.Větrací otvory poskytují cestu pro vzduch mezi expandující baňkou a povrchem dutiny.
- Přenést teplo.Chladicí okruhy odvádějí teplo dostatečně vyváženě, aby uvolnily stabilní část v opakovatelném čase.
- Vytvářejte rozhraní.Vložky do krku, kalibrační detaily, funkce foukání nebo spodního foukání musí odpovídat uzávěru nádoby a stroji.
- Uvolněte a dokončete díl.Průvan, vložky, pohyb při otevírání a strategie odstraňování otřepů určují, zda součást může opustit formu čistě.
- Nasaďte a přežijte stroj.Kompletní sestava musí odpovídat desce, otvoru, tloušťce a montážnímu uspořádání a zároveň provádět opakované upínací a tepelné cykly.
Změna provedená pro jednu práci může ovlivnit jinou. Hlubší záblesková kapsa může změnit koncentraci tepla kolem svaru. Leštěná dutina může reprodukovat vzhled odlišně a zároveň změnit způsob, jakým se zachycený vzduch pohybuje. Velká pohyblivá vložka může vyřešit podříznutí, ale spotřebuje chladicí a otevírací prostor. Kontrolujte rozhodnutí na systémové úrovni.
Anatomie vyfukovací formy: termíny, které se mají umístit na výkres
Následující koncepční pohled identifikuje rozhraní, o kterých by měl kupující očekávat, že bude diskutovat. Nejedná se o potisk nástrojů a neobsahuje žádné výrobní rozměry.
Dutinový povrch tvoří jednu stranu součásti. Vložky mohou definovat oblast krku, rukojeti nebo opotřebení.
Nachází se na uzavírací hranici, kde je baňka zapečetěna.
Protilehlá dutina se stýká v dělicí rovině. Vyrovnání a montáž kontroly opakovatelný uzávěr.
Větrací cesty vedou zachycený vzduch pryč z vybraných oblastí dutin.
| Funkce | Funkce | Důkaz ke schválení |
|---|---|---|
| Povrch dutiny | Definuje vnější geometrii, texturu, značení a lokální kontaktní chlazení | Model finálního dílu, základ smrštění, popis povrchu a kritické rozměry |
| Dělící čára | Hranice, kde se poloviny formy setkávají | Viditelné umístění švu, průvan, přístup blesku a účinek na funkční povrchy |
| Pinch-off / kompresní plocha | Stlačuje a utěsňuje materiál předlisku a zároveň kontroluje linii svaru a lomu | Detail nástroje specifického pro materiál a dohodnutý test svaru/oříznutí |
| Flash kapsa nebo reliéf | Přijímá materiál přemístěný za oblast sevření | Hrubý odhad předlisku, geometrie záblesku a trasa deflashing |
| Větrací otvory | Uvolněte vzduch zachycený mimo expandující baňku | Mapa umístění, povolené značky svědků a čistitelnost |
| Chladicí okruhy | Odstraňte teplo a řiďte distribuci teploty | Kreslení kanálů, identifikace okruhu, směr toku a rozhraní utility |
| Rozhraní krku a úderu | Formuje nebo kalibruje povrchovou úpravu a přivádí ofukovací vzduch | Kreslení uzávěru, koncepce foukacího kolíku/spodního foukání a přídavek střihu |
| Montáž a vyrovnání | Připojte formu k desce a zajistěte opakovatelné uzavření | Výkres rozhraní stroje, hmotnost, těžiště, spojovací prvky a zvedací body |
Začněte u součásti a jejích testů – nikoli u obecné dutiny
Výrobce forem potřebuje více než nominálních litrů. 5 l kanystr s rukojetí, 5 l kulatá láhev a technická část s dvojitou stěnou mohou vyžadovat různé dělicí čáry, průměry předlisku, rozmístění záblesků a sekvence odstraňování.
Mapa, kde se musí baňka roztáhnout
Předlisek nevyplňuje dutinu jako vstřikovaná tavenina proudící pod vysokým tlakem. Roztahuje se a protahuje směrem ke stěně dutiny. Hluboké tažení, široké ploché oblasti, ostré rohy, odsazené krčky a kořeny rukojeti mohou vyžadovat více lokálního materiálu nebo jinou strategii dělicí čáry. Použijte poloměry a geometrii, které lze tvarovat, aniž byste požadovali, aby se tenká oblast natáhla dále, než může materiál a proces unést.
Umístěte na výkres kvalitní umístění
„Uniformní stěna“ není měřitelným akceptačním pravidlem. Označte kritická místa a uveďte zkušební metodu. Rameno, roh, kořen rukojeti, základna, svírací svar a panel mohou mít různé funkční potřeby. Připojte tato místa knastavení programování předliskutakže geometrie formy a rozložení materiálu nejsou nastavovány nezávisle.
Plánujte smrštění bez půjčování nesouvisejících procent
Smrštění závisí na jakosti pryskyřice, rozložení stěny, teplotě dutiny, době chlazení a geometrii součásti. Použijte data dodavatele materiálu jako výchozí referenci, poté použijte metodu výrobce forem a ověřte skutečný díl. Obecné procento zkopírované z jiné láhve není přijatelným základem pro velikost dutiny.
Dělicí čára, pinch-off a flash musí být navrženy společně
Dělicí čára určuje, kde se obě poloviny nástroje uzavírají a kde se může objevit viditelný šev. Umístěte jej tam, kde se forma může otevřít, baňka může být zachycena, součást se může uvolnit a ořezávací zařízení může dosáhnout blesku. Vyvarujte se umístění nekontrolovaného švu přes těsnicí plochu, důležitou dekoraci nebo jiné funkční rozhraní.
Odštípnutí je funkce pro tváření svaru
Na ocasu nebo základně stlačují protilehlé oblasti sevření dvě horké stěny předlisku k sobě. Detail musí přesunout dostatek materiálu, aby vytvořil svar a zároveň vytvořil ovladatelnou čáru zlomu pro odstranění otřepů. Správná fazetka, úhly, odstup a kapsa závisí na pryskyřici, tloušťce předlisku, uzavírací činnosti a dílu. Považujte je za technické rozměry, nikoli za standardní blok kopírovaný napříč materiály.
Publikovaná patentová literatura o vytlačování vyfukováním rovněž zachází s oblastí sevření, přepadovou kapsou, teplotou formy, rychlostí zavírání a načasováním oplachování jako interagující proměnné spíše než jeden rozměr hrany. To podporuje konzervativní nákupní pravidlo: schvalte detail sevření s jeho pryskyřicí a zkušební metodou, nikoli pouze podle vzhledu.
Před objednáním automatizace navrhněte trasu blesku
Identifikujte horní záblesk, zadní záblesk, záblesk rukojeti a jakýkoli kalibrační odpad. Rozhodněte, zda k odstranění dojde ve formě, na děrovací stanici, ořezávačem nebo přes sekundární přípravek. Flash mass patří do hrubé potřeby taveniny, kapacity mlýnku a plánování přebroušení. Nákres nástroje by měl také ukazovat, jak odstraněný šrot vyčistí formu a odebírací cestu.
Chlazení a odvětrávání rozhodují o tom, zda dutina může pracovat produkční rychlostí
Řízení chlazení, když je díl dostatečně stabilní, aby opustil formu; ventilace řídí, zda se expandující baňka může dostat na povrch dutiny. Oba jsou distribuované problémy. Jedna pomalá, horká nebo vzduchem zachycená oblast může nastavit cyklus a vzhled pro celý díl.
Rozdělte chladicí okruhy podle tepelné zátěže a potřeby regulace
Těžké rohy, štípací oblasti, krčkové vložky a hluboké prvky nemusí uvolňovat teplo stejnou rychlostí jako tenká rovná stěna. Několik identifikovatelných obvodů umožňuje diagnostikovat a vyvážit tyto oblasti. Zdokumentujte vstup, výstup a směr každého okruhu. Nepřipojujte formu k rostlinné vodě pouze na základě průměru hadice; ověřte požadovaný průtok, tlak, teplotu, kvalitu vody a tlakovou ztrátu pro konečný nástroj.
Publikovaná studie konečných prvků chlazení vytlačováním a vyfukováním zkoumala materiál formy, vnitřní přenos tepla, tloušťku součásti a počáteční teplotu předlisku jako proměnné ovlivňující teplotní pole a dobu otevření formy. Tento výzkum neposkytuje příslib doby cyklu pro projekt Kinggle, ale zdůrazňuje, proč musí nabídka formy definovat jak tepelný návrh, tak předpoklady procesu.
Najděte větrací otvory, kde se může zachytit vzduch
Jak se baňka roztahuje, vzduch zůstává mezi jejím vnějším povrchem a dutinou. Bez cesty ven může tento vzduch zpozdit kontakt a přispět k neúplné struktuře, přetahovacím čarám nebo špatně tvarovaným detailům. ThePrůvodce designem vytlačování vyfukováním na zakázkupopisuje odvzdušňování dělicí čáry a odvzdušňovací otvory v blízkosti břitových destiček nebo hlubokých prvků. Přesná velikost větracího otvoru a přídavek na značku stále závisí na dílu a materiálu.
Čistitelnost je součástí konstrukce ventilace
Větrací otvory mohou ztratit účinnost, když se nahromadí zbytky, prach nebo degradovaný materiál. Výkres formy a dokumentace údržby by měly ukazovat, kde jsou umístěny ventilační otvory, jak jsou připojeny k atmosféře a jak jsou kontrolovány, aniž by došlo k poškození dutiny. Před zvýšením tlaku foukání sledujte změny povrchu nebo výplně podle polohy, abyste kompenzovali zablokovanou dráhu.
Práce s vysokým leskem jsou samostatným tepelným projektem
Chladnější nástroje mohou podporovat odvod tepla, zatímco replikace povrchu může vyžadovat jinou strategii teploty dutiny. Recenzovaná studie z roku 2023 prokázala vytlačování vyfukování s proměnnou teplotou na jednom ABS automobilovém spoileru s použitím řízeného ohřevu a vodního chlazení. To je důkaz specializovaného přístupu, nikoli důkaz toho, že každá láhev by měla používat nástroje variotherm. Požadavky na vzhled uveďte včas, aby bylo možné formu a cyklus navrhnout společně.
Povrchová úprava krku, metoda foukání a oplachování jsou jedním rozhraním
Systém uzávěru nastavuje funkční rozměry v horní části láhve. Uveďte nákres víčka nebo uzávěru, těsnicí povrch, detail závitu nebo západky, prvek neoprávněné manipulace a povolený stav obložení. Rozhodněte, zda se povrchová úprava tvaruje, kalibruje, vystružuje nebo řezá v pozdější operaci. Neuvádějte „standardní krk“ bez řízené revize výkresu.
Přizpůsobte nástroj uspořádání foukání
Horní foukání, spodní foukání a uspořádání jehel umisťují vzduch a hardware odlišně. Vyfukovací kolík se může také podílet na kalibraci krku nebo manipulaci s bleskem. Potvrďte zdvih, centrování, chlazení, těsnění a kolizní vůle s vybraným strojem Kinggle a nenechte výrobce forem, aby je odvodil pouze z láhve.
Zkontrolujte měřidla po proudu proti stejnému počátku
Hrdlo může vypadat čistě, ale přesto selže aplikace uzávěru nebo těsnění. Dohodněte se, které údaje a měřidla se používají při zkoušce formy, zkoušce těsnosti a kvalifikaci plnicí linky. Zachovat identitu měřidla a stav kalibrace v přejímacím záznamu. Pokud automatizovaný trimr změní hrdlo po formování, zkontrolujte hotový stav spíše než pouze vylisovaný vzorek.
Původní srovnání: Reference stroje Kinggle pro třídění podle formy
Níže uvedená tabulka obsahuje výpis oblastí souvisejících s plísněmi z pěti aktuálních produktových stránek Kinggle. Zahrnuje kontinuální a akumulátorové stroje, takže kupující vidí, proč nominální kapacita kontejneru nemůže nahradit výkres rozhraní nástroje.
| Publikovaný model | Třída stroje | Maximální odkaz na kontejner | Velikost desky formy (Š×V) | Zveřejněná maximální velikost formy (Š×V) | Rozsah tloušťky formy | Upínací síla |
|---|---|---|---|---|---|---|
| KGB2L | Kontinuální, jedna stanice | 2 l | 380 × 430 mm | 360 × 380 mm | 160–300 mm | 40 kN |
| KGB5L | Kontinuální, jedna stanice | 5 l | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB 15L | Kontinuální, jedna stanice | 15 l | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Akumulátor, pevná forma | 30 l | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
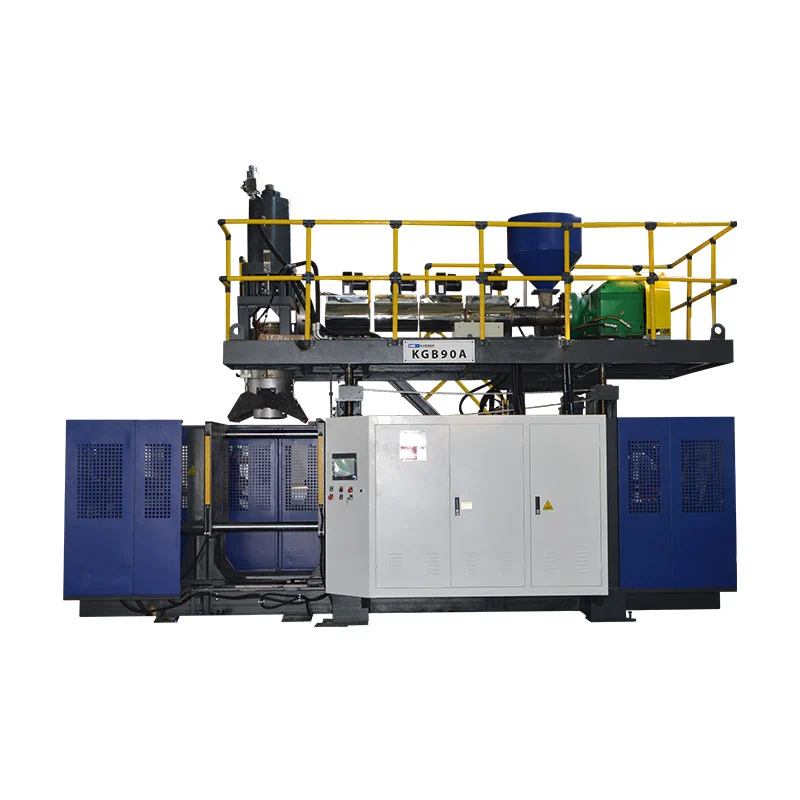
| KGB90A | Akumulátor, pevná forma | 60 l | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Tři zjištění, na kterých záleží před uvolněním formy
Za prvé, litry nedefinují orientaci formy.15L kontinuální reference publikuje širší, ale kratší maximální řadu forem než 30L reference akumulátoru. Vedle objemu záleží na architektuře a tvaru součásti.
Za druhé, tloušťka formy má svůj vlastní rozsah.Dutina se může vejít do uvedených rozměrů čela a stále spadá mimo povolenou tloušťku nebo uspořádání otvoru. Zadní desky, vložky a připojení chlazení doplňují sestavu.
Za třetí, upínací síla patří k produktu a procesu.Hodnota strojové stránky je dostupná síla, není důkazem, že jakákoli forma uvnitř obálky je vhodná. Předpokládaná plocha, podmínky foukání, poptávka po pinch-off a konstrukce formy vyžadují technickou kontrolu.


Materiál formy, vložky a povrchová úprava by měly odpovídat výrobní povinnosti
Nástrojový materiál ovlivňuje přenos tepla, obrobitelnost, opravy, opotřebení a náklady. Samotný objem výroby k jeho výběru nestačí. Zvažte pryskyřici, specifikaci povrchu, odtrhávací provoz, abrazivní nebo korozivní podmínky, pohyblivé vlastnosti, schopnost údržby a přijatou strategii oprav.
Materiál základní formy
Požádejte o přesnou slitinu nebo jakost, tepelné zpracování tam, kde je to vhodné, metodu výroby dutin a základ tepelného návrhu. „Hliníková forma“ nebo „ocelová forma“ je pro srovnání příliš široká.
Vyměnitelné vložky
Vložky na krk, sevření, opotřebení, závit nebo ventilační vložky mohou lokalizovat údržbu a umožňují použití jiného materiálu při náročné funkci. Zaznamenejte identifikaci vložky a náhradní puškohled.
Textura a gravírování
Zadejte soubory kresby, orientaci, přijetí hloubky/vzhledu, interakci ventilace a kontrolu revizí. Potvrďte, jak bude proces reprodukovat požadovaný povrch.
Ochrana a skladování
Definujte čištění, schválenou ochranu proti korozi, vypouštění vody, přepravní zámky, zvedací body a podmínky skladování. Chraňte vodní toky a skřípněte povrchy během odstávek.
Materiálové doporučení výrobce nástrojů by mělo obsahovat jeho předpoklady a výjimky. Při porovnávání dvou nabídek zkontrolujte, zda obě obsahují stejné materiály vložek, rozsah chlazení, gravírování, povrchovou úpravu, hadice, armatury, zvedací zařízení, zkušební práce a náhradní díly podléhající opotřebení.
Tovární zkouška: dokažte formu jako opakovatelný proces
První přijatelná láhev dokazuje, že systém může tvořit součást jednou. Přijetí výroby vyžaduje stabilní provoz s sledovatelnými podmínkami. Následující pracovní postup je doporučená struktura důkazů, nikoli tvrzení, že každý projekt Kingle již používá stejný protokol.
- Potvrďte identitu.Zaznamenejte stroj, formu, vložky, lisovací nástroje, jakost materiálu/šarži, stav barvy nebo přebroušení a revizi receptury.
- Stabilizovat podmínky.Zaznamenejte skutečné teploty, přívod/vratnou chladicí vodu, podmínky vyfukování a fáze cyklu poté, co proces dosáhne dohodnutého stavu.
- Zkontrolujte nástroj.Zkontrolujte uzavření dělicí linky, vyrovnání, úniky vody a vzduchu, stav odvětrávání, svírací plochy a bezpečný pohyb.
- Vzorek podle pozice.Udržujte identitu dutiny, výstupu a stanice prostřednictvím vážení, měření stěn, ořezávání a funkčního testování.
- Změřte hotový stav.Zahrňte efekty vystružování, děrování, odstraňování otřepů nebo jiných zahrnutých dokončovacích kroků.
- Zaznamenejte všechny ztráty.Zaznamenat odmítnutí, zastavení, poplachy, ruční opravy a následná přerušení během dohodnutého okna.
- Uložte základní linii.Společně schvalte revizi výkresu, recepturu, fotografie, měření, měřidla a otevřete nápravná opatření.
Diagnostikujte vzory před změnou receptury
| Pozorovaný vzor | Oblasti nástroje nebo procesu ke kontrole | Důkazy ke sbírání |
|---|---|---|
| Slabý nebo nekonzistentní ocasní svar | Parisonova pozice, detail sevření, uzavření formy, místní teplota, odlehčení a odblesk | Vzorky svaru s označením polohy, celková hmotnost, těsné pořadí a funkční zkouška |
| Špatná textura nebo neúplné detaily | Otvory, umístění zachyceného vzduchu, stav dutiny, kontakt s baňkou a teplota | Mapa defektů, kontrola průduchů, aktuální podmínky procesu a fotografie dutin |
| Deformace po vyhození | Nástěnné rozvody, bilance chlazení, časování výhozu, manipulace a dochlazování | Teplota/průtok podle okruhu, časované kontroly rozměrů a nástěnná mapa |
| Blesk na jedné straně | Vyrovnání, rovnoběžnost desek, dělicí plocha, montáž formy a centrování předlisku | Historie polohy, kontrola uzávěru a opakování dílů před/po opravě |
| Pomalý nebo proměnlivý cyklus | Omezení chladicího okruhu, horké oblasti, tloušťka součásti, odvětrávání a zpoždění po proudu | Časy fází cyklu, podmínky dodávky/návratu a protokol zastavení |
Použijte Kinggle'sPracovní postup evidence HMIkdyž problém s plísní doprovázejí alarmy nebo změny sekvence. Noste schválené kontrolní body doplán preventivní údržbymísto čekání na posun kvality dílu.
RFQ a kontrolní seznam kontroly návrhu vyfukovací formy
- Řízený 2D/3D soubor součástí, revize, kapacita, maximální rozměry a zamýšlený obsah.
- Výkres uzávěru a hrdla, vzorky víček, datum těsnění a stav hotového obložení.
- Přesná třída pryskyřice, barva/aditiva, plán přebroušení/PCR a informace o dodavateli materiálu.
- Hotová hmotnost, odhadovaná hrubá předlisek a blesková trasa.
- Kritická místa stěn a rozměrů se zkušebními metodami a limity přijatelnosti.
- Netěsnost, pád, horní zatížení, krouticí moment, environmentální nebo jiné funkční testy specifické pro daný projekt.
- Model stroje, počet stanic a dutin, plán výstupu matrice a vzdálenost středu předlisku.
- Rozhraní deska/montáž, obálka formy, tloušťka, otvor, svorka a uspořádání vyfukovacího kolíku.
- Dělicí čára, pinch-off, záblesková kapsa, krční vložka, průduchy, chladicí okruhy a povrchová úprava.
- Rozhraní pro odebírání, ořezávání, testování těsnosti, dopravu a manipulaci se šrotem.
- Materiál nástroje, třídy břitových destiček, tvrdost/případná úprava, náhradní díly a způsob opravy.
- Množství zkušebního materiálu, trvání běhu, vzorky, měřidla, záznam dat a odpovědnost za přijetí.
- Obecné uspořádání, zvedací body, hmotnost formy/těžiště a schválený postup výměny.
- Hranice rozsahu: formy, lisovací nástroje, armatury, hadice, výkresy, školení, balení a položky dodané kupujícím.
Pro tovární služby připojte obvody finální formy a foukací zařízení k Kinggle'sprůvodce plánováním užitných a dispozičních řešení. Pro třídu stroje a výrobní sekvenci použijteprůběžné vedení vyfukování vytlačováníma potvrďte, zda je pro poslední část vyžadována akumulátorová platforma.
Často kladené otázky
Jaký je rozdíl mezi vyfukovací formou a vyfukovací lisovací hlavou?
Vytlačovací hlava tvoří roztavený předlisek před lisováním. Vyfukovací forma se uzavře kolem předlisku, utěsní jej, přijme ofukovací vzduch, ochladí součást a vymezí její vnější tvar. Jsou to samostatné, ale propojené nástrojové systémy.
Jaké informace jsou potřebné k návrhu vytlačovací vyfukovací formy?
Poskytněte výkresy řízené součásti a uzávěru, třídu pryskyřice, hotové a hrubé hmotnosti předlisku, kritické stěny a rozměry, funkční testy, výstupní cíl, rozhraní stroje, plán dutiny, metodu ořezávání a tovární nástroje.
Proč je při vytlačování vyfukováním důležitý design pinch-off?
Pinch-off komprimuje a utěsňuje horký předlisek a pomáhá definovat, kde se odděluje záblesk. Jeho geometrie interaguje s materiálem, tloušťkou předlisku, uzavíráním formy, teplotou, reliéfem vzplanutí a odstraněním otřepů, takže musí být ověřena na skutečném projektu.
Proč vytlačovací vyfukovací forma potřebuje větrací otvory?
Mezi expandující baňkou a dutinou se může zachytit vzduch. Otvory mu poskytují únikovou cestu, takže předlisek se může dotknout povrchu formy a reprodukovat zamýšlený tvar a detaily.
Jak chladicí kanály ovlivňují dobu cyklu vyfukování?
Chladicí okruhy odvádějí teplo, dokud nelze díl uvolnit bez nepřijatelných deformací. Nejpomalejší horká oblast může omezit cyklus, takže uspořádání okruhu, průtok, teplota, materiál formy a rozložení stěn musí být vyhodnoceny společně.
Může stávající vyfukovací forma pasovat na jiný stroj?
Možná, ale nepředpokládejte to. Zkontrolujte šířku, výšku, tloušťku, hmotnost, montáž, otevírání, upnutí, polohu vyfukovacího kolíku, nástroje, odebírací dráhu, vyrovnání závitořezné hlavy a ovládací prvky vůči přijímacímu stroji.
Mám si vybrat hliníkovou nebo ocelovou vyfukovací formu?
Volba závisí na tepelném výkonu, výrobní povinnosti, pryskyřici, požadavcích na povrch a opotřebení, strategii břitové destičky, schopnosti opravy, dodací lhůtě a ceně. Požádejte o přesnou třídu a konstrukční předpoklady, spíše než vybírejte pouze podle názvu kovu.