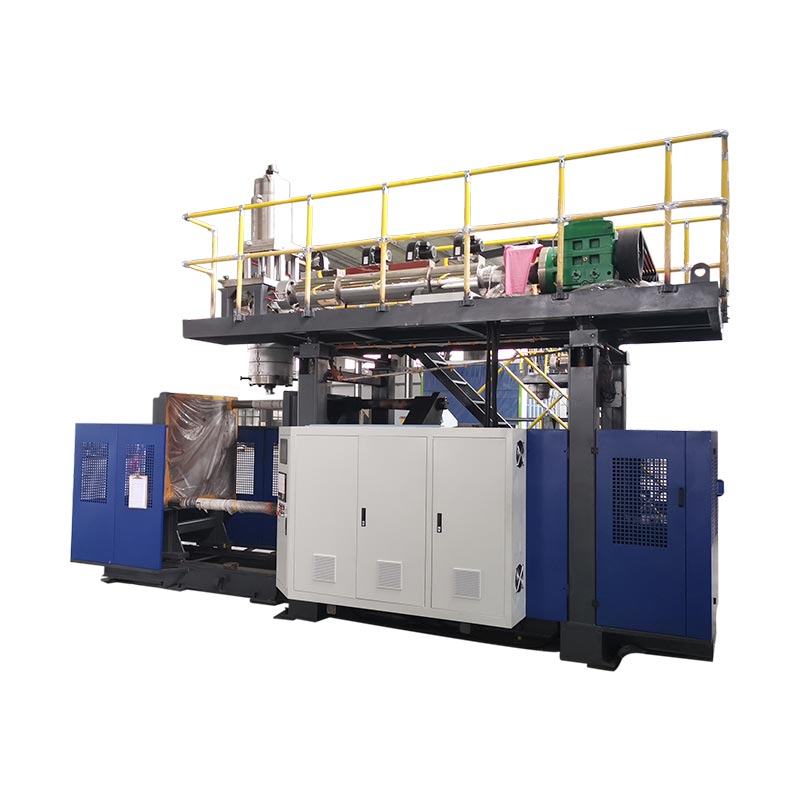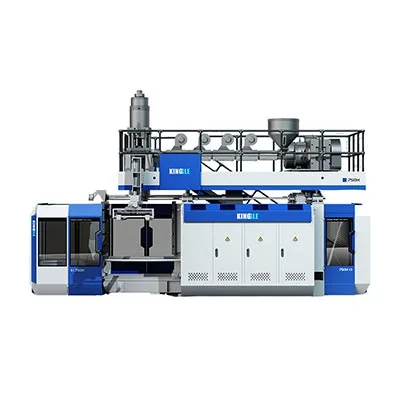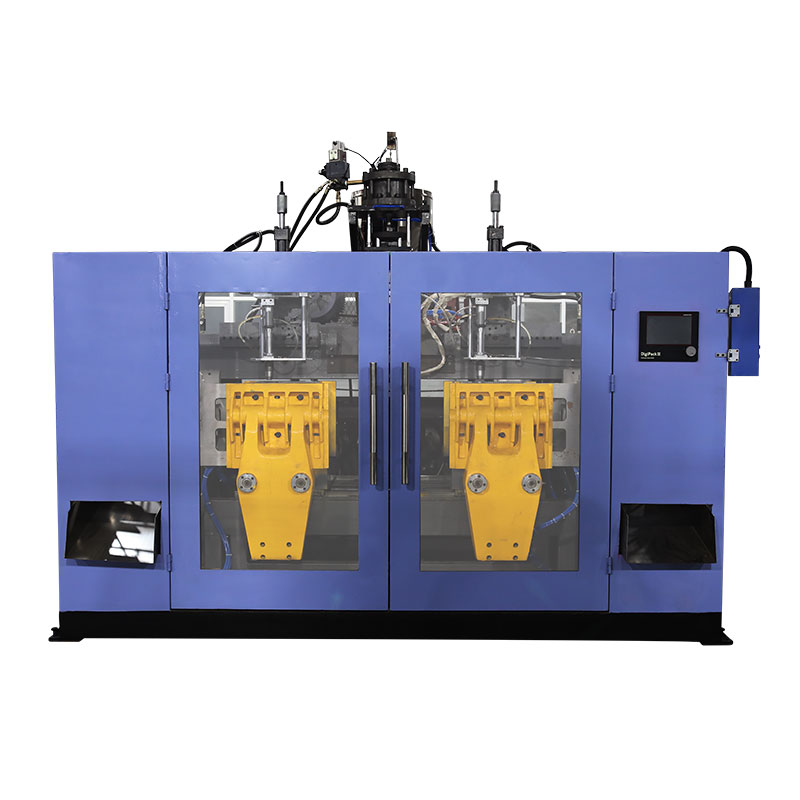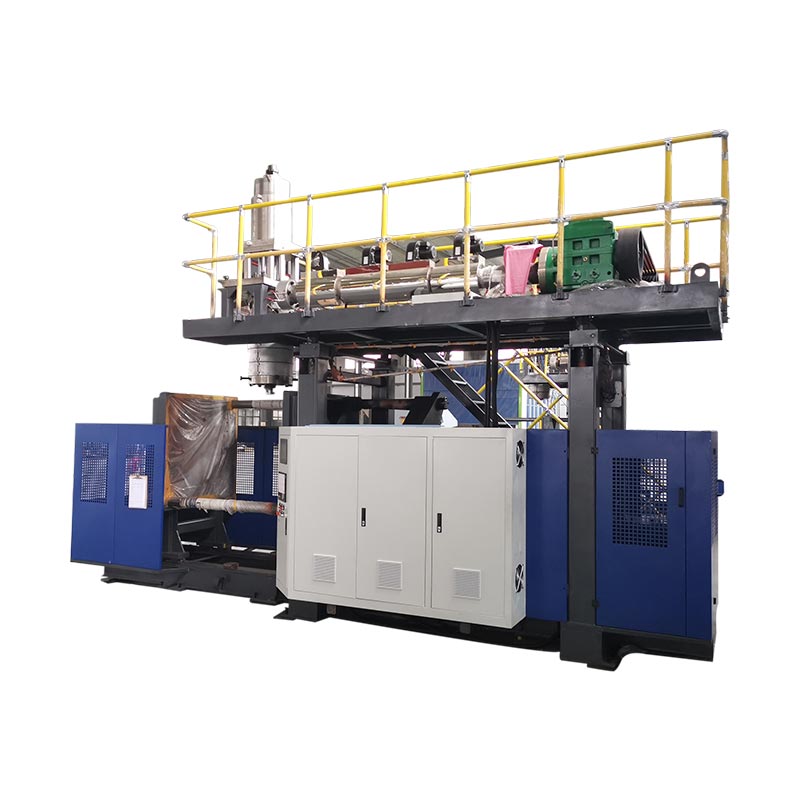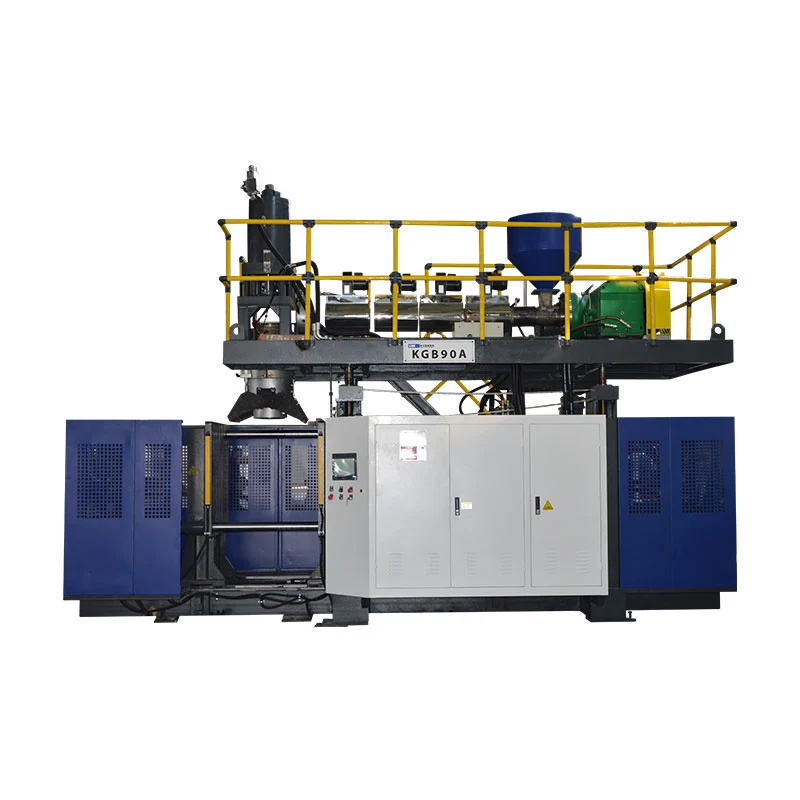
Výměna vyfukovacího stroje je dokončena pouze tehdy, když jsou správně identifikovány nová forma, dráha materiálu, nástroje, receptura a následné nastavení a nový díl projde stanovenými kontrolami.Spuštění automatických cyklů je přechodným milníkem, nikoli dokladem o dokončení. Nejbezpečnější a nejrychlejší praktickou metodou je připravit vše možné před zastavením, izolovat nebezpečnou energii pro exponovanou práci, obnovit funkce v kontrolovaném pořadí a měřit čas do prvního přijatého výrobního okna, s definicí přijetí, ztrátou přechodu, odpovědným schvalovatelem a požadovanými důkazy zaznamenanými předtím, než tým začne další výrobní kampaň z kontrolované a sledovatelné výrobní základny.

Terminologická poznámka:Výrobní týmy mohou tuto práci popsat jako výměnu vytlačovacího vyfukovacího stroje, výměnu vyfukovací formy, výměnu formy, výměnu nástroje, výměnu linky láhve, změnu barvy vyfukování, změnu vyfukovací pryskyřice nebo změnu receptury vyfukování. Tyto štítky se překrývají, ale ne vždy popisují stejný rozsah. V pracovním paketu by mělo být přesně uvedeno, které fyzické, materiálové, digitální a následné prvky se změní.
Pět rozhodnutí, která řídí přechod
- Definujte konečný bod jako přijatý díl a stabilní výrobní okno.
- Identifikujte každou změněnou položku: formu, lisovací nástroje, vyfukovací kolík, pryskyřici, barvu, recepturu a následné vybavení.
- Pokud je to bezpečné, přesuňte ověření, přípravu a dokumentaci mimo okno zastaveného stroje.
- Než kdokoli vstoupí do exponované nebezpečné zóny, použijte na místě povolený postup pro nebezpečné energie.
- Zaznamenejte schválené nastavení a důkazy, aby další běh začínal od kontrolované základní linie.
| Změnit doménu | Co musí odpovídat nové práci | Restartujte důkazy | Typická skrytá závislost |
|---|---|---|---|
| Forma a rozhraní | Správné vztahy při revizi, montáži, chlazení, vyfukování/jádru a vyjímání | Řízený ruční pohyb a těsná připojení | Vedení hadice, poloha čidla nebo vůle po proudu |
| Nástroje pro matrice a předlisky | Schválená identita nástroje, mechanická poloha a kalibrace | Rovná, stabilní baňka umístěná pro formu | Soubor nástrojů neodpovídá nainstalovanému hardwaru |
| Materiál a barva | Správná třída pryskyřice, šarže, předsměs a schválené pravidlo přebroušení | Čistá, homogenní tavenina a sledovatelný přechod materiálu | Stará pryskyřice nebo barva zůstává v manipulačních a tavných cestách |
| Recept a ovládání | Vydána revize receptury pro nainstalovaný produktový balíček | Příkaz a aktuální stav se shodují v řízeném cyklu | Stará hodnota produktu přežije mimo uloženou recepturu |
| Přejímka dílů a linek | Výkres, vizuální limit, hmotnost, stěna, rozměry a funkční zkoušky | Definované po sobě jdoucí nebo časové okno přijetí | Trimmer, tester těsnosti, dopravník nebo balení stále používá staré SKU |
Výměna je dokončena až po schválení nové lahvičky
Rostliny toto slovo často používajípřechodna několik různých akcí. Jeden vedoucí může zastavit hodiny, když je nová forma upnuta. Jiný jej může zastavit, když začne první automatický cyklus. Kvalita může definovat dokončení jako první díl, který projde kontrolou, zatímco výroba může vyžadovat trvalý provoz akceptovaných dílů. Tyto definice vytvářejí různá čísla, takže srovnání času přechodu nemá smysl, dokud není počáteční a koncový bod pevný.
U vytlačovací vyfukovací linky je užitečným počátečním bodem poslední přijatý díl z odcházející zakázky. Užitečným koncovým bodem je první přijaté produkční okno pro příchozí zakázku. Závod musí toto okno definovat. Může to být nastavený počet po sobě jdoucích částí, definovaný čas za stabilních podmínek nebo pravidlo vzorkování napříč stanicemi, dutinami nebo výstupy matrice. Požadavek patří do specifikace řízeného produktu nebo procesu, nikoli do paměti operátora.
Tato definice odhaluje práci, kterou skrývá metrika pouze pro formu. Vstupní produkt může vyžadovat další matrici nebo trn, vyfukovací kolík, nástroj na krk, pohyb jádra, profil předlisku, pryskyřici, barvu, pravidlo přebroušení, program testu těsnosti, ořezávací přípravek, štítek, vedení dopravníku nebo vzor balení. I když fyzická forma zůstane nainstalovaná, přechod materiálu a receptury může stále představovat úplnou změnu výroby plastových lahví.
Rozdělte výsledek do čtyř měření: čas zastavení stroje, čas do prvního tvarovaného dílu, čas do prvního přijatého dílu a čas do přijatého výrobního okna. Kromě těchto časů zaznamenejte odmítnutí nastavení a množství čištění. To neslibuje, že padne každé číslo. Zviditelní ztrátu a zabrání tomu, aby byl rychlý restart hlášen jako úspěšná výměna vytlačovacího vyfukovacího stroje, když navazující linka nebo kvalitativní brána stále odmítá díly.
Naplánujte nový produktový balíček dříve, než se stroj zastaví
Změna by měla začít jako kontrola informací, zatímco odchozí úloha stále běží. Sestavte jeden uvolněný pracovní balíček, který identifikuje výkres dílu a jeho revizi, jakost pryskyřice, předsměs, povolené přebroušení, cílovou hmotnost dílu, kritické rozměry, umístění tloušťky stěny, vizuální kritéria, funkční testy a očekávané balení. Přidejte identitu formy, lisovacího nástroje, vyfukovacího kolíku, vložky, vyjímání a následného přípravku. Pokud mají dvě položky společný název, použijte trvalé ID nebo fotografie s kontrolou revize, aby si instalační tým nevybíral podle vzhledu.
Kinggle je zveřejněnprodejní procesžádá kupující, aby před výběrem strojního řešení poskytli fotografie nebo výkresy produktu, hmotnost, velikost, materiál, tloušťku, výkon a chemickou odolnost. Stejné vstupní kategorie jsou cenné při pozdějších přechodech, protože spojují nastavení stroje s dílem, který musí být vyroben. Výrobní balíček by měl být konkrétnější než původní poptávka a měl by obsahovat pouze schválené hodnoty pro skutečnou kombinaci stroje, formy a materiálu.
Umístěte další formu a ověřené pomocné položky do určené oblasti, aniž byste bránili východům, střežení nebo toku materiálu. Zkontrolujte zvedací body a plán zdvihu zařízení, ale neodvozujte nosnost z nominální velikosti formy. Ujistěte se, že jsou přítomny a správně identifikovány chladicí přípojky, vzduchové přípojky, snímače, kabely a upevňovací prvky. Připravte čisté vybavení pro manipulaci s materiálem a oddělené nádoby pro odcházející pryskyřici, přechodový materiál a vyřazené díly. Pokud linka zahrnuje trimr, tester těsnosti, štítkovač nebo dopravník, uveďte jeho recepturu a výměnné díly ve stejné kontrole připravenosti.
Udělejte krátké rozhodnutí o připravenosti před závěrečnou starou částí. Seřizovač forem potvrzuje připravenost nástrojů a zvedání, manipulace s materiálem potvrzuje správné šarže a čistou trasu, operátor potvrzuje přístup k receptuře, údržba potvrzuje všechny naplánované práce a kvalita potvrzuje plán vzorků. Pokud požadovaná položka chybí, nechte odchozí úlohu spuštěnou, jakmile to bude možné. Odhalení problému před plánovanou zastávkou přemění prostoje na dobu přípravy bez použití bezpečnostní zkratky.
Před prací na formách nebo nástrojích kontrolujte nebezpečnou energii
Výměna vyfukovací formy může vystavit lidi pohybu svěrek, pohyblivých desek, vyfukovacích kolíků, fréz, robotů, hydraulického tlaku, pneumatického tlaku, elektrické energie, horkého polymeru a vyhřívaných nástrojů. Stisknutím normálního tlačítka stop nevytvoříte bezpečný stav pro práci v nebezpečné zóně. Zaměstnavatel musí určit, které úkoly jsou servisem nebo údržbou, identifikovat všechny zdroje energie a prostřednictvím vyškoleného a oprávněného personálu použít postup řízení spotřeby energie specifický pro dané zařízení.
Pro pracoviště ve Spojených státechOSHA 29 CFR 1910.147řeší servis a údržbu, kde by neočekávané zapnutí, spuštění nebo uvolnění nahromaděné energie mohlo zranit zaměstnance. Vyžaduje program kontroly energie, zdokumentované postupy, kde je to vhodné, školení a pravidelné kontroly.OSHA 29 CFR 1910.212poskytuje obecný požadavek na ochranu strojů. Závody mimo Spojené státy musí dodržovat zákony, normy a postupy zaměstnavatelů, které platí v jejich místě.
Plán změn musí také řešit úkoly, které vyžadují dočasnou energii pro testování nebo umístění. To není dovolení improvizovat. Odpovědný zaměstnavatel musí definovat vyhovující sekvenci pro čištění nástrojů a lidí, obnovení pouze nezbytné energie, provedení testu, opětovné odpojení napájení, je-li to požadováno, a opětovné použití ovládacích prvků před tím, než bude obnovena exponovaná práce. Světelná závora, blokované dveře nebo nouzové zastavení mohou chránit normální provoz, ale nesmí se s nimi náhodně zacházet jako s náhražkou příslušného postupu pro nebezpečné energie.
Chraňte zařízení stejně pečlivě jako lidi. Kinggle je hostovánnávod k obsluze automatického vyfukovacího strojevaruje, že pohyb vyfukovacího kolíku musí být koordinován se stavem otevřené formy a popisuje funkce polohování plošiny a závitořezné hlavy. Přesné rozhraní a logika bezpečného pohybu se liší podle modelu, možností a verze softwaru. Proto by měl instalační tým identifikovat povolené pohyby specifické pro stroj před zastavením, místo aby je zjišťoval, když je přítomna zavěšená forma nebo obnažený nástroj.
Spusťte jednu řízenou sekvenci napříč formou, materiálem a ovládacími prvky
Následující osmistupňová sekvence je záměrně napsána jako řídicí tok, nikoli jako univerzální mechanický postup. Podrobné kroky odstranění formy, hodnoty upevňovacích prvků, metoda hadice, limity teploty nástrojů a zkušební pohyby musí pocházet ze skutečných instrukcí stroje, formy a zařízení. Hodnota společné sekvence je v tom, že dává operacím, nástrojům, údržbě, materiálům a kvalitě stejné body předání.
-
Uvolněte odchozí úlohu.Identifikujte poslední přijatou starou součást, uložte požadovaný procesní záznam a srovnejte odchozí pryskyřici, štítky a rozpracovanou výrobu. Schválený vzorek uschovejte, pokud to kontrolní plán závodu vyžaduje.
-
Zastavte ve schváleném stavu.Postupujte podle pokynů pro vypnutí stroje a pryskyřice. Počítejte s horkým pobytem a materiálem, který zůstal v násypce, extrudéru, hlavě nebo akumulátoru, spíše než předpokládejte, že normální pauza je vhodná pro výměnu pryskyřice.
-
Izolujte pro exponovanou práci.Oprávnění pracovníci uplatňují místní postupy pro nebezpečné energie a výtahy. Než kdokoli vstoupí do definované nebezpečné zóny, ověřte izolaci a řešte uloženou hydraulickou, pneumatickou, gravitační a tepelnou energii.
-
Odstraňte a chraňte odchozí součásti.Odpojte, zvedněte a uložte formu a související nástroje podle jejich řízených pokynů. Zakryjte nebo chraňte čisté spoje a zaznamenejte poškození, úniky nebo abnormální opotřebení místo toho, abyste je přenesli do dalšího běhu.
-
Zkontrolujte běžná rozhraní.Zkontrolujte montážní plochy, prvky seřízení, připojení chlazení a vzduchu, senzory, kabely a přístupný střežený prostor. Skrytý problém rozhraní může sledovat novou formu a vypadat jako chyba receptury.
-
Nainstalujte ověřený příchozí balíček.Přiřaďte fyzická ID k uvolněnému paketu úlohy. Nasměrujte spoje tak, abyste se vyhnuli nebezpečí sevření, přehřátí a pohybu, a poté dokončete specifikovanou montáž a kontrolu připojení.
-
Obnovte funkce autorizací.Vyčistěte personál a nástroje, znovu nainstalujte kryty, dodržujte schválený proces opětovného zapnutí a prokažte povolené ruční pohyby za kontrolovaných podmínek. Potvrďte, že příkaz, zpětná vazba a fyzický pohyb souhlasí.
-
Zaveďte materiál a kvalifikujte produkt.Dokončete schválenou pryskyřici nebo barevný přechod, načtěte uvolněnou recepturu, vytvořte diagnostické díly, opravte vždy jednu prokázanou příčinu a uvolněte výrobu až po uplynutí definovaného akceptačního okna.
Vlastník jeviště by měl každé předání podepsat nebo digitálně potvrdit. Tato malá kontrola zabraňuje nejednoznačným prohlášením, jako je „forma je připravena“, když není připojeno chlazení, nebo „recept je načten“, když jedno pomocné zařízení stále obsahuje předchozí SKU. Ukazuje také, kde se vlastně ztratil čas: čekání na autorizaci, lokalizace hardwaru, oprava rozhraní, vymazání staré barvy, stabilizace předlisku nebo opakování testu kvality.
Pro více podrobností o vztahu nástrojů použijte Kinggle'sprůvodce designem forem pro vytlačování a vyfukování. Pro řízený návrat ze zastaveného stroje do výroby použijtekontrolní seznam pro spuštění vyfukovacího stroje. Tyto články rozšiřují jednotlivé etapy; tato přechodová stránka obsahuje mezifunkční předávání z jedné schválené zakázky na další.
Považujte pryskyřici a změnu barvy za rozhodnutí o dráze materiálu
Výměna vyfukovacího materiálu není dokončena, když další pytel dosáhne násypky. Odcházející pryskyřice nebo barva mohou zůstat v dopravních linkách, nakladačích, násypkách, mísičích, plnicích hrdlech, šneku a bubnu, adaptérech, vytlačovací hlavě, průtokových cestách akumulátorů a lisovacích nástrojích. Plán přechodu by měl určit, o které z těchto objemů se jedná a kde bude shromažďován smíšený nebo nebarevný materiál. Mělo by také uvádět, zda lze přechodový materiál znovu získat, musí být umístěn do karantény nebo musí být zlikvidován podle materiálových pravidel závodu.
Dodržujte pokyny pro vypínání, spouštění a čištění schválené dodavatelem pryskyřice a také pokyny pro stroj. Nepředpokládejte, že univerzální čisticí materiál, teplota nebo množství funguje pro každý polymer, barvivo a vytlačovací systém. Změna z přírodního na tmavý materiál představuje jiný problém viditelnosti od tmavého k přirozenému. Změna mezi kvalitami stejného polymeru může stále změnit pevnost taveniny, bobtnání, chlazení a chování předlisku. Změna mezi rodinami polymerů může vyžadovat specifičtější přezkoumání kompatibility a degradace. Kinggle'sVodítko pro vyfukování HDPE versus PPvysvětluje, proč musí být součást, proces a ověřovací balíček přehodnoceny spíše než považovat název materiálu za jednoduchou náhradu.
LyondellBasell'sprůvodce řešením problémů s vyfukovánímidentifikuje vnější kontaminaci a degradovanou pryskyřici jako zdroje čar, pruhů, nebarevných částic a děr. Jako možné přispěvatele konkrétně poukazuje na úklid při manipulaci s materiálem, kontaminované přebroušení, špatné čištění mezi pryskyřicemi a špatnou praxi odstavování nebo spouštění. Toto jsou diagnostické vztahy, nikoli provozní nastavené hodnoty Kinggle.
Zabudujte do předání pozitivní identifikaci materiálu. Zaznamenejte dodavatele pryskyřice, jakost, šarži, předsměs, poměr, zdroj přebroušení a čas, kdy nová směs vstoupila do dávkovacího systému. V případě potřeby uchovávejte štítky nebo záznamy s čárovými kódy se zadrženými vzorky. Pokud první nové díly vykazují černé skvrny, pruhy nebo přenos barvy, časové razítko a záznam cesty materiálu pomáhají rozlišit předvídatelný přechod od kontaminace nebo degradace. Thevytlačování vyfukování defektů průvodceposkytuje širší matici mezi symptomy a důkazy.
Obnovte recepturu bez importu předpokladů starého produktu
Uložený recept je užitečný pouze tehdy, když je jasná jeho identita a rozsah. Vstupní záznam by měl obsahovat revizi produktu, kombinaci formy a nástroje, druh pryskyřice, příslušný soubor ovladače, stav schválení a datum posledního ověření. Přístupová práva by měla odlišit uvolněné výrobní receptury od vývojových zkoušek. Před načtením souboru by měl operátor potvrdit, že fyzický stav stroje odpovídá souboru, spíše než používat název receptu jako důkaz, že hardware je správný.
Rozsah receptury lze rozdělit mezi systémy. Hlavní HMI může obsahovat polohy otevření a zavření formy, rychlosti pohybu, zpoždění, časování vyfukování, dobu chlazení, logiku vyjímání a výběr funkcí. Samostatný regulátor tloušťky stěny může uchovávat informace o záběru nebo cyklu, hodnoty mezeře a profil předlisku. Následné zařízení si může ponechat nastavení ořezávání, testování těsnosti nebo dopravníku. Kinggle je hostovánManuál Moog DigiPack IIIvysvětluje, že uložené soubory kontejneru mohou obsahovat naprogramovaný profil předlisku a informace o kalibraci nástrojů. Rovněž uvádí, že přesná kalibrace nástrojů pro lisování je důležitá při přechodu z jedné nádoby do druhé.
Tyto důkazy podporují zásadní pravidlo: neoddělujte softwarový soubor od nástroje, pro který byl kalibrován. Stejná příručka ovladače uvádí, že výměna formy může také vyžadovat výměnu lisovacího nástroje. Soubor, který vytvořil přijatý kontejner s jednou matricí, trnem a kalibrací, není po změně těchto položek automaticky platný. Pokud má závod schválená hlavní nastavení, porovnejte načtenou revizi s uvolněným záznamem a zdokumentujte všechny záměrné rozdíly. Nepřepisujte master při ladění prvních dílů.
Použijte ruční nebo nastavovací režim k prokázání pouze pohybů povolených postupem specifickým pro daný stroj. Před automatickým cyklováním ověřte vůli formy, vztah mezi vyfukovacím kolíkem nebo jádrem, polohu vytlačovací hlavy a desky, dráhu odebírání, kryty a zpětnou vazbu. Návod k obsluze Kinggle popisuje manuální funkce a varuje, že pohyb vyfukovacího kolíku musí být koordinován s otevřenou formou. Protože se rozhraní a volitelné funkce liší,Průvodce nastavením HMI a alarmyje třeba číst společně s přesnou příručkou stroje, spíše než používat jako náhradu.
Když začne ladění, změňte jednu regulovanou proměnnou z uvedeného důvodu, zaznamenejte staré a nové hodnoty a počkejte na odezvu procesu, než ji posoudíte. Parisonovo rozdělení, hmotnost dílu, chování při vytlačování, chlazení a poloha formy se vzájemně ovlivňují. Theprůvodce programováním parisonuvysvětluje, jak spojit profil s naměřenými umístěními stěn namísto vyhlazovacích bodů pouze podle vzhledu.
Před měřením úspěšnosti přechodu na euro ověřte první části
První uzavřená část odpovídá pouze na jednu otázku: čára může něco tvořit. Neprokazuje, že díl splňuje výkresové, funkční nebo procesní požadavky. Zacházejte s ranými kusy jako s diagnostickými vzorky. Označte je podle pořadí, času, stanice, dutiny nebo výstupu matrice. Udržujte je v pořádku dostatečně dlouho, abyste viděli, zda proces konverguje, unášená nebo se opakuje závada specifická pro stranu.
Začněte identitou a hrubým stavem. Potvrďte správný díl a revizi, pryskyřici a barvu, geometrii krčku nebo rozhraní, kompletní formaci, trasu ořezu a zjevné poškození. Poté použijte řízený plán pro hmotnost součásti, rozložení stěn, kritické rozměry, vzhled a požadované funkční testy. Testy netěsnosti, pádu, tlaku, zatížení, chemické odolnosti nebo lícování jsou specifické pro produkt; zahrnout pouze ty, které vyžaduje výkres, norma nebo plán ověření kupujícího. Nevymýšlejte univerzální toleranci nebo počet vzorků.
Přejímací vzorek by měl představovat skutečné výrobní uspořádání. Na dvoustanicovém stroji odeberte vzorky z obou stran. U nastavení s více hlavami nebo více dutinami zachovejte identitu hlavy nebo dutiny, aby průměr nemohl skrýt jeden selhávající výstup. Pokud je součástí procesu prodejných součástí následný trimr nebo tester těsnosti, kvalifikujte i toto zařízení. Láhev, která projde formou, ale po oříznutí selže, není akceptovaným výsledkem výroby. Theprůvodce přejímacími zkouškami v továrněukazuje, jak lze před odesláním propojit produkt, proces a důkazy o zkouškách; stejný princip sledovatelnosti platí při přechodech na výrobu.
Ochrany, zpětná vazba, utility, ruční pohyby a tok materiálu souhlasí se schváleným nastavením.
Identifikované vzorky splňují platné výkresové, vizuální, rozměrové, stěnové a funkční požadavky.
Definované po sobě jdoucí nebo časově založené výrobní okno závodu prochází všemi relevantními výstupy.
Uvolněte vedení pouze prostřednictvím pověřeného orgánu závodu. Zaznamenejte přijaté vzorky a revizi receptury, která je vyrobila. Pokud proces nemůže dosáhnout schváleného okna, aniž by opustil svůj kvalifikovaný rozsah, zastavte eskalaci nastavení a prozkoumejte nástroje, nástroje, materiál, stav stroje nebo původní návrh procesu. Kinggle'sprůvodce požadavky na službypomáhá oddělit problém nastavení stroje od nestabilního přívodu vzduchu, vody nebo elektřiny.
Zkraťte dobu přechodu přesunutím přípravy mimo zastávku
Nejbezpečnější příležitostí obvykle není rychlejší práce pomocí klíče. Odstraňuje práci, která neměla být uvnitř zastaveného okna. Zkontrolujte zaznamenanou výměnu a klasifikujte každé zpoždění: čekání na formu, potvrzení revize, nalezení hadice, čištění nádoby na materiál, stažení souboru, umístění zkušebního přípravku, čekání na kvalitu nebo oprava poškozeného spoje. Mnohé z těchto úkolů lze dokončit nebo ověřit před posledním přijatým starým dílem, pokud příprava nezasahuje do výroby nebo ostrahy.
Vytvořte sadu připravenou k provozu pro každou opakovanou skupinu produktů. Může obsahovat ověřené mapy připojení, chráněné spojovací prvky, označené hadice, držáky senzorů, schválené receptury, vzorové plány a náhradní díly. Použijte vizuální identifikaci, která přežije prostředí obchodu. Formy a nástroje skladujte tak, aby zvedací body a spojovací plochy zůstaly přístupné a chráněné. Sada by měla omezit hledání a interpretaci; nikdy by neměl podporovat substituci, když kontrolovaná položka chybí.
Standardizujte rozhraní až po technické kontrole. Konzistentní umístění hadic, identifikace konektorů, montážní reference a pojmenování receptur mohou zkrátit dobu rozhodování, ale musí odpovídat požadavkům na tlak, teplotu, průtok, pohyb a bezpečnost. Pokud zvažujete funkci rychlé změny, vyhodnoťte celý systém, včetně pozitivního zamykání, zpětné vazby, úniku, údržby, zabezpečení proti chybám a posouzení rizik na místě. Neměňte projekt rychlosti v nezdokumentovanou modifikaci hardwaru.
Použijte záznam o přechodu k výběru jednoho zlepšení najednou. Pokud převládá čištění barev, prozkoumejte směrování materiálu a schválenou strategii čištění. Pokud zarovnání převládá, zkontrolujte sklad, umístění prvků a stav formy. Pokud dominuje ladění první části, auditujte řízení receptur, kalibraci nástrojů a důkazy procesu. Pokud dominuje čekání na kvalitu, předpřipravte kalibrovaná měřidla a definujte, kdo může zakázku uvolnit. Cílem je opakovatelné první přijaté výrobní okno, nikoli rekordní suchá změna následovaná zmetkem.
Údržbové práce by měly být také explicitně naplánovány. Přechod může poskytnout přístup k inspekcím, ale kombinace úkolů mění rozsah, lidi a potřeby kontroly energie. Použijtekontrolní seznam preventivní údržbyrozhodnout, co patří do plánovaného zásahu. Uchovávejte poznatky o údržbě odděleně od změn nastavení produktu, aby byly opakující se problémy se zařízením viditelné.
Vytvořte záznam o přechodu, který usnadní další běh
Užitečný záznam je dostatečně krátký na to, aby byl kompletní, a dostatečně konkrétní, aby mohl běh rekonstruovat. Začněte s identitou: datem a časem, strojem, odchozími a příchozími revizemi produktů, ID forem a nástrojů, třídami materiálů a šaržemi, revizemi receptur, členy týmu a oprávněním k vydání. Přidejte čtyři časové body definované dříve, plus množství nebo hmotnost proplachovacího materiálu, zmetků nastavení a zadrženého produktu. Pokud rostlina nemůže spolehlivě změřit jedno pole, označte jej spíše jako nedostupné než odhadujte.
Zaznamenejte výjimky v pozorovatelném jazyce. „Chlazení z okruhu B neukázalo žádný průtok“ je užitečnější než „problém s vodou“. „Soubor receptury 14 načten; následný tester zůstal na SKU X“ označuje selhání předání. Vyfotografujte neočekávané opotřebení, netěsnosti, poškozené konektory nebo opakovatelné závady součástí příslušným identifikačním štítkem. Propojte nápravné práce se systémem údržby nebo neshody namísto toho, abyste je pohřbili v komentáři operátora.
| Záznamový blok | Minimální užitečná pole | Otázka, kterou zodpoví příště |
|---|---|---|
| Pracovní identita | Revize strojů, produktů, forem, nástrojů, materiálů a receptur | Shodoval se fyzický a digitální balíček? |
| Čas | Poslední přijatá stará část, první vytvořená nová část, první přijatá část, vydání stabilního okna | Kde se ze zastaveného intervalu stal kvalifikační čas? |
| Ztráta | Čištění množství, nastavení zmetků, zadrženého produktu a práce podle role | Posunula kratší zastávka ztrátu jinam? |
| Kód zpoždění | Čekání, hledání, oprava, čištění, ladění, testování nebo autorizace | Který problém s přípravou nebo systémem by se měl zlepšit? |
| Přijetí | ID vzorků, měření, testy, schválení a konečná revize receptury | Jaké důkazy dokazují, že linka byla uvolněna? |
| Výjimka | Pozorovaný problém, vlastník, omezení a související akce | Co je třeba opravit, než se stejná práce vrátí? |
Kontrolujte opakované změny podle produktové řady, spíše než se spoléhat na jeden nejlepší běh. Hledejte medián a rozpětí každé fáze načasování, opakující se výjimky a režimy opakovaného vyřazení. Jediná neobvykle rychlá událost mohla vynechat kontrolu, využít ideální podmínky nebo použít jinou definici přijetí. Účelem údajů je zlepšit standard a přípravu, nikoli tlačit na operátory, aby obcházeli ochranná opatření.

Zavřete záznam s aktuální schválenou směrnicí a další akcí. Pokud změna přinesla lepší nastavení, nasměrujte revidované hodnoty schvalovacím procesem závodu před aktualizací master. Pokud to odhalilo problém s návrhem, ponechte dočasný ochranný obal viditelný, dokud jej inženýrství neuzavře. Tato disciplína promění každou výměnu vyfukovacího stroje v použitelný důkaz spíše než další izolovanou směnu.
Často kladené otázky o změnách vyfukování
Co je součástí výměny vyfukovacího stroje?
Kompletní výměna může zahrnovat formu, matrici a trn, vyfukovací kolík, jádro nebo vložky, pryskyřici, předsměs, pravidlo přebroušení, recepturu HMI, profil tloušťky stěny, odběr, ořez, tester těsnosti, vedení dopravníku, štítky a balení. Přesný rozsah závisí na rozdílech mezi odchozími a příchozími balíčky produktů. Definujte tyto rozdíly před zastávkou. Pokud je uvedena pouze forma, tým může restartovat se starou cestou materiálu, souborem ovladače nebo nastavením po proudu.
Kdy by měl čas přechodu začít a kdy by měl skončit?
Praktická definice začíná u poslední přijaté součásti z odchozí zakázky a končí u prvního přijatého výrobního okna pro příchozí zakázku. Zaznamenejte také mezičasy pro první tvarovaný díl a první přijatý díl. Závod musí definovat výrobní okno, jako je stanovený počet po sobě jdoucích dílů nebo časový vzorek napříč všemi relevantními stanicemi, dutinami nebo hlavami. Použití stejné definice dává budoucím srovnáním smysl.
Jak může závod bezpečně zkrátit dobu výměny vyfukovacích forem?
Přesunout identifikaci, přípravu, čištění, ověřování receptur, přípravu měřidel a plánování kvality mimo interval zastavení, kde lze tyto činnosti provádět bez zásahu do výroby. Označte rozhraní, chraňte úložiště, připravte sady pro konkrétní úlohy a přiřaďte vlastníky pro každé předání. Analyzujte dobu čekání a korekce odděleně od fyzické práce formy. Nezkracujte čas obcházením ochranných krytů, přeskakováním ovládacích prvků s nebezpečnými energiemi, používáním nevhodného zvedacího zařízení nebo přijímáním dílů dříve, než projdou požadované kontroly.
Dokončí načtení uloženého receptu nastavení?
Ne. Uložený recept musí odpovídat nainstalované formě, lisovacímu nástroji, vyfukovacímu kolíku, materiálu a revizi produktu. Některá nastavení mohou také fungovat v samostatném předlisku nebo následném stroji. Potvrďte kompletní sadu souborů, prokažte povolené ruční pohyby a porovnejte skutečné chování stroje s uvolněnou základní linií. Manuál Moog DigiPack III propojuje uložené soubory kontejneru s informacemi o kalibraci profilu předlisku a nástrojů, což je důvod, proč musí identita hardwaru a identita souboru zůstat propojena.
Proč se po změně materiálu objevují černé tečky nebo barevné pruhy?
Mezi možné příčiny patří starý materiál, který zůstal v dráze manipulace nebo taveniny, kontaminovaná pryskyřice nebo přebroušení, degradovaná pryskyřice uvolněná ze stagnující oblasti, nerovnoměrné míchání barev, závady ohřívače nebo nevhodné odstavení a proplachování. Před změnou nastavení zakonzervujte pryskyřici a přechodový záznam. Postupujte podle schváleného postupu stroje a dodavatele pryskyřice, zkontrolujte cestu materiálu a klasifikujte, zda je vada náhodná nebo pevná kolem předlisku. Nepředpokládejte, že jedna univerzální metoda čištění je bezpečná pro každou pryskyřici a hlavu.
Jaké informace by měly být zaslány Kinggle o obtížném přechodu na euro?
Odešlete identifikaci stroje a řídicí jednotky, odchozí a příchozí výkresy produktů, ID forem a nástrojů, třídy a šarže pryskyřice, podrobnosti o předsměsi a přebroušení, revize receptur, historii alarmů, odečty užitné hodnoty, časovou osu přechodu, označené fotografie vzorků a naměřená data poruch. Video zahrňte pouze v případě, že jej lze pořídit bez vstupu do nebezpečné zóny. Konkrétní důkazy umožňují diskusi efektivněji oddělit problém cesty materiálu, nástroje, řízení, užitné hodnoty nebo návrhu součásti.
Naplánujte stroj kolem balení produktu
V případě problému s novou formou, novým materiálem nebo opakovanou výměnou zašlete skutečný výkres dílu, pryskyřici, cílové testy, podrobnosti o formě a nástrojích, aktuální informace o stroji a pozorovaný záznam o výměně. Kinggle může diskutovat o stroji, nástrojích, ovládacích prvcích a výrobních požadavcích ze stejného souboru důkazů.
Pošlete informace o svém projektuOvěřené zdroje a důkazní metoda
Stránky Kinggle první strany a příručky hostované Kinggle byly použity pro prohlášení o rozhraní stroje, vstupu projektu a rozsahu školení. Pro vztahy mezi uloženým souborem a nástrojem a kalibrací byl použit manuál výrobce regulátoru. Pro cesty kontaminace materiálu a degradace byla použita oficiální příručka výrobce pryskyřice. Předpisy OSHA byly použity pouze k popisu bezpečnostních hranic Spojených států. Žádný zdroj níže není prezentován jako univerzální recept.
- Návod k obsluze automatického vyfukovacího stroje hostovaného Kingglem, přístupný 8. září 2026.
- Moog DigiPack III Parison Manuál ovladače tloušťky stěny, MRJ06301, hostitelem je Kinggle, přístup 8. září 2026.
- Kinggle prodejní procesaPoprodejní servis, přístupný 8. září 2026.
- LyondellBasell, Jak vyřešit problémy s vyfukováním, přístupný 8. září 2026.
- OSHA 29 CFR 1910.147, Kontrola nebezpečné energie, přístupný 8. září 2026.
- OSHA 29 CFR 1910.212, Obecné požadavky pro všechny stroje, přístupný 8. září 2026.