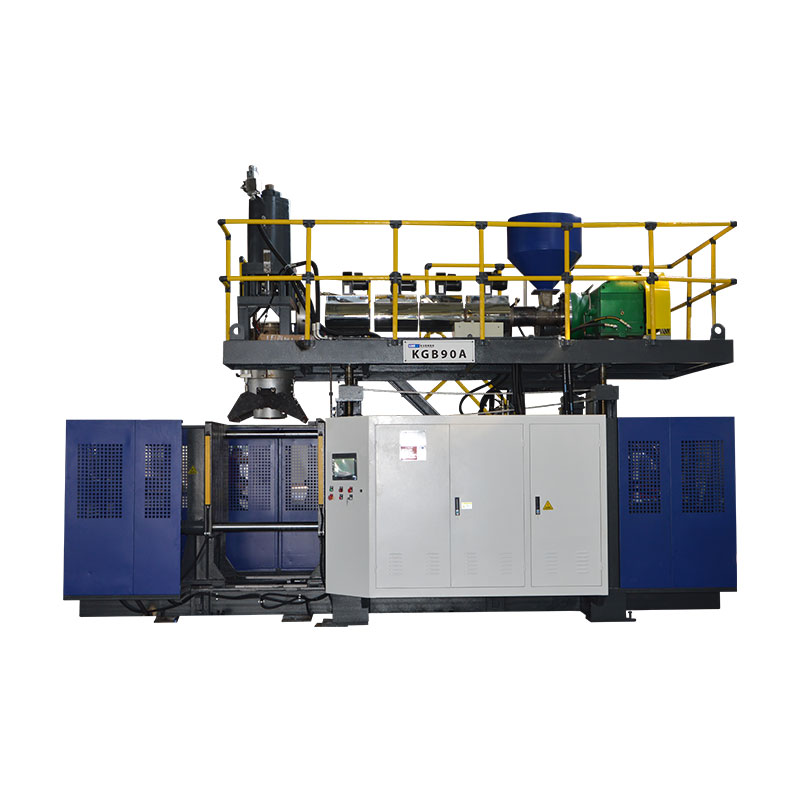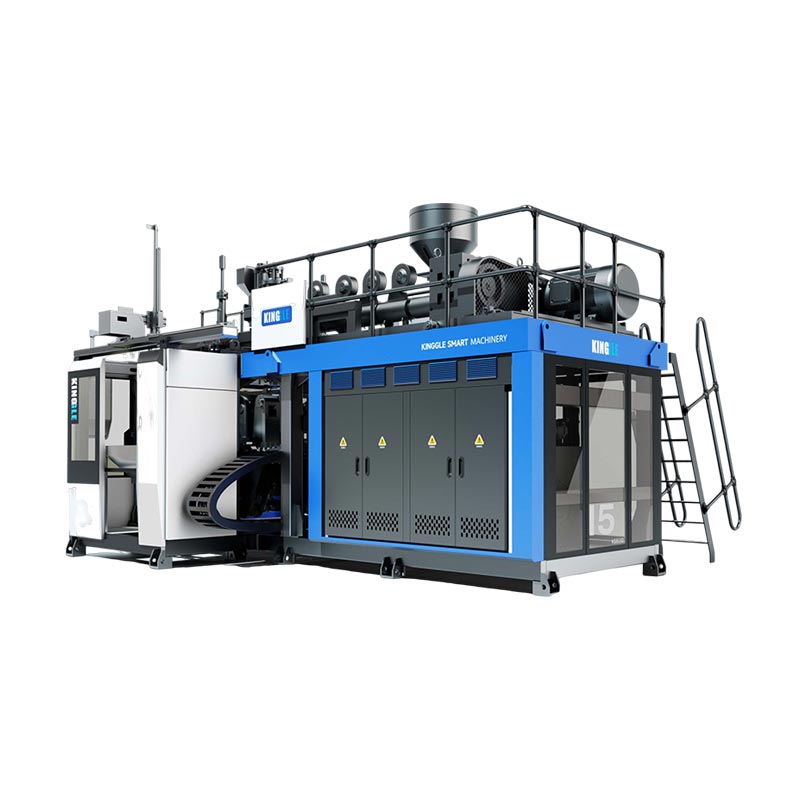
Vybírejte automatický vyfukovací stroj podle produktu, který musí dodat, a operací zahrnutých po formování – nikoli podle slova „automatický“ v nabídce. Pro vytlačování vyfukováním specifikujte pryskyřici, nástroje, vyjímání, ořezávání, kontrolu a přenos jako jeden výrobní systém. Doporučujeme schválit konfiguraci vůči přijatým nádobám na místě konečného vykládky, nikoli katalogový údaj o suchém cyklu.
Formovací stroj může spustit automatický cyklus, zatímco lidé stále odstraňují flash, kontrolují lahve nebo plní kartony. To může být správné uspořádání pro malý, měnící se sortiment. Je to špatné uspořádání, pokud investiční případ předpokládá, že tato pracovní místa zmizela. Před porovnáním cen si definujte hranici.
Pět důležitých rozhodnutí před objednávkou
- Před porovnáním úrovní automatizace přizpůsobte proces formování dílu.
- Definujte každý přenos a dokončovací operaci, včetně práce, která zůstává manuální.
- Vyvažte rychlost formování s ořezáváním, kontrolou a kapacitou balení.
- Testujte obnovu chyb a změny, nejen nepřerušenou výrobu.
- Porovnejte celkové náklady na řádek za přijatý kontejner za stejných podmínek.
Co znamená „automatický“ kryt při vyfukování?
„Automaticky“ popisuje, jak jsou operace řízeny. Neidentifikuje, jak je plastový díl vytvořen. Automatický vytlačovací vyfukovací stroj a vyfukovací stroj na PET lahve mohou oba provádět naprogramované sekvence, ale potřebují různé přípravy materiálu, nástroje a dokončovací uspořádání. Kupující hledající plně automatický vyfukovací stroj by měl nejprve vyřešit otázku procesu.
Při vytlačování vyfukováním stroj tvoří roztavenou trubku nazývanou předlisek. Forma tuto trubku zachytí a vzduch vytvoří dutou část. PET stretch vyfukování používá předlisek, který je natažený a nafouknutý. Tyto různé výchozí formy vysvětlují, proč průvodce plněním PET předlisku není úplným průvodcem nákupem řady lahví na detergenty z HDPE.
| Rozhodnutí | Extruzní vyfukování | PET stretch vyfukování |
|---|---|---|
| Počáteční formulář | Extrudovaný roztavený parison | PET předlisek |
| Běžný nákupní kontext | HDPE lahve, manipulované nádoby a průmyslové duté díly | Průhledné nápojové lahve vyrobené z předlisků |
| Otázky automatizace | Uvolnění části, odstranění blesku, oříznutí, testování a přenos | Manipulace s předliskem, sekvence zahřívání/protahování-foukání a přenos láhve |
Reference procesu:Průvodce vyfukovacím strojem Kinggle. Geometrie produktu a třída pryskyřice určují konečný výběr procesu.
Oddělte stroj, buňku a linku
Automatický cyklus na úrovni stroje pokrývá dohodnutou sekvenci lisování. Automatizovaná buňka přidává definovanou manipulaci nebo dokončovací práce kolem tohoto stroje. Výrobní linka spojuje po sobě jdoucí operace prostřednictvím dohodnuté akceptované hranice produktu. Balení může být uvnitř této hranice nebo může zůstat samostatným výrobním provozem.
Jedná se o užitečná rozlišení nákupu, nikoli o slib, že každý dodavatel používá stejnou terminologii. Zadejte skutečné operace do specifikace. „Plně automatický“ bez seznamu vybavení ponechává příliš mnoho prostoru pro různé interpretace.
Upřednostňujeme specifický popis, jako je „automatické formování, orientované vyjímání, odstraňování otřepů a vypouštění s testem těsnosti“ před širokým štítkem. Sděluje kupujícímu, kde se hotový výrobek objevuje a co ještě vyžaduje pozornost. Doplňování materiálu, odběr vzorků, manipulace se šrotem a výměna kartonů také potřebují vlastníky, i když běžná sekvence lisování probíhá bez opakované ruční manipulace.
Stejně tak automatické ovládání není totéž jako čistě elektrický pohon. Typ pohonu, uspořádání stanice, počet hlav a rozsah automatizace jsou samostatné volby. Porovnejte každý s daným úkolem místo toho, abyste je považovali za jednu prémiovou specifikaci.
Začněte dílem a plánem výroby
Jmenovitý objem láhve nestačí k určení její výrobní linky. Úzká kulatá láhev a široká nádoba s rukojetí mohou nést stejný objem kapaliny, ale potřebují různé formy, vyjímací nástroje a podpěry. Linka musí zpracovávat skutečný vnější tvar, nikoli abstraktní „2L produkt“.
Začněte výkresem součásti a konečným stavem očekávaným při vybití. Zaznamenejte povrch krku, otevření rukojeti, rozměry těla, cílovou hmotnost a kritické požadavky na kvalitu. Potvrďte přesnou třídu pryskyřice, balení barvy a dohodnutý stav recyklace nebo přebroušení. Tyto podrobnosti činí navrhovanou zkoušku relevantní pro zamýšlenou práci.
Převeďte plán prodeje na výrobní požadavek
Definujte přijaté kontejnery za směnu spolu s počtem směn, velikostí dávek a frekvencí změn. Vysoká hodinová sazba je méně užitečná, pokud většina zakázek vyžaduje krátké série a rozsáhlé změny nástrojů. Pomalejší, ale snáze vyměnitelná buňka může tomuto výrobnímu mixu lépe vyhovovat. Pouze z maximálního výstupu katalogu nelze dospět k žádnému závěru.
Uveďte rodinu produktů, nejen první lahev na trh. Určete nejširší část, nejtěžší část a nejtěžší část, kterou lze uchopit nebo oříznout. Mohou to být různé SKU. Poté se rozhodněte, které produkty musí běžet v počátečním sestavení a které vyžadují budoucí nástroje nebo samostatné vybavení.
- Zmrazit testovací článek:revize výkresu, pryskyřice, hotová hmotnost a požadované zkoušky.
- Nastavte podmínku doručení:oříznuté, zkontrolované, orientované, spočítané nebo zabalené.
- Definujte rozvrh:dobré kontejnery za směnu, provozní dobu a plánované změny SKU.
- Zkontrolujte rodinu nástrojů:formy, rozteč hlavy, uchopovací přípravky, ořezávací hnízda a zkušební těsnění.
- Schvalte obálku buňky:služby, ostrahu, přístup k službám a tok produktů.
Počet stanic, vývody a dutiny vyžadují samostatnou kontrolu. Dvě stanice neznamenají dvě zásuvky. U vícehlavého vyfukovacího stroje není každý tvar láhve kompatibilní s výstupní vzdáleností. Vícevrstvá hlava popisuje konstrukci stěny, nikoli počet hotových kontejnerů na akci.
Kinggle'svícehlavé versus vícedutinové vedenívysvětluje tyto rozdíly v konfiguraci. Před opravou rozvržení automatizace použijte tuto recenzi. Jakmile je uspořádání dutiny usazeno, musí odebírací a dokončovací zařízení zachovat každou polohu pomocí kontroly přenosu a kvality.
Mezi nejužitečnější poptávku proto patří výkres, specifikace materiálu, harmonogram výroby a definice kvality. U linky na výrobu lahví z HDPE nemůže požadavek na „automatický stroj na výrobu plastových lahví“ bez těchto vstupů stanovit správný rozsah linky.
Zkontrolujte systémy stroje, které nastavují kvalitu produktu
Následná automatizace nemůže opravit nestabilní předlisek, nevhodný odštípnutý nebo součást, která způsobuje, že forma je příliš měkká, aby se s ní dalo manipulovat. Proces formování musí produkovat opakovatelný výrobek, než přenosový systém může poskytovat opakovatelné výsledky. V opačném případě se robot stane přesným způsobem pohybu nekonzistentních dílů.
Mezi důležité součásti vyfukovacího stroje patří extrudér, vytlačovací hlava, upínací jednotka, vyfukovací systém, chladicí okruhy a ovládací prvky. Prohlédněte si jejich příspěvek ke schválenému dílu a nevybírejte pouze podle názvů komponent. Uznávaná značka PLC například nezakládá dodávané funkce receptur nebo následnou komunikaci.
| Systém | Co recenzovat | Důkaz k vyžádání |
|---|---|---|
| Vytlačování a vytlačovací hlava | Vhodnost pryskyřice, hrubá poptávka po předlisku a bilance odbytu | Výrobní vzorky a zjištěné materiálové podmínky |
| Parison kontrola | Rozmístění stěn na kritických místech součásti | Měření specifická pro polohu a uložený recept |
| Forma a upínání | Usazení nástrojů, vůle pro sevření a uvolnění | Schválené výkresy a kontrola lisovaných dílů |
| Chlazení a manipulace | Tuhost dílu v místech plánovaného uvolnění a uchopení | Přenést zkušební se skutečnou částí |
| Ovládací prvky | Sekvence, alarmy, rozsah receptury a následné signály | Demonstrace funkcí a seznam rozhraní |
Konkrétní reference: jednomístný stroj Kinggle s objemem 2 l
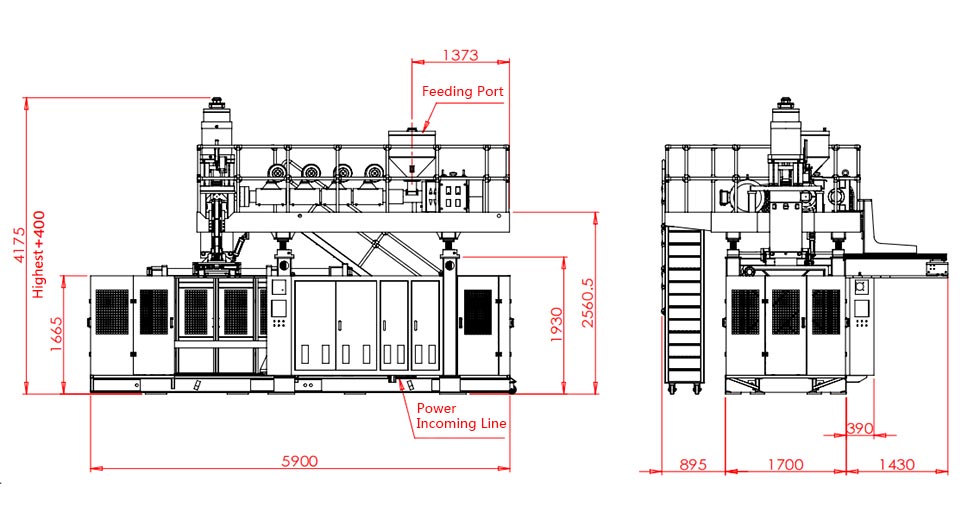
TheProduktová stránka KGB2Luvádí maximální kapacitu nádoby 2 l, šnek 50 mm, tavicí kapacitu HDPE 30 kg/h a maximální velikost formy 360 × 380 mm. Popisuje také konfigurace se dvěma, třemi a čtyřmi výstupy pro menší lahve v rozsahu 100 ml–1 l. Tyto hodnoty pomáhají prověřovat navrhovanou úlohu; nenahrazují kontrolu nástrojů.
Stejná stránka označuje 600 PC/HR jako „Output(dry Cycle)“. To není akceptovaný výstup identifikované šamponové lahvičky, formy a dokončovací linky. Výrobní požadavek vyžaduje skutečný materiál, dobu chlazení, aktivní polohy a stav kontroly. Zacházejte se záznamem suchého cyklu jako s publikovanou referencí pohybu.
Pro návrh s více výstupy zkontrolujte kombinovanou hrubou hmotu předlisku a uložení dutiny. Hmotnost hotové láhve nezahrnuje záblesk, který extrudér také dodává. Více výstupů může zvýšit požadavky na vytlačování, chlazení a konečnou úpravu dohromady. Samotný počet hlav nemůže stanovit použitelnou míru produkce.
Lisovací systém bychom schválili až poté, co budou měření kritických součástí a přenosové chování stabilní za dohodnutých podmínek. Přidání dopravníku před vyřešením těchto problémů posune problém dále. Pro nástěnnou distribuci použijteprůvodce programováním parisonuvedle výkresu produktu.
Specifikujte linku od podávání po přijaté nádoby
Nejsilnější specifikace pro automatizaci vyfukování doprovází produkt při každé operaci. Říká, co každý modul přijímá, co dodává a kdo vlastní připojení k dalšímu modulu. To je užitečnější než dlouhý seznam robotů, dopravníků a senzorů bez dohodnuté procesní hranice.
Kinggle je zveřejněnschopnosti automatizacezahrnují následné ořezávání, kontrolu a balení. U projektu lahví převeďte tuto schopnost do definovaného rozsahu. Automatické odstraňování otřepů, ořezávání krku, testování těsnosti a balení jsou různé funkce; žádný by neměl být tiše převzat z přítomnosti druhého.
| Operace | Otázka k urovnání | Přejímací kontrola |
|---|---|---|
| Krmení | Kdo zajišťuje dopravu, míchání a kontrolu na úrovni materiálu? | Schválený materiál se dostane do násypky bez neplánovaného přerušení dodávky. |
| Take-out | Kde je součást uchycena a jaká orientace opouští jednotku? | Žádný zmeškaný přenos nebo nepřijatelné označení na zkušebním předmětu. |
| Odstraňování a ořezávání | Které funkce blesku a úpravy jsou odstraněny? | Požadované hrany, otvory pro krk a rukojeť splňují definici součásti. |
| Kontrola a zamítnutí | Které testy jsou inline a jak se oddělují neúspěšné části? | Dohodnuté testovací vzorky jsou identifikovány a správně směrovány. |
| Doprava a balení | Jaký stav a uspořádání lahví musí dosáhnout další stanice? | Převod, akumulace a konečné počítání práce za dohodnutou sazbu. |
Přiřaďte každé hranici jednoho pojmenovaného vlastníka integrace. Pokud dodavatel stroje zajišťuje odběr a jiný dodavatel tester těsnosti, musí někdo ještě schválit orientaci lahve, výšku přečerpání, rozestupy a kontrolní handshake. Nákup kompatibilních modulů není totéž jako nákup integrované buňky.
Dohodněte se, jak jsou znázorněny stavy „připraven“, „součást přítomna“, „cyklus dokončen“ a poruchové stavy tam, kde jsou tyto signály potřeba. Identifikujte, který ovladač iniciuje zastavení a která jednotka hlásí iniciační poruchu. Přesná architektura je specifická pro projekt, ale odpovědnost nemůže zůstat vágní.
Zkontrolujte tok šrotu odděleně od cesty přijatého produktu. Odstraněný blesk vyžaduje vyzvednutí a dohodnutou likvidaci. Opětovné použití závisí na požadavcích na materiál a produkt; automatické připojení mlýnku nepovoluje žádné procento přebroušení. Udržujte recepturu materiálu pod kontrolou.
Pro testování těsnosti láhve definujte zkušební metodu, upínací přípravek, podmínky těsnění a dohodnuté testovací vzorky. Testovací stanice musí dělat více než jen zobrazovat zelený výsledek. Potřebuje spolehlivě oddělit závady a zaznamenávat počty, aniž by se vyřazené díly nepozorovaně vrátily na dopravník dobrého produktu.
The scope drawing should also show maintenance and mold-change access. Použijte Kinggle'sprůvodce užitným a továrním uspořádánímke koordinaci energie, vzduchu, vody a vesmíru se všemi zahrnutými pomocnými zařízeními.
Předání může omezit výkon dříve, než to udělá formovací stroj
Výrobní linka na vyfukování dodává pouze to, co její připojené operace vydrží. Nejrychlejší modul nemůže donekonečna kompenzovat pomalejší trimr, tester nebo balicí stanici. Vyrovnávací paměti dávají lince čas na zotavení z krátkého přerušení; neodstraňují přetrvávající nesoulad kapacity.
Nejprve položte sazbu každého vybavení na stejný základ. Znamená toto číslo události lisování, hrubé díly, testované díly nebo přijaté kontejnery? Pokrývá pouze nepřetržitý provoz, nebo zahrnuje doplňování paliva a běžné zastávky? Porovnejte sazby až poté, co se tyto definice shodují.
Zpracovaný příklad s výslovně předpokládaným výrobním základem
Zvažte navrhovanou linku, která uvolňuje 480 nádob za hodinu po formování a ořezávání. Předpokládejme, že jeho jednopolohový tester těsnosti vyžaduje 8 sekund na kompletní sekvenci zatížení, testu, rozhodnutí a vyložení. Jeho ideální kapacita je 3 600 ÷ 8 = 450 kontejnerů za hodinu. Toto jsou plánovací předpoklady, nikoli naměřený výsledek stroje Kinggle.
Příchozí rychlost: 480/h · Ideální kapacita testeru: 450/h · Akumulace: 30/h
I když se tester nezastaví, příchozí díly překročí svou kapacitu o 30 kontejnerů za hodinu. Vyrovnávací paměť s 15 použitelnými pozicemi by vyplnila 15 ÷ 30 = 0,5 hodiny nebo 30 minut. Spuštěním linky s prázdným dopravníkem může krátká ukázka vypadat uspokojivě. Nerovnováha stále existuje.
Nyní zvažte úplné zastavení testeru. Při předpokládané příchozí rychlosti 480/h dorazí díly rychlostí 8 za minutu. Stejných 15 volných pozic poskytuje pouze 15 ÷ 8 = 1,875 minut, asi 113 sekund, než se vyrovnávací paměť zaplní. Míra akumulace při zpomalení a při úplném zastavení se liší.
Tyto výpočty jsou užitečné pouze v případě, že jsou pozice skutečně použitelné. Láhev, která se převrhne, dotkne se ochranného krytu nebo nemůže zachovat požadovanou orientaci, nevytváří platnou polohu nárazníku. Kontroly také potřebují dohodnutou odezvu, než je dosaženo bezpečného akumulačního limitu.
Zkontrolujte geometrii i rychlost
Odebírací nástroje a dopravníky musí manipulovat s dílem ve skutečném stavu uvolnění. Identifikujte opakovatelné místo uchopení. Před dalším přenosem zkontrolujte, zda krk, tělo nebo blesk poskytuje toto místo a zda je oříznutí odstraní. Funkce dostupná při prvním vyzvednutí nemusí existovat při druhém.
Tento referenční řetězec bychom vyřešili před zvýšením rychlosti stroje. Linka, která se přenáší rozumnou rychlostí a předvídatelně se zotavuje, je lepším výrobním aktivem než linka, která vyžaduje opakované ruční přemisťování. Preferovaným řešením může být revidované nástroje, jiná přenosová sekvence nebo dodatečná výstupní kapacita – nikoli rychlejší formovací cyklus.
Nakonec spočítejte přijaté nádoby po dohodnutém kontrolním místě. Uchovejte si předřazené hrubé počty pro diagnostiku, ale nepoužívejte je jako hodnotu expedice. Kinggle'sprůvodce přejímkou do továrnyvysvětluje, proč identita produktu, hranice počtu a doba pozorování patří do stejného záznamu.
Dokažte, že linka se může obnovit a změnit produkty
Hladký automatický chod dokazuje pouze jeden provozní stav. Výroba také zahrnuje doplňování, neúspěšné přesuny, odmítnuté díly, zablokované dopravníky a změny produktů. Tyto události si zaslouží místo v akceptačním plánu, protože odezva určuje, zda se buňka vrátí do řízené výroby.
Ze strany továrny bychom upřednostnili obnovu chyb před dokonalou demonstrací. Pokud láhev mine vyzvednutí, další otázkou není, jak rychle ji může někdo umístit zpět. Otázkou je, co zjistilo chybu, který pohyb se zastavil a jak buňka potvrdí známý stav před restartem. Opakovaná korekce rukou je symptom, který je třeba prozkoumat, nikoli normální automatický provoz.
Když se tenkostěnná láhev po uvolnění vyklopí, před změnou několika nastavení procesu bychom zkontrolovali uchopení a stav podpory. Zkontrolujte tuhost součásti při přenosu, kontaktní body upínacích přípravků a sekvenci pohybu. Poté vyzkoušejte jednu řízenou korekci a znovu díl zkontrolujte. Větší tlak uchopení může vytvořit jinou vadu místo opravy první.
Stejná disciplína platí, když se zvedne netěsnost. Zachovejte postižené vzorky a identifikujte polohu a čas. Zkontrolujte stav zkušebního těsnění a přípravku spolu s lisovaným hrdlem a sevřením. Připojení pro zkoušku těsnosti a netěsná nádoba vyžadují různé korekce. Změna receptury formování bez oddělení těchto příčin může ztrácet čas a skrýt chybu.
Definujte obnovu dříve, než dojde k poruše
- Zaznamenejte iniciační poruchu, dotčený modul a polohu produktu.
- Uveďte celu do stavu definovaného schváleným řídicím a bezpečnostním návrhem.
- Nechte autorizovaný personál vyřešit závadu podle předepsaného postupu izolace a přístupu.
- Před opětovným spuštěním odsouhlaste díly v přepravních, kontrolních a vyřazovacích pozicích.
- Pokračujte v odsouhlasené sekvenci obnovy a poté ověřte požadované kontroly produktu.
Jedná se o plánovací kroky, nikoli povolení ke vstupu do střeženého zařízení nebo obejití stavědla. Integrovaná buňka potřebuje posouzení rizik zahrnující interakce modulů a předvídatelné zásahy.ISO 12100:2010stanoví obecné zásady pro hodnocení rizik strojního zařízení a snižování rizik; projekt musí také identifikovat příslušné požadavky specifické pro stroj a místo určení.
Uložený recept nemusí nutně znamenat úplnou změnu
Recept si může vyvolat teploty a pohyby formování, zatímco sběrač, hnízdo ořezu a tester zůstávají ručně nastaveny. Zeptejte se, které pozice jsou uloženy, které jsou motorizované a které vyžadují fyzickou výměnu nástrojů. Techne'sdokumentace k automatizaci procesůposkytuje průmyslový příklad nastavení propojeného s formátem pro pozice sběrače, vypouštění a testeru netěsností. To ilustruje rozsah, který je třeba specifikovat; nezavádí tyto funkce na každém počítači.
Definujte čas přechodu z poslední přijaté části jednoho formátu na první přijatou část dalšího podle dohodnuté metody. Zaznamenávejte samostatně práci s nástroji, úpravy, přechod materiálu a vydání kvality. To odhaluje, co rychlejší vyvolání receptury ve skutečnosti ušetří a co zůstává mechanickou nebo procesní úlohou.
Porovnejte cenu za přijatý kontejner, nikoli automatizační štítky
Porovnání poloautomatického a plně automatického vyfukovacího stroje by mělo začít se stejným produktem a výrobním plánem. V opačném případě může levnější nabídka jednoduše vyloučit manipulaci, testování nebo balení, které zahrnuje jiná nabídka. Před porovnáním součtů vybavení porovnejte stejné hranice dodávek.
Automatizace je nejvíce obhajitelná, když odstraňuje definovaná opakující se omezení. Může to být ruční odstranění záblesku, nekonzistentní přenos, obtížná kontrola předání nebo operace balení, která nedokáže udržet tempo. Nákup více automatizace bez identifikace omezení může přidat práci na údržbě a přestavbě, aniž by se zlepšil přijatý výstup.
Udržujte hranici nákladů stejně širokou jako hranici výstupu
Náklady na přijatý kontejner = celkové náklady v rámci dohodnuté hranice výroby ÷ přijaté kontejnery dodané v rámci těchto hranic
Čitatel by měl zahrnovat náklady relevantní pro srovnání: materiál, práci, služby, nástroje, údržbu a zvolený kapitál nebo režijní zpracování. Pro obě možnosti použijte stejnou účetní metodu. Následný robot není zdarma, protože jeho cena leží mimo cenovou nabídku formovacího stroje.
Vyjmenujte opakující se lidské úkoly. Někdo může stále doplňovat materiál, přesouvat šrot, odebírat vzorky, vyměňovat kartony, udržovat nástroje a reagovat na alarmy. Odhadněte pracovní vytížení během normální směny, nejen během automatické sekvence. Rozhodněte, zda operátor může bezpečně obsluhovat více než jednu buňku bez opožděných kontrol nebo obnovy.
Používejte elektrickou energii v kWh pro období pozorování a přijaté nádoby ze stejného období. Výkon v kW je jiná veličina. Při porovnávání kompletní řady zahrňte dohodnuté pomocné prostředky, zejména pokud se mezi návrhy mění kompresor, chladič nebo mlýnek. Theprůvodce požadavky na službyvysvětluje, proč by připojený výkon a provozní požadavek měly také zůstat oddělené.
Pro časté změny formátu prozkoumejte přípravky a náhradní nástroje potřebné pro každou SKU. Nižší počáteční cena buňky může být kompenzována obtížnými změnami nebo extra formátovými díly. Naopak sofistikovaný přenosový systém může být zbytečný pro maloobjemový produkt s praktickou ruční dokončovací cestou.
Doporučujeme seřadit návrhy podle výrobního omezení, které odstraní, podle přijatého výstupu, který mohou ověřit, a podle opakující se práce, kterou za sebou zanechávají. Automatizovanější buňka získá své místo, když tyto výhody odpovídají skutečnému plánu továrny. „Bezpilotní“ není dostatečný finanční argument.
Požádejte spíše o případy citlivosti než o univerzální nárok na vrácení peněz. Porovnejte očekávanou poptávku, nižší vytížení a častější změny s využitím vlastních nákladů kupujícího. Díky tomu je investiční rozhodnutí užitečné, i když se změní objem prodeje nebo produktový mix.
Před zadáním objednávky potvrďte konfiguraci
Před objednávkou přeměňte vybraný koncept na dohodnutý seznam zařízení, uspořádání buněk a přejímací protokol. Nejdražší nejasností často není chybějící snímač. Je to hranice, o které si každá strana myslela, že patří někomu jinému.
Pro projekt kompaktní láhve,2L platforma pro jednu stanicinabízí konkrétní výchozí bod. Jeho publikovaná obálka formy a možnosti s více výstupy pro menší lahve umožňují počáteční kontrolu vhodnosti. Skutečný výkres, pryskyřice, uspořádání hlavy a následný rozsah určují navrhovanou konstrukci. Nevybírejte tuto konfiguraci pouze ze svazku.
Udělejte zkušební odpověď na nákupní otázky
Zkouška by měla používat dohodnutou definici produktu a zahrnovat operace podporující uvedený výstup. Pokud je testování těsnosti nebo seřizování součástí dodávky, demonstrujte to na buňce spíše než prezentujte nesouvisející samostatný cyklus. Zachovejte identitu vzorku tam, kde by více pozic mohlo skrýt slabý výstup nebo dutinu.
Záznam o přijetí by měl spojovat každý nárok s metodou, limitem a pozorovaným výsledkem. Slovo jako „prošlo“ bez základního stavu nemůže vést k uvedení do provozu v továrně kupujícího. TheKinggle FAT průvodceposkytuje pro tyto důkazy úplnější rámec.
- Vybudovat identitu:stroj, nástroje, verze ovládání a zahrnuté moduly.
- Podmínky testu:produkt, pryskyřice, aktivní pozice a užitné podmínky.
- Kvalitní:kritická měření, funkční testy a důvody zamítnutí.
- Výkon linky:přijatý počet, doba pozorování, zastávky a zásahy.
- Zotavení:dohodnuté chybové scénáře a předvedená sekvence restartu.
- Předání:výkresy, manuály, informace o nástrojích, zálohy a otevřené položky.
Oddělte přejímku z výroby od přejímky na místě, kde služby závodu nebo zařízení třetích stran nelze před odesláním reprodukovat. Identifikujte předem zbývající kontroly a přidělte odpovědnost. Tovární zkouška by neměla tiše tvrdit, že ověřuje podmínky, které nezahrnuje.
Školení musí pokrývat běžný provoz a úlohy, které automatizace zanechává. Operátoři musí rozpoznat neúspěšný přenos, interpretovat spouštěcí alarm a postupovat podle schváleného způsobu obnovy. Údržba vyžaduje výkresy, informace o opotřebitelných dílech a přístup, které jsou nutné pro podporu buňky.
Diskutujte o konfiguraci automatického vytlačování vyfukování s Kinggle.Odešlete výkres nádoby, třídu pryskyřice, hotovou hmotnost, požadované testy, výrobní plán a plánované následné operace prostřednictvím společnostistránka s dotazem na projekt.
Kontakt:sales@kinggle.com · +86-574-87103665. Díky definované hranici produktu a linky je kontrola konfigurace užitečnější než požadavek na samotnou cenu stroje.
Často kladené otázky
Je automatický vyfukovací stroj stejný jako kompletní výrobní linka?
Ne. Automatický stroj může řídit pohyby lisování, zatímco odebírání produktu, ořezávání, kontrola nebo balení zůstávají oddělené. Kompletní výrobní linka definuje přenos, kontrolu a hranici kvality mezi těmito operacemi. Požádejte o seznam zařízení a uspořádání, které identifikuje každý zahrnutý modul, ruční úkol a vyloučenou službu. O tom, co dorazí, rozhoduje specifikace nákupu, nikoli slovo automatický.
Potřebuje plně automatický vyfukovací stroj stále obsluhu?
Ano. Doplňování materiálu, vzorkování kvality, výměna nástrojů, údržba a odstraňování závad stále vyžadují přidělené odpovědnosti. Automatizace může odstranit opakující se manipulaci, aniž by byla odstraněna každá výrobní úloha. Naplánujte si personální obsazení na celou směnu a skutečné uspořádání služeb, včetně balení a manipulace se šrotem. Neodvozujte odhad práce z krátké ukázky, při které podpůrný personál zůstává mimo záběr kamery.
Jsou standardně zahrnuty automatické odvzdušňování, testování těsnosti lahví a balení?
Nepředpokládejte, že jsou. Nabídka by měla identifikovat každou operaci, dodané vybavení, nástroje specifické pro produkt, zkušební metodu a cestu zamítnutí. Odebírací jednotka není tester těsnosti a automatický dopravník není automatický balicí systém. U každého citovaného modulu se zeptejte, jaký nedokončený stav dostává a jaký přijatý stav dodává.
Může být stávající vytlačovací vyfukovací stroj automatizován?
Možná, ale proveditelnost závisí na stávajícím řídicím systému, ochraně, dostupném prostoru, otevírání formy, uvolňování produktu a uspořádání přesunu. Díl musí také vyhovovat navrženým uchopovacím, ořezávacím a kontrolním přípravkům. Před zakoupením robota nebo dopravníku samostatně zkontrolujte celou buňku. Renovace by měla zahrnovat definovanou odpovědnost za integraci, aktualizované posouzení rizik a dohodnutou výrobní zkoušku.
Jak by si měli kupující ověřit výstup automatické linky?
Počítejte přijaté nádoby na dohodnutém místě konečného vyložení během definované doby pozorování. Identifikujte pryskyřici, produkt, formu, aktivní pozice, nástroje a zahrnuté následné operace. Zaznamenávejte odmítnutí, zastavení a ruční zásahy. Hlásit hrubý výstup lisování odděleně od přijatého výstupu linky. Katalogová hodnota suchého cyklu není náhradou za tento výrobní pokus.