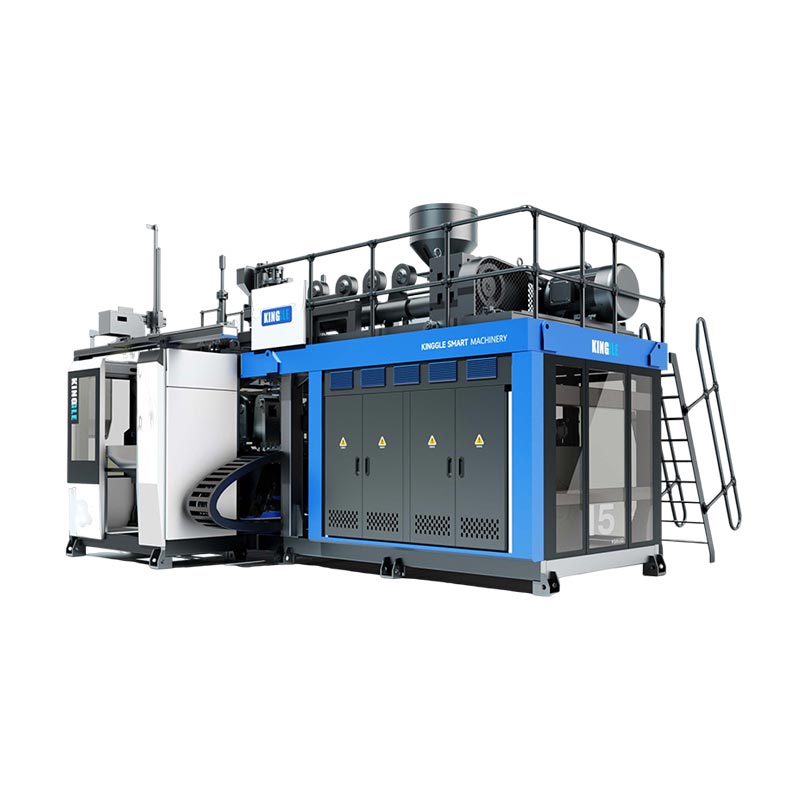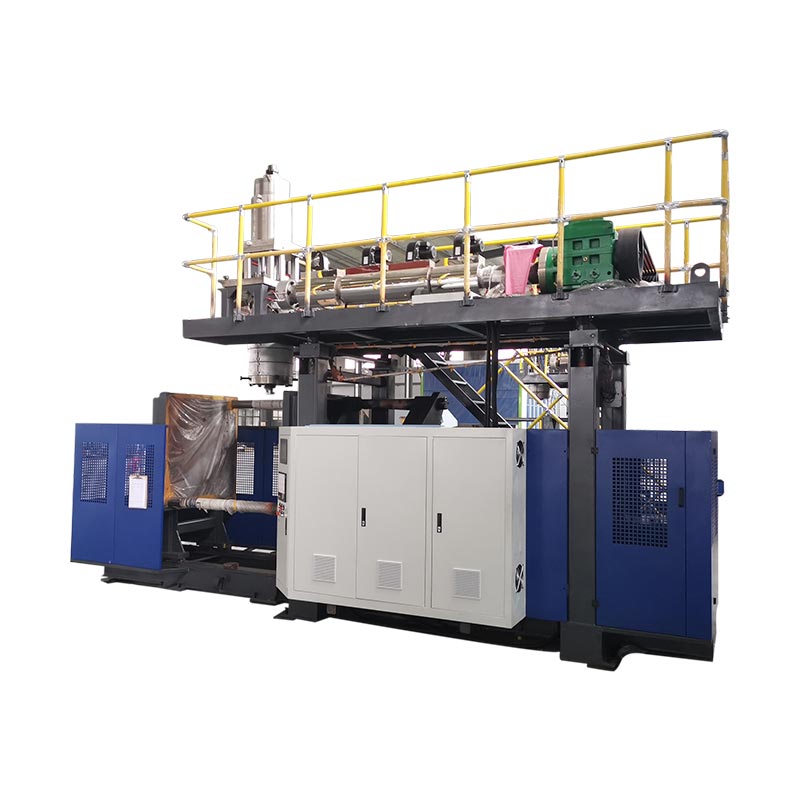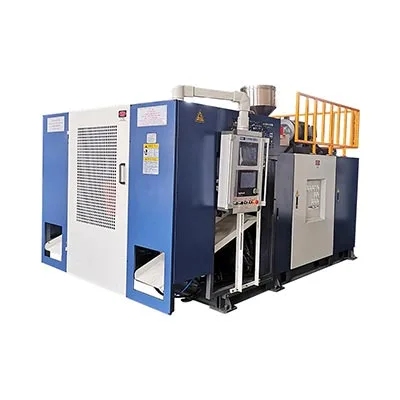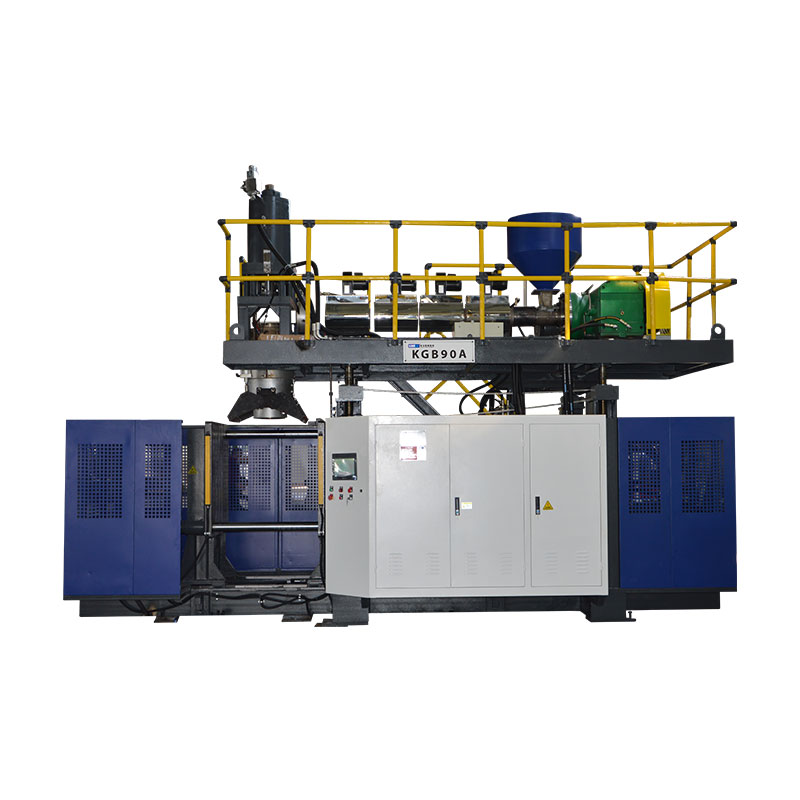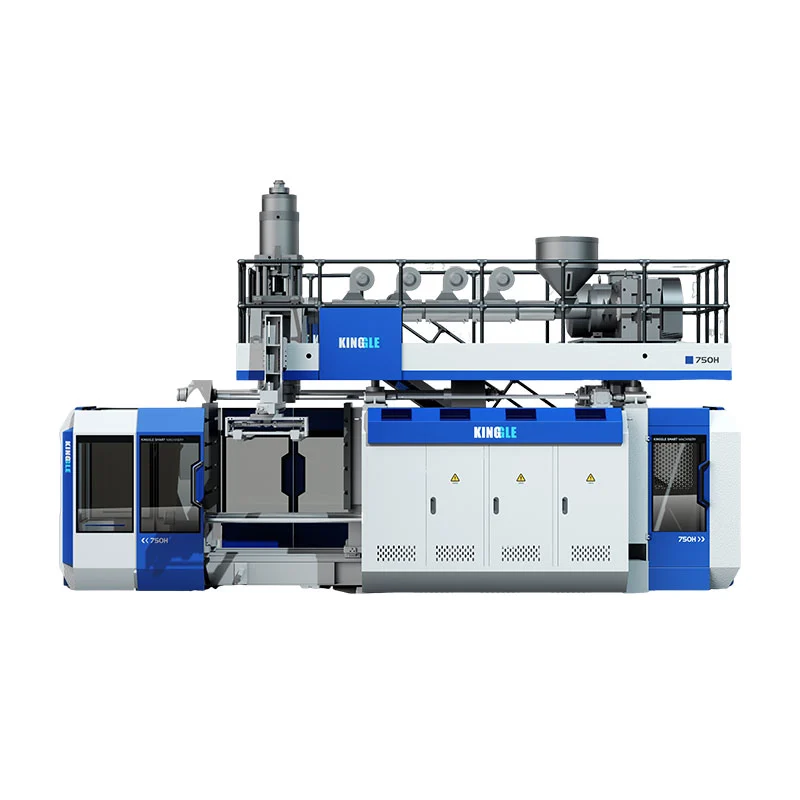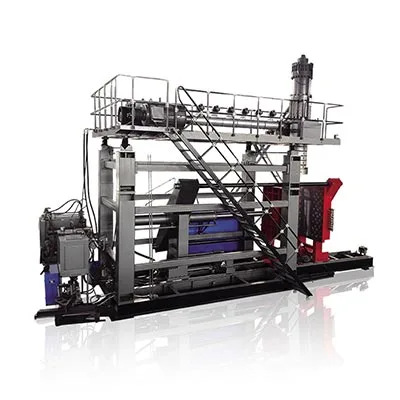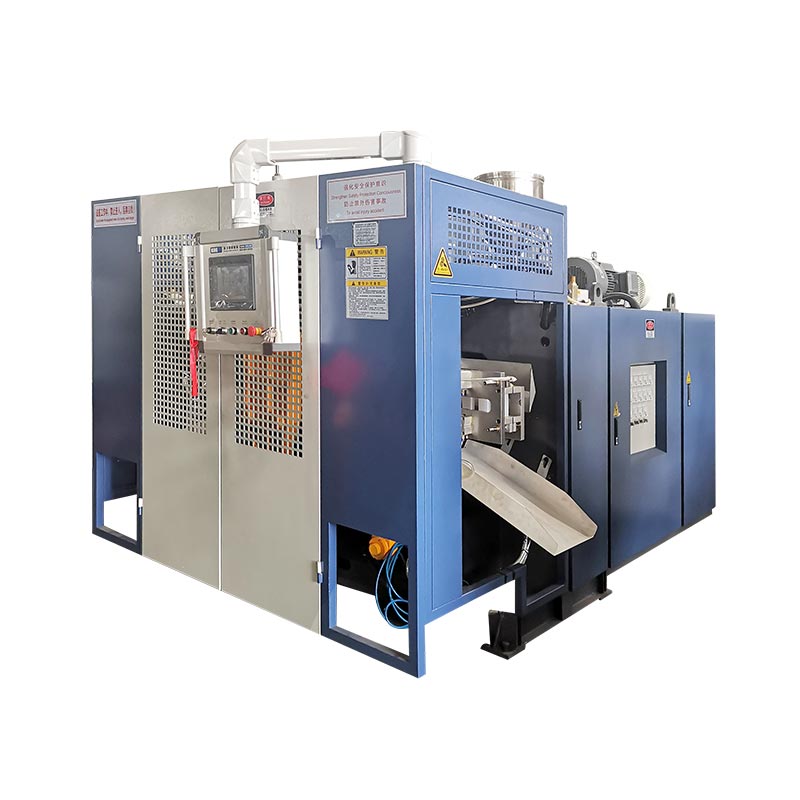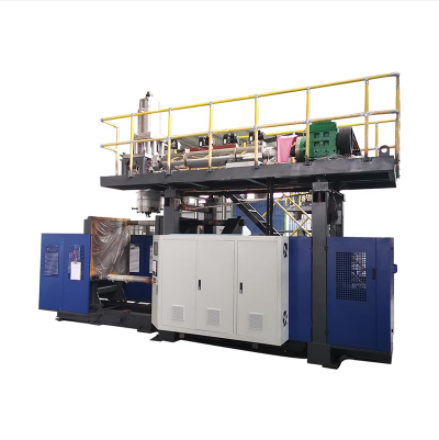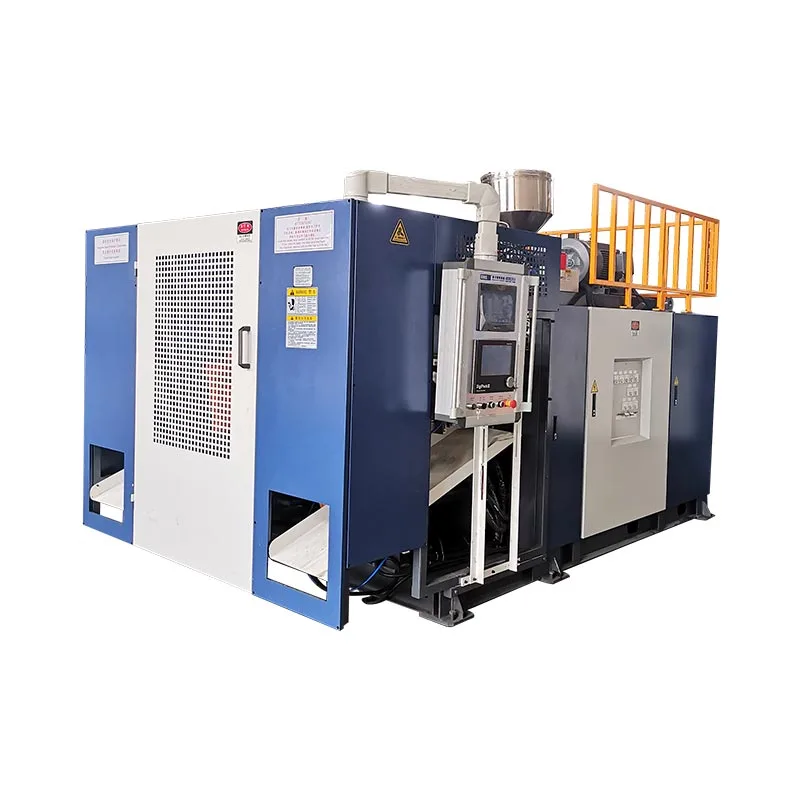
Doba cyklu vyfukování by se měla zkrátit až poté, co tým změří, kde se aktuální cyklus spotřebovává, a potvrdí, že přijatý díl stále splňuje svou specifikaci.Chlazení často zabírá největší blok, ale rychlost může udávat také dodávka předlisku, pohyb svěrek, foukání, výfuk, vyjímání a čekání po proudu. Vytvořte stabilní základní linii, pojmenujte jedno prokázané omezení, změňte pouze proměnnou, která jej řídí, a poté porovnejte přijatý výstup, rozložení stěn, rozměry, tvar po vyhození, požadované funkční testy a defekty, než dodržíte kratší cyklus, s produktem, pryskyřicí, formou, užitným stavem a revizí konečného receptu zaznamenaným tak, aby další posun mohl výsledek zopakovat.

Terminologie používaná produkčními týmy:optimalizace doby cyklu vyfukování, doba cyklu vyfukování, doba cyklu vyfukovacího stroje, výkon vyfukovacího stroje, zkrácení cyklu, optimalizace doby chlazení a efektivita výroby vyfukování. Tyto termíny ukazují na stejný obchodní cíl, ale technická práce začíná spíše měřeným procesem než cílovým procentem.
Šest míst, kde lze cyklus omezit
| Blok cyklu | Změřte u stroje | Důkaz před zkrácením | Selhání, které se může objevit později |
|---|---|---|---|
| Parison nebo výstřel | Opakovatelný signál začátku/konce, délka předlisku, pozice výstřelu nebo akumulátoru | Stabilní dodávka a správný vztah k uzavření formy | Prověšení, krátká předlisek, popruh, váha nebo posun profilu |
| Zavřete a zamkněte | Příkaz, zpětná vazba polohy a stav dokončení | Čistý pohyb, úplné uzavření a schválený stav stroje | Blesk, poškození sevřením, neúplné uzavření nebo kolize |
| Foukání a výfuk | Načasování, stav vzduchu na vstupu stroje a chování tlaku během akce | Kompletní nafouknutí, detail, odvzdušnění a bezpečné uvolnění | Neúplný díl, vyfouknutí, slepení nebo předčasné otevření |
| Chlazení | Stav dodávky a vracení podle okruhu, teplotního vzoru formy a stavu součásti při vyhazování | Stabilní rozměry, stěna, krk, základna a tvar po vysunutí | Pokřivení, oválný krk, smrštění, rocker spodní nebo horké ořezávání |
| Vyjmutí a po proudu | Sekvence robota, dopravníku, trimru a testeru | Část vymaže každé rozhraní produkčním tempem | Kolize, uvíznutí, poškození oříznutí nebo nevyřízené položky testeru |
01 / základní linieZačněte s cyklem, po kterém linka skutečně běží
Projekt s dobou cyklu potřebuje jeden opakovatelný měřicí bod. Na kontinuální vytlačovací lince může být tímto bodem signál spojený s řezem předlisku nebo začátkem další opakované strojní sekvence. Na akumulátorovém stroji může být výroba lépe pochopena přípravou výstřelu, polohou akumulátoru, vysouváním a sekvencí lisování. Vyberte signál, který se objeví jednou za celou událost formování, a zdokumentujte jej. Neporovnávejte cíl HMI z jednoho stroje s ručně měřeným pozorováním z jiného.
Hostil KinggleManuál Moog DigiPack IIIjasně popisuje rozdíl. Pro kontinuální vytlačování může řídicí jednotka přiřadit profil předlisku k době cyklu a může měřit interval mezi po sobě jdoucími spouštěcími signály. U akumulátorového stroje souvisí profil předlisku s polohou akumulátoru při vytlačování materiálu. Tento rozdíl je důležitý, protože stejná úprava časování může posunout profil stěny na jednom stroji, zatímco na druhém stroji může mít jiný účinek.
Zaznamenejte alespoň tolik po sobě jdoucích událostí, abyste viděli normální variace. Závod by si měl zvolit periodu vzorkování, ale musí pokrýt skutečný provozní model: obě stanice na lince se dvěma stanicemi, všechny příslušné výstupy nebo dutiny matrice, rutinní odstraňování částí a následné zařízení, které řídí uvolňování. Poznamenejte si alarmy, krátké zastávky a ruční zásahy samostatně. Průměr, který zahrnuje neklasifikované prostoje, skryje cyklus, zatímco nejlepší jednotlivá událost skryje opakovatelnost.
Uschovejte přijatou část vedle časového záznamu. Zachyťte revizi produktu a formy, třídu a šarži pryskyřice, pravidlo barvy nebo přebroušení, revizi receptury, aktuální stav teploty, stav vstupního vzduchu a chladicí vody do stroje, hmotnost dílu, kritická umístění stěn, rozměry a požadované funkční testy. Tento záznam je základní. Pokud kratší pokus selže, tým se může vrátit ke známému procesu, místo aby jej rekonstruoval z paměti.
02 / DiagnostikaSledujte událost, která omezuje další cyklus
Většina HMI umožňuje snadno upravovat nastavení času. Toto pohodlí může vést tým ke snížení největšího viditelného čísla, než zjistí, co ovládá. Rozdělte cyklus na fyzické bloky a sledujte jejich hranice: příprava předlisku nebo broku, přesun formy, zavírání a zamykání, pohyb vyfukovacího kolíku, nafukování, chlazení, výfuk, otevírání, vyjímání a následná manipulace. Některé bloky se vyskytují v sérii. Ostatní se překrývají. Celkový cyklus je určen cestou, která musí skončit, než může začít další formovací událost.
Jednoduchá časová osa je užitečnější než seznam nastavení. Zaznamenejte počáteční a koncový signál pro každý blok a porovnejte příkaz se skutečnou zpětnou vazbou. Pokud chlazení skončí, ale stroj čeká na signál robota, zkrácení doby chlazení může způsobit zahřátí součásti bez změny cyklu. Pokud další předlisek není připraven, když se forma vrátí, rychlejší otevírání nemůže zvýšit výkon. Pokud trimr nemůže vyčistit díly novým tempem, omezení se přesunulo dolů.
Kinggle'sPrůvodce nastavením HMI a alarmyz tohoto důvodu odděluje nastavené hodnoty od skutečných hodnot. Příkaz ukazuje, co ovladač požadoval. Stav senzoru, zpětná vazba polohy a fyzické pozorování ukazují, zda k akci došlo. Historie alarmů stroje může také odhalit první blokování nebo povolení, které přerušilo sekvenci. Reset může odstranit nejlepší vodítko.
Klasifikujte každé zpoždění před úpravou receptu. Pro tvarování a stabilizaci součásti je zapotřebí produktivní čas. Podmíněný čas chrání pohyb nebo čeká na ověřený stav. Čekání, kterému se lze vyhnout, pochází z pozdního robota, nestabilní sítě, zablokovaného chladicího okruhu, nekonzistentního předlisku, ručního potvrzení nebo přetížení. Ztráta údržby je způsobena opotřebením, netěsností, špatným mazáním, poškozenými senzory nebo problémy se zarovnáním. Každá třída má jiného vlastníka a jinou korekci.
03 / Odvod teplaPřed snížením doby chlazení ověřte chladicí výkon
LyondellBasell'sPrůvodce vyfukováním polyolefinůuvádí, že chlazení zabírá většinu formovacího cyklu v mnoha aplikacích vyfukování polyolefinů. Vodítko spojuje kratší cykly s podmínkami přenosu tepla, jako je teplota taveniny, teplota formy, proudění vody a turbulence, přičemž stále vyžaduje požadovanou kvalitu dílu. Toto je užitečný směr pro diagnostiku, nikoli soubor univerzálních Kingglových hodnot.
Začněte u zdroje chlazení a postupujte podle skutečného okruhu. Zaznamenávejte stav dodávky a vracení chladicí kapaliny při stabilní výrobě, nejen na displeji chladiče. Zkontrolujte, zda forma přijímá stanovený průtok a zda jsou paralelní okruhy vyvážené. Hledejte teplý okruh, omezenou hadici, kontaminovaný kanál, nesprávné připojení, vzduchovou kapsu, netěsné těsnění nebo tepelné zatížení sdílené s jiným strojem. Thenávod k použití vyfukovacího strojevysvětluje, proč je třeba rozlišovat přívod zařízení a stav vstupu do stroje.
Zmapujte formu a vysunutou část. Jediný povrchový údaj nemůže představovat formu s hrdlovými vložkami, sevřenými oblastmi, silnými rukojeťmi, hlubokými základnami a samostatnými obvody. Použijte schválenou metodu měření závodu a porovnejte opakovatelná místa. Pozorujte, kdy se objeví deformace: uvnitř formy, při vyjímání, při ořezávání, na chladicím dopravníku nebo poté, co díl dosáhne pokojového stavu. Horká část, která po dobu jedné minuty vypadá přijatelně, může později vykazovat oválný krk, rocker spodní část, smrštění nebo rozměrový posun.
Formosa PlasticsPrůvodce procesem vytlačování vyfukováním polyetylenuuvádí krátký cyklus, vysokou teplotu formy a ucpané kanály chladicí kapaliny mezi možnými příčinami, když je díl příliš horký. Také spojuje nedostatečné chlazení formy s deformací a doporučuje zkontrolovat průtok vody, teplotu formy a stav kanálu. Tyto vztahy podporují výzkum chlazení, ale jakost pryskyřice, forma a specifikace produktu rozhodují o přijatelném provozním okně.
Nesnižujte teplotu chladicí kapaliny ze zvyku. Kondenzace závisí na vztahu mezi povrchovou teplotou, okolní teplotou a vlhkostí. Voda na nebo kolem formy může ovlivnit součást a způsobit problémy se zařízením nebo na pracovišti. Zaznamenejte stav místnosti, když je kondenzace blízko provozní hranice, a dodržujte postupy chladiče, formy a zařízení. Zlepšení distribuce průtoku nebo čištění omezeného okruhu může obnovit přenos tepla bez posunutí cílové teploty.
04 / Návrh díluRozložení stěn mění, kolik tepla musí forma odebrat
Požadavek na chlazení sleduje plast v součásti. Silná oblast obsahuje více horkého materiálu než tenká oblast a může zůstat měkká poté, co jsou okolní stěny připraveny k vysunutí. Prodloužení celého chladicího stupně může chránit toto jedno místo, ale také déle udrží každou další oblast ve formě. Než přijmete dlouhý cyklus jako nevyhnutelný, porovnejte naměřenou mapu stěny s požadavkem na návrh a očekávaným úsekem od předlisku k dutině.
Manuál Moog DigiPack III hostovaný společností Kinggle vysvětluje, že programování předlisku řídí mezeru matrice po délce produktu. Také spojuje zbytečné těžké části stěny s delším chlazením a vysvětluje, že profil by měl být ověřen s naměřenou tloušťkou stěny na zkušebních kontejnerech. Používejte tento vztah opatrně. Odstranění materiálu není zkrácením doby cyklu, pokud revidovaný díl stále nesplňuje požadavky na hmotnost, minimální stěnu, náraz, horní zatížení, pád, tlak, chemickou odolnost a rozměrové požadavky, které se na produkt vztahují.
Nejprve vyhledejte horkou nebo zdeformovanou oblast na hotovém dílu. Poté připojte tuto pozici k programu předlisku, roztažení formy, odštípnutí a chladicímu okruhu. Těžká základna může pocházet z profilu, zachycení ocasu nebo geometrie. Horká rukojeť může zahrnovat popruh, místní natažení, odvětrání nebo chlazení. Teplý krk může zahrnovat kontakt foukacího kolíku, chlazení vložky, přebytečný materiál nebo zpožděné uvolnění. Theprůvodce programováním parisonuposkytuje metodu založenou na měření pro přesun materiálu profilu spíše než úpravu bodů podle vzhledu.
Design formy také určuje dostupnou trasu přenosu tepla. Umístění kanálu, průtoková dráha, vložky, konstrukce hrdla, ventilace, povrchový kontakt a konstrukce dělicí čáry mohou omezit, jak rychle se díl stabilizuje. Použijte Kinggle'sprůvodce designem forem pro vytlačování a vyfukováníkdyž po ověření inženýrských sítí a schváleného rozložení stěn zůstane stejná horká oblast. Trvalé místní omezení může vyžadovat korekci formy, nikoli další změnu časovače.

Udržujte schválenou hmotnost dílu jako výsledek, nikoli jako jedinou kontrolu. Dva díly se stejnou celkovou hmotností mohou mít různé rozložení stěn a chování při chlazení. Nakrájejte nebo změřte místa, která řídí výkon, a zkontrolujte tvar po vysunutí v čase definovaném plánem kontroly produktu. Takto se práce na tloušťce stěny stávají užitečným důkazem procesu spíše než obecným tvrzením o úsporách materiálu.
05 / Logika strojeKontinuální a akumulátorové stroje nesdílejí jeden model časování
Na kontinuálním vytlačovacím vyfukovacím stroji dodává extrudér předlisek kontinuálně, zatímco jedna nebo více formovacích stanic se pohybuje svými sekvencemi. Dobu cyklu, délku předlisku, načasování řezu a program tloušťky stěny lze tedy propojit. Pokud se cyklus změní, řídicí jednotka musí stále umístit zamýšlený profil podél fyzického předlisku a uvnitř formy. Kratší sekvence stanic, která posune profil, není neutrální změnou rychlosti.
Manuál ovladače Moog popisuje řízení profilu na základě času pro kontinuální stroje a řízení na základě polohy pro stroje s akumulátorem. V kontinuálním nastavení může určit dobu cyklu z intervalu mezi spouštěcími signály, jako jsou po sobě jdoucí řezy předlisku. V nastavení akumulátoru sleduje profil stěny polohu akumulátoru během vysouvání. Tento publikovaný rozdíl je důvodem, proč by závod měl identifikovat režim stroje a řídicí jednotky předtím, než si vypůjčí metodu doby cyklu z jiné linky.
Akumulátorový stroj musí také připravit požadovaný výstřel, zatímco proces formování pokračuje. Zeptejte se, zda plastifikace nebo akumulace končí, než bude forma připravena pro další záběr. Pokud se akumulátor stále plní, sekundy ořezávání od otevření formy nemusí zkrátit celý cyklus. Pokud akumulace skončí brzy, může být překážkou cesta formování a chlazení. Zaznamenejte skutečnou přípravu výstřelu, podušku nebo koncovou polohu, stav taveniny a hmotnost dílu namísto odvozování připravenosti z jedné cílové hodnoty.
Rozvržení stanice také mění časovou osu. Kontinuální stroj se dvěma stanicemi může používat jednu stanici, zatímco druhá chladí nebo uvolňuje součást, ale extrudér, vytlačovací hlava, přenosový pohyb, chladicí systém a následné zařízení musí podporovat překrytí. Kinggle'ssrovnání jedné stanice versus dvou stanicevysvětluje toto kapacitní rozhodnutí. Rozvržení s více hlavami a více dutinami ovlivňuje části na událost a rovnováhu mezi výstupy nebo dutinami; avícehlavé versus vícedutinové vedenítyto pojmy odděluje.
Při porovnávání strojů použijte správný jmenovatel. Formující událost není vždy jedna část. Spočítejte akceptované díly ze všech příslušných hlav, dutin a stanic a poté zahrňte omezení, díky nimž jsou tyto díly prodejné. Stroj s rychlým suchým pohybem může stále vyrábět méně akceptovaných dílů za hodinu, pokud extruze, chlazení, ořezávání nebo stabilita kvality nemůže držet krok.
06 / SekvenceObnovte čekací dobu bez překrývajících se nebezpečí
Po ochlazení a dodání baňky prozkoumejte mezery mezi akcemi. Zpoždění může být spíše historické než nutné, ale může také zajistit uvolnění, stabilizaci tlaku, výfuk, potvrzení signálu nebo bezpečné předání. Určete, jaké podmínky každé zpoždění chrání. Poté zkontrolujte, zda již regulátor má spolehlivou zpětnou vazbu pro daný stav. Nahrazení pevného čekání ověřeným signálem dokončení může zlepšit opakovatelnost, ale pouze v případě, že to návrh stroje a schválená řídicí logika podporují.
Kinggle je hostovánnávod k obsluze automatického vyfukovacího strojeodděluje kategorie časování, jako je uzavírání formy, časování vyfukování, akce související s výfukem, mikrootevření formy, pohyb vyfukovacího kolíku a zpoždění robota. Manuál opakovaně spojuje hodnoty se skutečným produktem nebo stavem výroby. Jeho rozhraní platí pro zdokumentovanou rodinu strojů a může se lišit podle modelu, možnosti nebo verze softwaru, takže by nemělo být přeměněno na obecný seznam doporučených sekund.
Sledujte fyzickou sekvenci za snížených a kontrolovaných podmínek povolených postupem stroje. Ujistěte se, že hadice, kabely, foukací kolíky, jádra, vyjímací zařízení a díl zůstávají volné po celé dráze. Přečtěte si příkaz a zpětnou vazbu společně. Pokud pohyb dosáhne pozice brzy, ale sekvence stále čeká, najděte přesné povolení. Pokud zpětná vazba přichází pozdě nebo přerušovaně, opravte příčinu snímače, mechanismu nebo nástroje, než zkrátíte časovač, který ji maskoval.
Navazující práce patří na stejnou časovou osu. Robot může rychle vyčistit formu, ale umístí díly na dopravník, který je již plný. Trimmer může vyžadovat stabilní teplotu součásti. Zkoušečka těsnosti se může stát úzkým hrdlem poté, co se výkon stroje zvýší. Zaznamenejte délku fronty a příčiny zastavení během prvního trvalého běhu, nejen během několika cyklů na stroji. Nejrychlejší bezpečný cyklus stroje není užitečný, pokud přesouvá závady nebo přetížení o jednu stanici dál.
07 / ExperimentProveďte řízenou časovou zkoušku cyklu, kterou může opakovat další směna
Užitečná zkouška začíná otázkou jako „Omezuje okruh formy B bezpečné vyhazování?“ nebo "Zůstává po ověření senzoru zpoždění vymazání robota?" Nezačíná „Urychlit cyklus“. Uveďte podezřelé omezení, změnu, očekávanou reakci a dílčí kontroly, které mohou zkoušku odmítnout. Přiřaďte jednu osobu, aby řídila úpravy receptur a jednu osobu, aby zaznamenávala výsledky, aby mezi vzorky nedocházelo k několika úpravám.
-
Zmrazte schválenou základní linii.Uložte nebo vytiskněte uvolněná nastavení, identifikujte balení produktu a uschovejte si přijaté vzorky. Zaznamenejte skutečnou změnu cyklu a přijatý výstup za stabilních podmínek.
-
Pojmenujte jedno omezení.Použijte časovou osu sekvence, mapu chlazení, odečty ze sítě, historii alarmů a následná pozorování. Napište důkazy, které ukazují na toto omezení.
-
Definujte povolenou změnu.Použijte dokumentaci stroje, formy a pryskyřice. Nastavte řízenou mezní hodnotu a návratový bod. Během pozorovacího okna neměňte jinou proměnnou.
-
Nastavte spouštěče odmítnutí.Zahrňte relevantní znaky, jako je nestabilní předlisek, neúplný pohyb, horké nebo lepící části, deformace, pohyb rozměrů, hmotnost nebo selhání stěny, záblesk, prasknutí, alarmy, zaseknutí nebo nebezpečné chování.
-
Proběhněte stabilizací.Označte díly podle času, stanice, hlavy nebo dutiny. Neposuzujte nový stav podle prvního kusu, pokud změněná proměnná potřebuje čas k dosažení nového ustáleného stavu.
-
Změřte přijaté výrobní okno.Aplikujte řízené vizuální, hmotnostní, stěnové, rozměrové a funkční kontroly. Zahrňte následné ořezávání, testování a balení, když definují prodejný díl.
-
Ponechat, odmítnout nebo prozkoumat.Zachovat změnu pouze tehdy, když definované okno projde a přijatý výstup se zlepší. Pokud se kvalita nebo kontrola zhorší, obnovte základní linii. Otevřete nástroj, nástroj nebo údržbu, když zkouška odhalí fyzickou příčinu.
Vzorový plán by měl odpovídat linii. U dvoustanicového stroje zahrňte obě strany. U nastavení s více hlavami zachovejte identitu hlavy. U vícedutinové formy zachovejte identitu dutiny tam, kde je to praktické. Průměr může skrývat jeden horký okruh nebo jeden tenký výstup. Theprůvodce vadami vyfukováníukazuje, jak pevné a náhodné vzory vedou k různým kontrolám.
Záznamy zkoušek by měly obsahovat starou hodnotu, novou hodnotu, čas změny, odpovědnou osobu, aktuální distribuci cyklu, šarži materiálu, užitný stav, ID vzorků, naměřené výsledky, zamítnutí a konečné rozhodnutí. Fotografie jsou užitečné pro tvar a lokalizaci defektu, ale nenahrazují měření. Pokud se proces vrátí na základní linii, zaznamenejte to také. Neúspěšný pokus může stále zabránit dalšímu posunu v opakování stejné myšlenky.
08 / KapacitaPočítejte výstup z akceptovaných dílů, nikoli z pohybu suchého cyklu
Výstup suchého cyklu popisuje pohyb stroje bez kompletního materiálového, chladicího a částečného zatížení. Je to užitečné pro kontrolu schopnosti pohybu, ale není to příslib prodejné výroby. Výrobní kalkulace musí používat skutečný díl, pryskyřici, formu, počet hlav nebo dutin, chladicí systém, následné zařízení a způsob přejímky. To je důvod, proč Kinggle'sinformační proces projektupřed doporučením stroje se zeptá na velikost produktu, hmotnost, materiál, tloušťku a výstupní požadavky.
Změřte přijatý výstup přímo přes reprezentativní výrobní okno. Počítejte pouze díly, které splňují definovaná kritéria uvolnění, a zaznamenejte samostatně plánované zastávky, neplánované zastávky, ztráty nastavení a vyřazení. Neschovávejte je uvnitř jediného nevysvětlitelného faktoru účinnosti. Pokud linka produkuje několik dílů na událost, srovnejte počet podle stanice, hlavy nebo dutiny, aby zakázaný výstup nezmizel v součtu.
| Metrický | Výpočet nebo pozorování | Použití | Běžná chyba hlášení |
|---|---|---|---|
| Sekundy cyklu | Čas mezi stejnou událostí v opakovaných stabilních cyklech | Ukazuje tempo a variace strojových událostí | Hlášení nejkratší jednotlivé události |
| Části na akci | Přijaté fyzické části uvolněné jednou kompletní formovací událostí | Spojuje hlavy, dutiny a stanice s hlasitostí | Za předpokladu, že každý obchod vyrábí |
| Teoretický hodinový výstup | (3 600 / cyklus sekund) × počet dílů na událost | Porovnání plánování za nepřetržitých podmínek | Nazývat výsledek garantovanou výrobou |
| Přijímaný hodinový výstup | Akceptované díly / dodržené výrobní hodiny | Zobrazuje použitelný výstup z testovaného produktového balíčku | Počítání čištění, nastavení nebo odmítnutých dílů |
| Změnit výsledek | Přijatý výstup po mínus přijatý výstup před, za shodných podmínek | Testuje, zda úprava zlepšila skutečný cíl | Porovnávání různých produktů, směn nebo služeb |
Hlásit kvalitu vedle rychlosti. Zahrňte výsledky hmotnosti a stěny, kritické rozměry, výsledek funkčního testu, počet zmetků nebo držení, užitný stav a revizi receptury. Dvousekundové snížení nemá žádný samostatný význam bez původního cyklu, počtu dílů, akceptovaného výtěžku a testovacích podmínek. Tento článek proto nezveřejňuje procentuální cíl zlepšení. Výsledek musí pocházet z údajů řádku kupujícího.
U nového stroje nebo formy definujte před zkouškou výstupní metodu. Kinggle'sprůvodce přejímacími zkouškami v továrněvysvětluje, jak spojit měřený běh s přesným produktem, materiálem, formou a užitnými podmínkami. Použijtekontrolní seznam pro spuštěník ustavení stabilního stavu před načasováním aprůvodce přechodemk udržení ztráty nastavení oddělené od stabilní výroby.
09 / LimityZastavte proces, když proces ztratí kontrolu
Zastavte a obnovte schválený stav, pokud ochrana, blokování, nouzové zastavení nebo ovládání nebezpečné energie nefungují tak, jak bylo zamýšleno. Zastavte pro neočekávaný pohyb stroje, riziko kolize, neobvyklé hydraulické nebo pneumatické chování, poškozené tlakové komponenty, elektrické přehřátí, netěsnosti nebo nesoulad mezi zobrazenou zpětnou vazbou a fyzickou polohou. Práce s dobou cyklu nikdy neopravňuje k provozu kolem poruchy.
Soud může zastavit i částečný důkaz. Dávejte pozor na předlisek, který již nedorazí ve správné poloze, neúplné uzavření formy, stoupající záblesk, nestabilní hmotnost, tenké kritické stěny, praskliny, neúplné detaily, slepení, poškození oříznutí, deformace, oválné krky, dna vahadel, smrštění nebo selhání funkčního testu. Procesní průvodce Formosa spojuje několik z těchto příznaků s nadměrným teplem, nedostatečným chlazením, krátkým cyklem nebo stavem chladicího kanálu. Použijte příznak k opětovnému otevření správné diagnózy, spíše než přidávání dlouhé doby chlazení bez hledání příčiny.
Eskalujte, když omezení vyžaduje změnu kanálu formy, úpravu matrice nebo vyfukovacího kolíku, změnu řídicího programu, změnu blokování, práci tlakového systému nebo operaci mimo kvalifikovanou pryskyřici a okno stroje. Použijteprůvodce preventivní údržboupro opakovatelné nálezy zařízení. Opotřebený mechanismus může cyklus zpomalit, ale rychlejší příkaz jej neopraví.
Ukončete projekt s uvolněným základním plánem. Aktualizujte recepturu pouze prostřednictvím schvalovacího procesu závodu, připojte vzorek a záznam měření a uveďte, na který produkt, formu, pryskyřici a konfiguraci stroje se výsledek vztahuje. Uchovávejte odmítnuté pokusy v protokolu změn. Když další směna dokáže reprodukovat přijatý cyklus a vysvětlit jeho limity, je vylepšení připraveno pro normální výrobu.
10 / OdpovědiČasto kladené otázky o době cyklu vyfukování
Co určuje dobu cyklu vyfukování?
Doba cyklu je určena nejpomalejší požadovanou cestou přes přípravu předlisku nebo broku, pohyb formy, nafukování, chlazení, odsávání, otevírání, vyjímání a následnou manipulaci. Geometrie produktu, rozložení stěn, chování pryskyřice, chlazení formy, architektura stroje a kritéria přijatých dílů, to vše ovlivňuje tuto cestu. Než se rozhodnete, který časovač je zodpovědný, změřte skutečnou sekvenci a signály zpětné vazby.
Je chlazení vždy nejdelší částí cyklu vyfukování?
Podle příručky LyondellBasell pro vyfukování zabírá v mnoha polyolefinových aplikacích chlazení většinu formovacího cyklu, ale není automaticky aktivním omezením na každé lince. Příští start může řídit dodávka Parison, plnění akumulátoru, přesun formy, vyklízení robota, ořezávání nebo testování. Časová osa ukazuje, zda by snížení chlazení změnilo celý cyklus nebo pouze vysunulo součást zahřátou.
Jak lze zkrátit dobu chlazení, aniž by došlo k deformaci?
Nejprve ověřte podmínky přívodu a návratu chladicí kapaliny, vyvážení okruhu, čistotu kanálů, teplotní vzorec formy a horké místo na dílu. Porovnejte rozložení stěn s výkresem a schváleným postupem. Změňte jeden zdokumentovaný stav, nechte proces stabilizovat a po požadovaném intervalu po vyhození zkontrolujte rozměry a tvar. Pokud zůstane stejná místní horká oblast, forma nebo distribuce stěn může vyžadovat technickou kontrolu.
Zvyšuje kratší cyklus vždy výkon vyfukování?
Ne. Výstup se zvýší pouze v případě, že změněný cyklus je omezením čáry a jsou akceptovány další díly. Rychlejší stroj může způsobit zahřátí dílů, více zmetků, zaseknutí robota, poškození oříznutím nebo nevyřízené položky testeru. Porovnejte akceptované díly za sledovanou hodinu za odpovídajících podmínek produktu, materiálu, formy, užitné hodnoty a kvality. Pohyb suchého cyklu, teoretický výstup a přijatou výrobu ponechte jako samostatné údaje.
Jak programování předlisku ovlivňuje dobu cyklu?
Programování Parison se mění tam, kde materiál sedí podél produktu. Zbytečně těžké oblasti mohou vyžadovat více chlazení, zatímco příliš tenké oblasti mohou v testech produktu selhat. U kontinuálních strojů lze profil stěny také synchronizovat s dobou cyklu, takže změna načasování může posunout umístění profilu. Ověřte umístění stěn, hmotnost dílu a vyrovnání profilu po změně cyklu místo toho, abyste předpokládali, že uložená křivka zůstane správná.
Jaká data by měla být odeslána do Kinggle pro problém s dobou cyklu?
Odešlete model stroje a verzi ovladače, nákres produktu, ID forem a nástrojů, třídu pryskyřice a šarži, revizi receptury, video cyklu zachycené z bezpečného místa, časovou osu událostí, historii alarmů, hmotnost dílu a mapu stěny, kritické rozměry, fotografie závad, pozorování vstupního vzduchu do stroje a chladicí vody, příčiny zastavení po proudu a přijatý výstup po definovanou dobu. Tento důkaz pomáhá oddělit příčiny chlazení, nástrojů, ovládacích prvků, služeb, materiálu a linek.

Diskutujte o produktu a cyklu jako o jednom systému
Odešlete skutečný výkres dílu, pryskyřici, formu, konfiguraci stroje, časovou osu aktuálního cyklu, pozorování užitné hodnoty a výsledky naměřené kvality. Kinggle může zkontrolovat důkazy kolem stroje, nástrojů, ovládacích prvků a výrobního cíle.
Pošlete svá výrobní dataZdroje použité pro tuto příručku
Příručky hostované společností Kinggle podporují prohlášení o zdokumentovaných ovládacích prvcích a sekvenci stroje. Vodítka polymer-producent podporují vztahy chlazení a defektů. Zdroje OSHA jsou zahrnuty pro bezpečnostní hranici Spojených států. Žádný z těchto zdrojů neposkytuje univerzální cíl cyklu pro každý produkt nebo stroj.
- Návod k obsluze automatického vyfukovacího stroje hostovaného Kingglem, přístupný 8. září 2026.
- Moog DigiPack III Parison Manuál ovladače tloušťky stěny, MRJ06301, hostitelem je Kinggle, přístup 8. září 2026.
- LyondellBasell, Průvodce polyolefinovým vyfukováním, přístupný 8. září 2026.
- Formosa Plastics, Polyethylen Extrusion Flow Molding Process Guide, přístupný 8. září 2026.
- OSHA 29 CFR 1910.147, Kontrola nebezpečné energie, přístupný 8. září 2026.
- OSHA 29 CFR 1910.212, Obecné požadavky pro všechny stroje, přístupný 8. září 2026.