Vypočítejte rychlost výroby vyfukovacího stroje vydělením 3 600 intervalem mezi výstupními událostmi v sekundách a vynásobte díly vyrobenými při každé události. Chcete-li odhadnout dobré díly za směnu, použijte naměřený výtěžek kvality a skutečné provozní hodiny a zkontrolujte, zda vytlačovací a následná zařízení mohou podpořit výsledek. Samotná specifikace suchého cyklu nestanoví výstup hotové láhve.
Rozhodnutí o kapacitě založte na přijatých dílech v průběhu plánovaného výrobního období, nikoli na nejrychlejším cyklu na listu se specifikacemi. U vytlačovacího vyfukování musí výpočet výstupu zohledňovat požadavky na láhev, nástroje a materiál. Hodnocení PET natažením nenahrazují tyto kontroly.
Jak vypočítáte výkon vyfukování za hodinu?
Začněte událostí počítání, kterou může pozorovatel identifikovat. Pro tuto příručku je výstupní událostí uvolnění lisovaných dílů z jedné provozní formy. Zaznamenejte průměrný interval mezi těmito událostmi v celém stroji spolu s počtem dílů uvolněných pokaždé.
Pokud dva díly opustí stroj každých 16 sekund, výpočet je 3 600 ÷ 16 × 2 = 450 dílů za hodinu provozu. Toto je ilustrativní výpočet, nikoli hodnocení stroje Kinggle. Počítá lisované díly před odečtením zmetků a předpokládá, že uvedený interval lze dodržet.
Použijte správný vzorec doby cyklu
Doba výrobního cyklu jedné stanice není vždy intervalem mezi výstupy z celého stroje. Podobně sekundy na díl nejsou stejné množství jako sekundy na dvoudílné formování. Před zadáním do tabulky zapište jednotku vedle každého vstupu.
Pro měřenou dobu je rovnice ekvivalentní doby cyklu uplynulých v sekundách dělená počtem výstupních událostí. Pokud události produkují různá množství, použijte místo toho metodu přímého počítání: celkový počet lisovaných dílů dělený provozními hodinami.Vorneův glosář OEEpodobně definuje aktuální rychlost běhu pomocí celkového počtu a doby běhu.
Chcete-li vypočítat dobu cyklu ze záznamu, změřte mezi odpovídajícími body. Deset po sobě jdoucích časových razítek obsahuje devět intervalů, nikoli deset. U nerovnoměrných cyklů vydělte celkový uplynulý čas skutečným počtem intervalů spíše než zprůměrujte výběr rychlých cyklů.
Základní položka Excelu je= 3600/A2*B2, kde A2 obsahuje sekundy na událost a B2 obsahuje části na událost. Pokud váš vzorec pro výpočet doby cyklu již vrací sekundy na jednotlivý díl, použijte= 3600/A2. Vynásobením tohoto výsledku počtem dutin by se tyto dutiny započítaly dvakrát.
Výsledek pojmenujte podle jeho vstupů. Ideální interval dává ideální rychlost. Reprezentativní naměřený interval udává pozorovanou rychlost běhu. Ani jedno automaticky nezahrnuje přechody nebo úplné zastavení směny. Udržujte rozdíl viditelný při přenosu výsledku do nabídky nebo výrobního plánu.
Počítejte stanice, hlavy a dutiny bez dvojího počítání
Stanice, výstup formy a dutina formy popisují různé části výrobního uspořádání. Kinggle'svícehlavé versus vícedutinové vedeníodděluje je: výstupy tvoří předlisky, dutiny tvoří části a stanice jsou pozice formy a svorky. Jejich počty nejsou zaměnitelné násobiče.
Představte si dvě stanice, z nichž každá produkuje dva díly na vydání. Stanice A se uvolní v 0 a 32 sekundách; stanice B se uvolní v 16 a 48 sekundách. Každá stanice se opakuje každých 32 sekund, ale celý stroj uvolní pár každých 16 sekund. Následující časování je vymyšleno pouze pro vysvětlení výpočtu.
| Základ počítání | Výpočet | Hrubá produkce |
|---|---|---|
| Kompletní stroj | 3 600 ÷ 16 sekund × 2 díly | 450 dílů/h |
| Samostatné součty stanic | 3 600 ÷ 32 sekund × 2 díly × 2 stanice | 450 dílů/h |
| Nesprávný dvojitý počet | 3 600 ÷ 16 sekund × 2 díly × 2 stanice | 900 dílů/h, nesprávně |
Poslední výpočet počítá druhou stanici dvakrát. Jeho příspěvek je již zahrnut do 16sekundového celostrojového intervalu. V reálném časovém záznamu označte každou událost její stanicí, aby jiná osoba mohla rekonstruovat výpočet.
Nepředpokládejte, že přidání druhé stanice zachová stejné časování při zatížení. Navržené uspořádání ještě potřebuje dostatečnou kapacitu dodávky materiálu, chlazení a manipulace. Porovnejte skutečný provozní řád, nejen počet stanic. Kinggle'ssrovnání jedné a dvou stanicposkytuje související konfigurační kontext.
Počítejte také aktivní pozice. Pokud je jedna dutina záměrně mimo provoz, její nominální přítomnost ve formě nevytváří výstup. Pokud vyrobí vadnou láhev, tato láhev patří do celkového počtu a počtu zmetků. Snížení vstupu do dutiny a opětovné odečtení stejné odmítnuté láhve by podhodnotilo výstup.
Pro smíšené uspořádání vypočítejte každý proud zvlášť a sečtěte výsledky. Sdílený průměr je užitečný pouze tehdy, když jeho počet událostí a počet částí představují stejné období pozorování. To je důležité, když se jedna stanice zastaví, zatímco druhá pokračuje, nebo když dvě formy vyrábějí různé díly.
Proměňte výkon za hodinu na dobré díly za směnu
Kupující, který plánuje dodávky, potřebuje jiné číslo než operátor, který kontroluje rychlost stroje. Začněte s celou směnou, identifikujte čas, kdy není naplánována výroba, a poté zaznamenejte zastavení během zbývajícího plánovaného období výroby. Před uvedením celkové směny uveďte tuto časovou hranici.
Veřejný rozsahISO 22400-2:2014popisuje výrobní KPI prostřednictvím jejich vzorců, základních prvků, časového chování a jednotek. Je to užitečná reference pro disciplinované měření. Tento článek používá praktické definice níže; netvrdí, že stroj nebo pokus je certifikován podle této normy.
PodVorne OEE frameworkzměny v rámci plánované výroby jsou ztrátou dostupnosti. Nezmizí jen proto, že byly naplánovány. Čas bez úmyslu vyrábět, jako je vyloučená přestávka na jídlo, hraje jinou roli. Léčbu definujte před zkouškou a neměňte ji, abyste zlepšili konečné procento.
Kvalitní výtěžnost zde znamená přijaté díly dělené celkovým počtem výlisků, přičemž oba počty se berou za stejné období a hranici procesu. Pokud dojde k přijetí po zkoušce těsnosti, nedokončená práce čekající na tuto zkoušku ještě nepotvrdila dobrý výstup. Zdokumentujte všechny probíhající nebo začínající práce.
Kdy použít výpočet OEE
Když začínáte od ideální sazby, zohledněte dostupnost, ztrátu rychlosti a kvalitu.Vorneův průvodce výpočtemdává následující vztahy. Ideální rychlost musí popisovat stejný produkt a aktivní konfiguraci jako počítaný výstup.
| Faktor | Výpočet |
|---|---|
| Dostupnost | Doba chodu ÷ plánovaná doba výroby |
| Výkon | Pozorovaná hrubá provozní rychlost ÷ ideální hrubá provozní rychlost |
| Kvalitní | Dobrý počet při prvním průchodu ÷ celkový počet |
| OEE | Dostupnost × výkon × kvalita |
Dobrý výkon lze tedy vypočítat jako ideální rychlost × plánované výrobní hodiny × OEE. V tomto násobení používejte zlomky, ne celá procenta. OEE 78,4 % vstupuje do vzorce jako 0,784.
Vyberte si trasu s ideální sazbou nebo trasu s pozorovanou sazbou. Pozorovaná rychlost běhu již odráží rychlost dosaženou během této doby běhu. Vynásobením jiným faktorem výkonu pro stejnou ztrátu rychlosti by se ztráta odečetla dvakrát. Podobně naměřená hodnota dobrých dílů za směnu již zahrnuje zastávky a vyřazení v rámci této směny; nepoužít druhou plošnou slevu z efektivity k popisu stejné směny.
Zkontrolujte, zda extrudér podporuje cílový výstup
Odhad výstupu také vytváří potřebu materiálu. Použijte hrubou hmotu zpracovanou pro každý lisovaný díl, nejen hmotnost hotové nádoby. Pro tento výpočet zahrnuje hrubá hmotnost materiál, který se stane kontejnerem, a jeho přidruženou úpravu, která je konzistentně rozdělena mezi vyráběné díly.
Předpokládejme, že hypotetické uspořádání 450 dílů/h zpracuje 90 g na lisovaný díl. Jeho provozní náročnost je 450 × 90 ÷ 1 000 = 40,5 kg/h. Pokud hotová láhev váží 70 g, při použití pouze její čisté hmotnosti by bylo dosaženo nižší hodnoty 31,5 kg/h. Obě čísla jsou odvozena z ilustrativních předpokladů, nikoli z projektu odměřené láhve.
Rozdíl 9 kg/h je předpokládaný materiál spojený s ořezáváním. Jeho případné obnovení neodstraní původní požadavek na zpracování. Uchovávejte samostatnou kalkulaci pro zakoupenou pryskyřici, regenerovaný materiál a likvidaci; výpočet zatížení extrudéru se týká materiálu procházejícího procesem.
Kinggle'sprůvodce rozložením hlavytaké spojuje hmotu události s dostupnou vytlačovací kapacitou. Přidání dutin může zvýšit počet dílů na událost, ale také zvýší hmotnost potřebnou pro tuto událost. Větší jmenovitý počet dutin nemůže sám o sobě vyřešit omezení dodávky materiálu.
Porovnejte běžící poptávku s referencí propustnosti použitelnou pro materiál a navrhované nastavení. Nerozmělňujte poptávku zprůměrováním přes přestávku na oběd nebo odstávku. Stroj musí při výrobě podporovat rychlost materiálu, i když je průměrná rychlost směny nižší.
K dispozici je předběžný materiálový strop kg/h dělený hrubým kg na díl. Je to pouze screeningový výpočet. Nestanoví dobu chlazení, přijatelné rozložení stěn, rozměrovou stabilitu ani výkon ořezávacího a kontrolního zařízení. Ty vyžadují vlastní kontroly.
Pro počáteční kontrolu vložte lisovací, vytlačovací a výstupní kapacity do kompatibilních jednotek a porovnejte je. Nejmenší podporovaná míra identifikuje potenciální omezení, nikoli automatickou záruku produkce. Při plánování kompletní linky zahrňte mezilehlé nárazníky a přerušení a poté ověřte navržené uspořádání se zamýšleným produktem.
Pracovní příklad: od doby cyklu k plánu výroby na směny
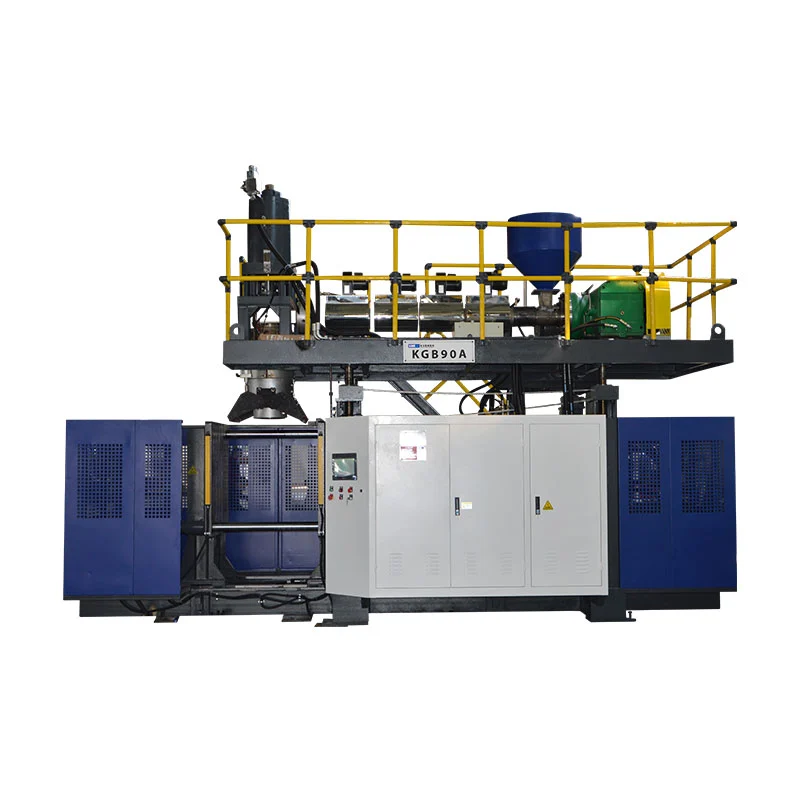
Následující zpracovaný příklad používá hypotetické vstupy pro uspořádání pro vytlačování a vyfukování. Nejedná se o výkonnostní hodnocení KGB2L. Během výpočtu dodržujte stejné předpoklady načasování, počtu dílů a kvality, aby bylo možné vzájemně porovnávat průběžnou rychlost, celkovou směnu a potřebu materiálu.
Předpokládejme, že osmihodinová směna obsahuje 30minutovou přestávku, když není naplánována výroba. Dalších 30 minut zastávek nastává během plánované produkce. Zbývající doba běhu je sedm hodin. Během této provozní doby opustí stroj v průměru každých 16 sekund dva díly a 96 % projde kontrolou bez přepracování.
| Krok | Výpočet | Výsledek |
|---|---|---|
| Plánovaná výroba | 8 h minus 0,5 h vyloučená přestávka | 7,5 h |
| Doba běhu | 7,5 h minus 0,5 h zaznamenané zastávky | 7 h |
| Hrubá provozní sazba | 3 600 ÷ 16 × 2 | 450 dílů/h |
| Celkové lisované díly | 450 × 7 | 3 150 dílů |
| Dobré díly na první průchod | 3 150 × 0,96 | 3 024 dílů/směna |
| Dobrý výkon za plánovanou hodinu | 3 024 ÷ 7,5 | 403,2 dílů/h |
| Dobrý výkon za hodinu | 3 024 ÷ 8 | 378 dílů/h |
| Běžná poptávka po materiálu | 450 × 90 g ÷ 1 000 | 40,5 kg/h |
Všimněte si, že 450, 403.2 a 378 mohou všechny popisovat stejný scénář. Odpovídají na různé otázky. První se týká hrubého výkonu za běhu. Druhý rozloží přijatý výstup na plánovanou dobu výroby. Třetí to rozloží na celou směnu. Zpráva, která vynechává jmenovatele, ponechává prostor pro zavádějící srovnání.
Zkontrolujte výsledek s OEE
Pouze pro tento příklad předpokládejme ideální interval události 14 sekund se dvěma částmi na událost. To je ideální rychlost asi 514,286 dílů/h. Dostupnost je 7 ÷ 7,5; výkon je 450 ÷ 514,286; kvalita je 0,96. Jejich produkt je 0,784 nebo 78,4 % OEE.
UplatněníMetoda výpočtu Vorne OEE, 514,286 × 7,5 × 0,784 vrátí přibližně 3 024 dobrých dílů. Malé zobrazené zaokrouhlení nemění podkladový výsledek. Ideální 14sekundový interval je příkladem předpokladu, nikoli katalogovou hodnotou suchého cyklu.
Pro ilustrativní objednávku 12 000 akceptovaných dílů dává 12 000 ÷ 3 024 asi 3,97 takových směn. Čtyři směny poskytují vypočítaných 12 096 dílů za těchto předpokladů, před dodatečnými ztrátami specifickými pro zakázku. Toto je plánovací scénář, nikoli závazek dodání nebo důvod k vynechání ověření při spuštění.
Pokud se zaznamenané zastávky zvýší z 30 na 60 minut, doba běhu klesne na 6,5 hodiny. Při nezměněných ostatních předpokladech bude výstup 450 × 6,5 × 0,96 = 2 808 dobrých dílů. Pořadí pak přesahuje čtyři směny. Toto srovnání ukazuje, proč malá změna dostupného provozního času může ovlivnit plánování, aniž by došlo ke změně formovacího cyklu.
Vyzkoušejte si vlastní výpočet produkční rychlosti
Výchozí hodnoty reprodukují hypotetický příklad. Zadejte pozorovaný průměrný interval během doby chodu, nikoli hodnocení suchého cyklu. Pokud interval již pokrývá celý stroj, nenásobte znovu stanicemi. Data zůstávají na této stránce.
- Hrubé díly za provozní hodinu
- 450
- Odhadované dobré díly za směnu
- 3,024
- Dobré díly za plánovanou hodinu
- 403.2
- Materiální náročnost při běhu
- 40,5 kg/h
Výsledky jsou odhady, nikoli zaručený výstup. Počty desetinných částí vyjadřují očekávaný průměr. Tato kalkulačka nemodeluje vyrovnávací paměť, spuštění objednávky, variabilní počty dutin nebo samostatný režim OEE s ideální sazbou. Pokud jsou skripty zakázány, zobrazené výsledky zůstanou výchozím příkladem.
Co vám o kapacitě říkají specifikace KGB2L společnosti Kinggle
TheJednopolohový vyfukovací stroj KGB2L 2Lposkytuje konkrétní příklad, jak číst list specifikací. Jeho publikované hodnoty popisují několik různých limitů. Objem nádoby, výstup suchého cyklu, průchodnost materiálu a rozměry formy, každý odpovídá na jinou otázku výběru.

| Zveřejněný parametr | Hodnota | Otázka, na kterou pomáhá odpovědět |
|---|---|---|
| Maximální kapacita nádoby | 2 l | Spadá navrhovaný produkt do uvedené objemové kategorie? |
| Výstup (suchý cyklus) | 600 PC/hod | Jaký odkaz na cyklus sušení uvádí katalog? |
| Kapacita tavení HDPE | 30 kg/h | Jaká referenční sazba materiálu je k dispozici pro předběžný screening? |
| Průměr šroubu | 50 mm | O jaké vytlačovací platformě se diskutuje? |
| Maximální velikost formy, Š × V | 360 × 380 mm | Jakou zveřejněnou obálku formy musí vzít v úvahu revize nástrojů? |
| Dvojitá středová vzdálenost | 130 mm | Jaká referenční vzdálenost potřebuje srovnání s navrhovaným uspořádáním? |
Pole suchého cyklu není zkušební zprávou pro konkrétní 2l láhev. Neoznačujte 600 PC/HR jako 600 přijatých kontejnerů za hodinu. Ještě je třeba stanovit pryskyřici produktu, hmotnost, uspořádání dutiny, požadavky na chlazení a kritéria přijatelnosti.
Pro samostatnou kontrolu hmotnosti použijte referenční HDPE 30 kg/h. U zpracovaného příkladu se předpokládá 90 g hrubé hmotnosti na díl, dělení 30 0,09 dává asi 333,3 lisovaných dílů/h jako stínící strop pouze z materiálu. Příklad 450 dílů/h by vyžadoval 40,5 kg/h, nad publikovanou referenci.
Tento výpočet neslibuje 333,3 dílů/h od KGB2L. Označuje, že hmotnost a cílová rychlost příkladu nelze odůvodnit pomocí uvedené referenční hodnoty 30 kg/h. Revize projektu by vyžadovala jinou podporovanou konfiguraci, revidované produktové předpoklady nebo jiný výstupní cíl.
Ani rozteč dvou hlav nedokazuje, že se vejdou jakékoli dvě lahve. Zkontrolujte skutečný výkres formy podle zveřejněné obálky a kompletního uspořádání nástrojů. U větších nebo širších produktů se počet použitelných dutin musí řídit výkresem spíše než preferovaným výstupním multiplikátorem.
Při požadavku na doporučení zašlete společně výkres, jakost materiálu, odhady čisté a hrubé hmotnosti, požadovaný přijatý výkon a zamýšlený vzor řazení. To umožňuje dodavateli zkontrolovat kapacitní předpoklady s navrhovaným hardwarem místo odpovědi na izolovanou otázku o lahvích za hodinu.
Ověřte výstup, než se zavážete k počítači
Udělejte přijatý výstup základem dohody o kapacitě. Láhve opouštějící formu a láhve vyklizené pro balení jsou různé počty. Před testováním specifikujte kontrolní bod a požadavky, které musí láhev splňovat, aby se zapsala do přijatého součtu. V opačném případě může zkouška splnit svůj cíl lisování, zatímco požadavek na dodání zůstane nevyřešený.
U modelu KGB2L udržujte publikovaný údaj 600 PC/HR pro suchý cyklus oddělený od závazku na výstup z láhve. Před odsouhlasením výrobní kapacity potvrďte materiál, hmotnost láhve, aktivní dutiny a požadavky na přijetí. Samotný údaj o suchém cyklu je pro rozvrh dodávky lahví nedostatečný.
Když pokus mine svůj cíl, diagnostikujte nedostatek před zvýšením rychlosti. Odděleně zaznamenávejte výstupní intervaly, zastávky a vyřazené díly. Před ořezáváním nebo testováním těsnosti zkontrolujte dobu čekání při dodání baňky, dobu chlazení uvnitř formy a fronty. Tato pozorování odlišují omezení tvarování od omezení po proudu.
Vyhodnoťte jednu úpravu po druhé a uchovejte záznamy před a po. Posuzujte změnu podle přijatého výstupu za srovnatelná období pozorování, nikoli pouze podle kratšího zobrazeného cyklu. Vedle výsledku zaznamenejte materiál a podmínky nástroje. Pokud se počet zvýší, ale více lahví neprojde kontrolou, úprava nutně nezlepšila použitelnou kapacitu.
Uchovávejte záznam, který může zkontrolovat jiná osoba
- Identifikujte revizi výkresu, druh pryskyřice, směs materiálu, cílovou hmotnost a uspořádání dutiny.
- Dohodněte se na přejímacích kontrolách a pozici, kde se budou počítat dobré díly.
- Zaznamenávejte časy začátku a konce, plánované výluky, zastavení výroby a jejich důvody.
- Zaznamenejte celkový počet lisovaných dílů, dílů přijatých při prvním průchodu a vyřazených dílů, aniž byste dvakrát započítávali přepracované díly.
- Porovnejte pozorovanou sazbu, hrubou masovou poptávku a navazující produkci v odpovídajících obdobích.
- Zachovejte dohodnutá nastavení, pozorování a nevyřešená omezení ve zkušební zprávě.
Definujte, co se stane na začátku a na konci okna měření. Krátké pozorování po zahřátí odpovídá na jinou otázku z celé zakázky, která zahrnuje spuštění a výměnu formy. Obojí může být užitečné, ale pouze v případě, že zpráva identifikuje, co bylo vyloučeno.
Použijteprůvodce přejímacími zkouškami továrny na vyfukovací strojvytvořit širší inspekční záznam. Výstupní výpočet podporuje přijetí; nenahrazuje kontrolu výrobku, kontrolu zařízení ani kupní smlouvu.
| Záznamové pole | Co zadat |
|---|---|
| Produkt a konfigurace | Revize výkresu, materiál, hmotnost, aktivní dutiny a stanice |
| Hranice měření | Začátek/konec hodin, plánovaný čas, doba běhu a místo počítání |
| Počítání | Celkem lisované, první průchod dobré, odmítnuté a nedokončené díly |
| Podmínky | Zaznamenaná nastavení, podmínky chlazení a vzduchu, personální obsazení a pomocní zařízení |
| Výsledek | Dobré díly za uvedenou hodinu nebo směnu, omezení a dohodnuté sledování |
Prodiskutujte odhad kapacity specifické pro produkt s Kinggle
Vyžadovat odhad výstupu spojený s výkresem produktu a navrženou konfigurací stroje. V písemném návrhu by mělo být uvedeno, kde se počítají přijaté díly, jak dlouho probíhá měření a jaké platí výrobní podmínky. Bez těchto podrobností není údaj o počtu lahví za hodinu dobrým základem pro porovnávání nabídek vybavení.
Pošlete nákres láhve nebo podrobnosti o vzorku, jakost materiálu, požadovaný dobrý výkon a plán směnKinggleova oficiální kontaktní stránka. Pokud je hodnota stále odhadem, označte ji, aby ji mohla vyřešit další kontrola.
Ningbo Kinggle Machinery Co., Ltd.
E-mail:sales@kinggle.com
Telefon:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, Čína. Kontaktní údaje jsou porovnány s oficiální kontaktní stránkou.
Často kladené otázky
Kolik lahví dokáže vyfukovací stroj vyrobit za hodinu?
Neexistuje žádná jednotná výstupní hodnota pro každý stroj a láhev. Vydělte 3 600 výstupním intervalem celého stroje v sekundách a poté vynásobte lisovanými díly na událost. Použijte kvalitu prvního průchodu pro dobrý výstup během provozní doby. Pro plánování směn zahrňte také zaznamenané zastávky a potvrďte kapacitu materiálu a následného zpracování.
Zdvojnásobuje stroj se dvěma stanicemi vždy produkci?
Ne. Dvě stanice nestanoví rychlost výroby bez jejich skutečného načasování a konfigurace. Pokud naměřený celostrojový interval již zahrnuje střídavé spouštění z obou stanic, nenásobte znovu dvěma. Před odhadem kombinovaného výkonu porovnejte načasování každé stanice, aktivní dutiny a potřebu materiálu.
Je výstup suchého cyklu stejný jako výstup hotového produktu?
Ne. Pole katalogu označené jako výstup suchého cyklu nestanoví přijatelný výstup určeného kontejneru. Stránka Kinggle KGB2L uvádí pod tímto štítkem 600 PC/HR. Pro deklaraci výstupu specifickou pro lahev je potřeba materiál, nástroje, hmotnost, provozní podmínky a kontrolní kritéria spolu s definovanou dobou měření.
Jak hmotnost kontejneru ovlivňuje výrobní kapacitu?
Hmotnost ovlivňuje materiál potřebný při dané výrobní rychlosti. Pro prosévání vytlačováním použijte spíše hrubou zpracovanou hmotnost na vylisovaný díl, včetně jeho přiděleného střihu, než pouze hmotnost hotové láhve. Pro předběžný strop vydělte dostupnou průchodnost materiálu touto hrubou hmotností. Tento výpočet sám o sobě nestanoví dosažitelný lisovací cyklus nebo přijatelný výstup.
Jaké informace jsou potřeba pro přesný odhad výstupu?
Poskytněte výkres produktu, druh materiálu, čistou a hrubou hmotnost, uspořádání dutiny a stanice, cílový přijatý výstup a plán směn. Zahrňte přejímací kontroly a následné vybavení. Pokud existují zkušební záznamy, uveďte celkový počet, dobrý počet, načasování a důvody zastavení. Předpokládané hodnoty uchovávejte odděleně od naměřených výsledků, aby dodavatel mohl identifikovat zbývající mezery v důkazech.
Před zadáním objednávky písemně odsouhlaste přijatý výstup, zkušební podmínky a způsob počítání. Výsledný záznam výroby použijte jako základ pro harmonogram dodávek.