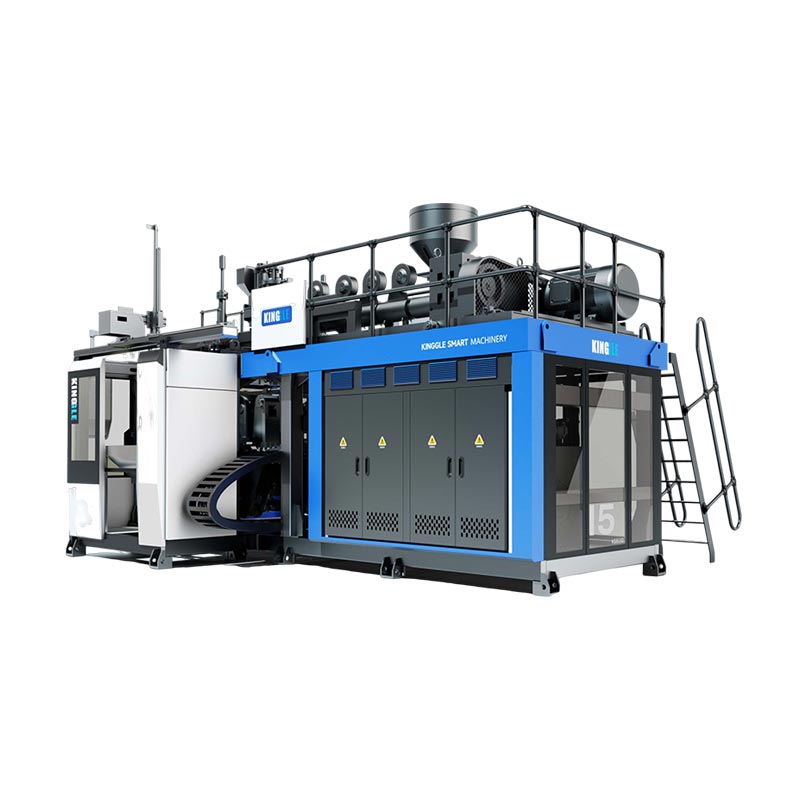
KGB100B je kandidátem na velké duté výrobky pouze v případě, že součást, forma, hrubá předlisek a továrna splňují všechny publikované limity. Kinggle uvádí maximální kapacitu nádoby 120 l, maximální velikost formy 920 x 1 200 mm, referenční 12(20) l akumulátor a referenční hmotnost 9(15) kg PE akumulátoru. Tyto údaje zahajují technický přezkum, ale konečný výběr musí rozhodnout výkres produktu a zkušební plán.
Kupující, který hledá 120L vyfukovací stroj, má obvykle na mysli skutečnou část. Může to být chemický buben, dopravní zábrana, plovák, nádrž, hračka nebo velká technická součástka. Štítek objemu je užitečný, ale nepopisuje nejtvrdší oblasti, pohyb formy, rozložení stěn nebo požadavek na chlazení.
Tato příručka uvádí KGB100B jako produkční systém. Vysvětluje, co vám každé zveřejněné číslo může říct a co ne. Také ukazuje, co se má poslat s RFQ, takže diskuse se může přesunout od obecného názvu stroje k testovatelnému řešení.

Šest otázek pro rychlou kontrolu vhodnosti produktu
- Odpovídá kompletní forma desce, obalu formy a rozsahu tloušťky?
- Může ochlazená část opustit formu dostupným otvorem?
- Je hrubá předlisek ve zvolené konfiguraci akumulátoru?
- Dokáže extrudér získat dostatek materiálu pro cílový cyklus?
- Může upínací síla obsahovat dohodnutou projektovanou plochu a tlak foukání?
- Může zařízení dodávat stabilní energii, chladicí vodu a stlačený vzduch?
Hranice specifikace:údaje v této příručce pocházejí z aktuálního stavuProduktová stránka Kinggle KGB100B. Byly zkontrolovány 15. září 2026. Považujte je za publikované screeningové reference. Schválená nabídka, dispozice, strojní výkres a technická dohoda musí definovat objednávaný stroj.
Štítek 120 l je výchozím bodem, nikoli schválením produktu
Kinggle publikuje 120 l jako maximální kapacitu kontejneru KGB100B. To dává kupujícím rychlý ukazatel dosahu. Neříká, že na stroji poběží každý díl pod 120 L. Kompaktní buben a dlouhá dopravní bariéra mohou mít velmi rozdílné šířky formy, projektované plochy, délky předlisku a dráhy odstraňování.
Nominální objem může také skrývat poptávku po materiálu. Velký tenkostěnný plovák může obsahovat více vzduchu, ale méně pryskyřice než menší technický díl se silnými žebry, rukojeťmi a štípacími zónami. Stroj musí vytvořit kompletní horkou baňku, včetně materiálu, který se později změní na záblesk nebo oříznutí. Samotná hmotnost hotového výrobku tedy podhodnocuje dávku, kterou musí hlava dodat.
Geometrie opět mění rozhodnutí. Oblasti hlubokého tažení mohou baňku silně natáhnout. Široké panely mohou vyžadovat větší upínací sílu. Dlouhé díly mohou být omezeny vzdáleností od formy k formě nebo prostorem pro odběr, než bude objem nádoby relevantní. Krční vložky, vnitřní závity a spodní foukání mohou přidat více pohybu do cyklu.
Použijte popis 120L k vytvoření užšího výběru. Poté porovnejte skutečný díl a formu se strojem. To je důvod, proč Kinggleho vlastníprodejní procespřed doporučením modelu požaduje fotografie produktu, výkresy, hmotnost, velikost, materiál, tloušťku a výstupní požadavky.
Tato sekvence udržuje štítek kapacity v jeho správné roli: nejprve rychlé prověřování, poté technické potvrzení.
Proměňte specifikaci KGB100B na otázky kupujících
Tabulka specifikací je nejužitečnější, když každé číslo vede ke kontrole. Stránka KGB100B pokrývá velikost stroje, upínání, vytlačování, hlavu akumulátoru a odkazy na nástroje. Některé hodnoty jsou jasné hranice. Jiné popisují publikovanou konfiguraci nebo stav stroje bez zatížení.
Na stránce je uveden akumulátor 12(20) L a hmotnost PE akumulátoru 9(15) kg. Zdá se, že závorky označují uvedené alternativy, ale stránka nedefinuje pravidlo výběru. V nabídce by tedy mělo být uvedeno jedno hlavové uspořádání a jeho věcný rozsah. Nekombinujte větší číslo s předpokladem standardního stroje, pokud to Kinggle pro projekt nepotvrdí.
| Publikované pole | Reference KGB100B | Otázka, kterou by to mělo spustit |
|---|---|---|
| Maximální kapacita nádoby | 120 l | Odpovídá skutečná geometrie produktu a hrubý předlisek, nejen jeho nominální objem? |
| Výstup | 320 ks/h, cyklus sušení | Jaký výkon může stroj udržet s výrobní formou, pryskyřicí, chlazením a pravidly kvality? |
| Velikost stroje | 5,9 x 3,8 x 4,6 m | Je dostatek instalovaného prostoru pro přístup, plošiny, hadice, manipulaci a údržbu? |
| Hmotnost stroje | 18 t | Jaký plán základů a lanoví následuje po konečném výkresu celkového uspořádání? |
| Upínací síla | 440 kN | Je to dostatečné pro projektovanou plochu produktu při dohodnutém procesním tlaku? |
| Reference desky a formy | deska 1200 x 1200 mm; Maximální velikost formy 920 x 1200 mm | Zapadají do sebe tělo formy, montážní vzor, služby a spoje? |
| Otevírání a pohyb | otvor 500 až 1400 mm; Pohyblivý zdvih 600 mm | Může se součást uvolnit a vystoupit bez kolize nebo poškození horkých povrchů? |
| Tloušťka formy | 510 až 600 mm | Zahrnuje instalovaná tloušťka opěrné desky, adaptéry a požadované nástroje? |
| Extruder | šroub 100 mm; 24 L/D; 55 kW motor | Vyhovuje zvolený šroub a procesní okno uvedené pryskyřici? |
| Zveřejněná kapacita tavení HDPE | 160 až 200 kg/h | Je hrubá materiálová poptávka nižší než prokázaná stabilní produkce pro skutečné složení? |
| Hlava akumulátoru | 12(20) L; 9(15) kg PE reference | Která možnost je uvedena a pokrývá hrubou hmotu předlisku s použitelnou marží procesu? |
| Průměr závlačky | Maximálně 450 mm | Jaké raznice a nástroje jsou potřeba pro průměr předlisku a rozložení produktu? |
| Odkaz na chladicí vodu | 0,3 MPa; 120 l/min | Při jaké vstupní teplotě, kvalitě vody a rozsahu okruhu to platí? |
| Zveřejněna průměrná energetická řada | 52 až 60 kW | Jaké kWh/kg související s produktem a kWh na přijatý díl se měří během stabilního testu? |
Na produktové stránce je také zveřejněn tlak foukání 0,8 MPa a hodnota průtoku vzduchu 1,8, ale jeho viditelná jednotka je vykreslena jako M2/MIN. Tato jednotka potřebuje opravu nebo potvrzení, než vstoupí do specifikace zařízení. Odpovědný RFQ by měl upozornit na nejistotu namísto tiché výměny jednotky.
Přečtěte si související řádky společně. Velikost formy odpovídá otvoru a tloušťce. Hmota akumulátoru patří k vybrané pryskyřici a hrubému broku. Tavná kapacita souvisí s dobou zotavení a stabilní kvalitou taveniny. Rozměry stroje patří k přístupu pro údržbu a pomocnému vybavení. Toto spojené čtení zabraňuje tomu, aby jedno příznivé číslo skrylo jiné omezení projektu.
Zkontrolujte obálku formy a dráhu odstranění součásti
Zveřejněná maximální velikost formy je 920 x 1200 mm. Deska je 1200 x 1200 mm a rozsah tloušťky formy je 510 až 600 mm. Tyto hodnoty popisují související rozměry, ale nejsou zaměnitelné. Forma může odpovídat uvedeným rozměrům čela a přesto může být v rozporu se spojovacími tyčemi, trubkami, montážními otvory nebo pohyblivým zařízením.
Začněte výkresem sestavy, nikoli náčrtem produktu. Ukažte obě poloviny formy, opěrné desky, vodní rozdělovače, foukací kolíky, hrdlo nebo spodní nástroje, hydraulická zařízení, senzory a elektrické skříně. Identifikujte středovou linii a montážní vzor. Označte každou položku, která se během otevírání pohybuje mimo tělo formy.
Dále simulujte odstranění. Stránka KGB100B publikuje referenci otevření desky 500 až 1400 mm a zdvih 600 mm pohybu desky. Hotový díl potřebuje volný prostor, aby se mohl uvolnit, v případě potřeby otočit a opustit stroj. Flash, ocasy, rukojeti a horké flexibilní stěny mohou zvětšit skutečnou obálku odstranění.
Důležitá je také tuhost dílu. Velká dutá část se může deformovat, pokud ji robot uchopí dříve, než je stěna hotová. Jednoduchý pád může poškodit krk nebo zanechat stopu na teplém panelu. Doba chlazení uvnitř formy a podpora po vyhození patří do přehledu uspořádání.
Pohled z výroby:ponechte výkres formy vedle obecného uspořádání stroje. Přidejte dráhu jeřábového háku, trasu formovacího vozíku, volný prostor na straně obsluhy a bezpečný přístup operátora. Publikované rozměry stroje 5,9 x 3,8 x 4,6 m nepředstavují kompletní stopu buňky.
Řádná kontrola zahrnuje také hmotnost formy a body pro zvedání, i když veřejná stránka produktu nezveřejňuje limit hmotnosti formy. Požádejte Kinggle, aby potvrdil přípustnou hmotnost formy a doporučený způsob manipulace pro přesnou konfiguraci. Theprůvodce designem forem pro vytlačování a vyfukováníposkytuje podrobnější kontrolní seznam pro chlazení, sevření a odvětrání.
Změřte velikost akumulátoru podle hrubé hmoty předlisku
Akumulátorová hlava ukládá taveninu a na požádání vytlačí velký předlisek. Relevantní množství materiálu je celý výstřel opouštějící hlavu. Zahrnuje prodejnou část, horní a spodní lem, odpad z rukojeti nebo krku a jakýkoli jiný ořezaný materiál vytvořený vybraným nástrojem.
Hrubá hmotnost předlisku = hmotnost hotového dílu + hmotnost blesku a oříznutí + přídavek řízeného procesu
Příspěvek není univerzální procento. Mělo by vycházet ze schváleného dílu, koncepce formy, chování materiálu a výsledku zkoušky.
Kinggle publikuje 9(15) kg jako referenční hmotnost PE akumulátoru pro KGB100B. To není příslib, že hotový výrobek může vážit 9 nebo 15 kg. Není také automaticky přenosný na PP, ABS nebo plněnou formulaci. Hustota pryskyřice, pevnost taveniny, teplota a stav hlavy ovlivňují použitelné okno procesu.
Stejnou péči vyžaduje i linka s kapacitou akumulátoru 12(20)L. Litrová kapacita popisuje objem uvnitř systému, zatímco výkres produktu a materiálový plán jsou obvykle řízeny hmotnostně. Zeptejte se, která volba hlavy je zahrnuta, která pryskyřice podporuje publikovanou hmotnost a kolik materiálu zůstává v hlavě v dohodnutém provozním bodě.
Ve výchozím nastavení nespouštějte na teoretickém limitu. Projekt potřebuje dostatečný kontrolní rozsah pro správné rozložení stěn a kolísání mezi záběry. Pokud hrubý předlisek zabírá téměř veškerou dostupnou kapacitu, může pozdější změna materiálu nebo místní korekce tloušťky tuto místnost odstranit. Pokus by měl vykazovat stabilní hmotnost střely, opakovatelnou délku předlisku a přijatelný polštář pro vybranou hlavu.
U vícedílné formy počítejte každý předlisek uvolněný za cyklus. Kompletní záběr musí pokrýt každý aktivní výstup a jeho trim. Počet hlav a počet dutin může změnit matematiku, proto je uveďte samostatně v RFQ. Thevedení hlavy a dutinyvysvětluje ten rozdíl.
Přizpůsobte extrudér požadavkům na materiál a době zotavení
Na stránce KGB100B je uveden šnek 100 mm, poměr L/D 24, motor extrudéru o výkonu 55 kW a čtyři ohřívací zóny. Zveřejňuje rozsah tavící kapacity HDPE 160 až 200 kg/h. Tento rozsah je materiálově vymezenou referencí. Nemělo by být považováno za garantovaný výstup pro každou jakost, předsměs, poměr přebroušení nebo teplotní okno.
Převeďte cíl výroby na hrubou hodinovou poptávku. Použijte hrubou hmotu předlisku, nedokončenou hmotu dílu. Zahrňte všechny aktivní pozice a využijte plánované události za hodinu. To udává rychlost materiálu, kterou musí extrudér a hlava vydržet, když stroj vyrábí přijatelné součásti.
Hrubá poptávka po materiálu, kg/h = hrubá hmota předlisku na událost, kg x formování za hodinu x aktivní předlisky na událost
Porovnejte výsledek se zkouškou na skutečném složení. Rozsah brožury sám o sobě nemůže stanovit kvalitu taveniny nebo marži výtěžnosti.
Doba zotavení se musí vejít do cyklu stroje. Pokud forma zůstane zavřená kvůli chlazení, extrudér často využije tuto dobu k dobití akumulátoru. Kratší chladicí cyklus může proto zvýšit požadovanou rychlost taveniny. Rychlejší pohyb formy má malou hodnotu, pokud hlava není připravena na další výstřel.
Manipulace s materiálem se může stát skrytým omezením. Velké díly rychle spotřebovávají pryskyřici. Zařízení potřebuje spolehlivou dopravu, sušení, když to materiál vyžaduje, míchání a kontrolu kontaminace. Přebroušení může změnit objemovou hustotu a chování krmiva. Psaná formulace je užitečnější než široká nálepka, jako je „HDPE plus přebrousit“.
Požádejte o zkušební protokol, aby obsahoval jakost pryskyřice, dodavatele, balení barvy, procento přebroušení, nastavení teploty, rychlost šroubu a skutečnou hrubou hmotnost. Pokud je plánován jiný materiál, vyžádejte si důkazy specifické pro daný materiál. Kinggle'sPrůvodce zpracováním HDPE a PPvysvětluje, proč samotný polymerový štítek nevyřeší nastavení stroje.
Připojte upínací sílu, projektovanou plochu a podmínky foukání
Na stránce KGB100B je zveřejněna upínací síla 440 kN. Větší číslo není automaticky lepší a štítek svazku nemůže ověřit svorku. Forma vidí oddělovací sílu přes projektovanou oblast vystavenou vnitřnímu tlaku. Tvar produktu, flash land, design pinch-off a procesní tlak – to vše ovlivňuje skutečný požadavek.
Promítnutá plocha je silueta tlakové dutiny na dělicí rovině formy. Široký plochý komponent může vytvořit větší separační zátěž než hlubší, ale užší kontejner. Kontrola by měla používat skutečný výkres dutiny. Měl by také zahrnovat zvolený tlak foukání a jakýkoli dohodnutý bezpečnostní faktor.
Veřejná stránka uvádí 0,8 MPa jako referenční tlak vyfukování. To neznamená, že každý produkt by měl běžet se stejným nastavením. Proces ovlivňuje teplota pryskyřice, odvětrávání, tloušťka stěny, detail povrchu a strategie chlazení. Tovární zkouška by měla používat zdokumentované výrobní okno, které produkuje přijatelné díly bez rychlého růstu nebo nestabilního chování plísní.
Pinch-off design je součástí stejného systému. Slabé těsnění může způsobit netěsnost nebo křehký svar. Nadměrný materiál může zvětšit záblesk a ztížit ořez. Vyrovnání formy, pohyb svěrky a umístění předlisku musí nástroj spíše podporovat, než jej kompenzovat.
Požádejte dodavatele formy a dodavatele stroje, aby zkontrolovali stejný výkres. Předchází se tak společné mezeře, kdy každá strana schvaluje pouze své vlastní vybavení. V konečné technické dohodě by měla být uvedena projektovaná plocha, procesní tlak, požadavek na svorku, tloušťka formy, montáž a detaily připojení.
Naplánujte továrnu kolem celé formovací buňky
Na stránce KGB100B je zveřejněn rozměr stroje 5,9 x 3,8 x 4,6 m a hmotnost 18 t. To jsou cenné výchozí body pro uspořádání a vybavení. Nezahrnují každou platformu, pryskyřicový systém, chladič, kompresor, odebírací zařízení, dopravník, trimr nebo bezpečnostní ohraničení.
Začněte nad strojem. Potvrďte světlou výšku budovy, nosnost jeřábu, dráhu demontáže hlavy a přístup k ohřívačům a hydraulickým součástem. Pak pracujte směrem ven. Operátoři potřebují prostor pro kontrolu formy, odstranění zaseknutého dílu a dosažení normálních servisních míst. Dodávka materiálu a manipulace s hotovými díly vyžadují trasy, které nepřekračují nebezpečné zóny.
Chladicí voda si zaslouží více než jen odhad velikosti potrubí. Na stránce je uveden 0,3 MPa a 120 l/min, ale zařízení potřebuje také požadovanou vstupní teplotu, přijatelný nárůst teploty, kvalitu vody, filtraci a stav zpátečky. Okruhy forem a chlazení oleje mohou vyžadovat samostatné řízení. Konečný technický list by měl uvádět, co je zahrnuto ve zveřejněném toku.
Stejné zacházení vyžaduje stlačený vzduch. Webová stránka uvádí referenční tlak 0,8 MPa, ale jeho viditelná jednotka průtoku vzduchu je nekonzistentní. Vyžádejte si opravenou poptávku na vstupu do stroje, špičkovou poptávku, kvalitu vzduchu, rosný bod a velikost připojení. K udržení stabilního tlaku během velkých foukacích událostí může být zapotřebí přijímač.
Stránka produktu označuje 52 až 60 kW jako „průměrnou spotřebu energie“. Protože kW je výkonová jednotka, používejte tento údaj pouze jako publikovaný referenční výkon. Nepřevádějte jej na kWh na díl. Energie související s produktem závisí na formě, pryskyřici, cyklu, pomocných látkách a přijatém výstupu.
EUROMAP 46.2definuje měření související s produktem pro daný vytlačovací vyfukovací stroj, formu a specifikovaný produkt. Vyžaduje stabilní provoz a kvalitu produktu, která odpovídá požadavkům zákazníka. To je dobrý základ pro akceptační test. Kinggle'sprůvodce požadavky na službymůže pomoci strukturovat datový list závodu.

Suchý cyklus 320 ks/h není výrobní výstup
Kinggle označuje 320 ks/h jako výstup suchého cyklu KGB100B. Suchý cyklus měří pohyb stroje bez prokazování celého výrobního procesu. Nezahrnuje regeneraci pryskyřice, kapání baňky, vyfukování, chlazení, odstraňování dílů, ořezávání nebo kontrolu kvality za zamýšlených výrobních podmínek.
Velké díly mají často omezené chlazení. Tlusté úchyty, rohy a svírací zóny mohou vyžadovat více času než široké plochy stěn. Rychlejší pohyb otevírání nemůže uvolnit část, která je stále příliš měkká, aby držela tvar. Automatizace může také nastavit tempo, pokud je robot, ořezávač nebo dopravník pomalejší než formovací stroj.
Použijte tři samostatné výstupní hodnoty. Nejprve zaznamenejte cyklus sušení pouze jako referenci pohybu. Za druhé, změřte hrubé výlisky za hodinu během výrobní zkoušky. Za třetí, nahlaste přijaté díly za hodinu po dohodnutých kontrolách kvality a počítaných zastávkách.
Přijatý výstup = hrubé výlisky - vyřazené díly - díly ztracené během počítaných zastávek
Pro plánování směn zdokumentujte dobu měření a kategorie zastávek. Krátké pozorování nejlepšího cyklu není stabilní produkční rychlost.
Plán přejímky by měl jmenovat součást, formu, pryskyřici, barvu, pravidlo přebroušení, činnosti operátora a pomocné vybavení. Měl by také definovat standard kvality. Hmotnost, rozměry, netěsnost, stav vzplanutí, vzhled a umístění tloušťky stěny jsou běžné kategorie, ale projekt musí vybrat ty, na kterých záleží.
Použijte cílový cyklus jako rozpočet. Rozbijte jej na vybití akumulátoru, pohyb formy, foukání, chlazení, odsávání, otevírání, vyjímání a regeneraci. To ukazuje, zda limit pochází ze stroje, formy, materiálu nebo následné práce. Theprůvodce optimalizací doby cykluvysvětluje, jak zlepšit jeden stupeň bez posunutí defektu jinam.
Programování stěny musí sledovat produkt, nikoli zkopírovanou křivku
Velké vytlačované vyfukované díly se natahují nerovnoměrně. Materiál v blízkosti ramene, rohu, rukojeti nebo hlubokého tažení může cestovat dále než materiál na širokém panelu. Jednotná štěrbina matrice může zanechat jednu oblast příliš tenkou, zatímco jiná nese zbytečnou váhu.
Stránka KGB100B uvádí, že standardní model obsahuje regulátor tloušťky MOOG 100. V nabídce musí být uveden přesný nainstalovaný řadič, rozlišení profilu a volitelný balíček. AManuál Moog DigiPack III hostovaný Kingglemukazuje, jak může řídicí jednotka akumulátoru-stroje propojit polohu nástroje s naprogramovaným profilem. Obsahuje také funkce velikosti střely, polštáře a polohy akumulátoru. Tato příručka ilustruje logiku ovládání, ale neměla by být použita k předjímání přesného rozhraní KGB100B.
Sestavte první profil ze známé geometrie a načasování formy. Poté řezejte nebo měřte díly na definovaných místech. Změňte jednu oblast po druhé a zaznamenejte revizi. Těžší díl není automaticky lepší díl. Cílem je dostatek materiálu tam, kde to výkon potřebuje, a méně přebytků tam, kde to nepotřebuje.
Profilová práce musí zůstat spojena s hmotou výstřelu a délkou předlisku. Zvětšení jedné oblasti profilu změní materiál dostupný jinde. Teplota a bobtnání mohou také posunout výsledek. Schválený recept si uložte s jakostí materiálu, barvou, teplotou hlavy, nastavením nástřiku a verzí formy.
Theprůvodce programováním parisonuposkytuje metodu ladění krok za krokem. Pro tento projekt by měl FAT porovnat konečný uložený profil s naměřenou nástěnnou mapou a rozsahem dílčí hmotnosti.
Spusťte tovární zkušební verzi, která odpoví na rozhodnutí o nákupu
Užitečný tovární přejímací test není demonstrace stroje. Jde o kontrolovaný pokus vyrobit dohodnutý produkt za zdokumentovaných podmínek. Výsledek by měl ukázat, co bylo testováno, jak to bylo měřeno a co zůstalo mimo rozsah testu.
EUROMAP 46.2 nabízí užitečnou disciplínu měření. Vyžaduje, aby byl stroj ve stabilním stavu, kvalita produktu odpovídala požadavkům zákazníka a klíčová procesní data byla dokumentována. Prodejní proces Kinggle také říká, že zákazníci mohou být pozváni, aby se připojili k testu. Před zahájením soudního procesu přeměňte tuto příležitost na písemný protokol.
- Zmrazit zkušební článek.Identifikujte revizi dílu, formu, uspořádání hlavy, počet dutin nebo výstupů a každou nainstalovanou možnost.
- Zaznamenejte formulaci.Uveďte třídu pryskyřice, dodavatele, barevný balíček, přísady a pravidlo přebroušení. Pokud je to možné, uchovejte dostatek materiálu z jedné známé šarže.
- Ověřte nastavení.Zaznamenávejte teploty hlavně a hlavy, nastavení výstřelu, soubor profilu, podmínky foukání, podmínky chladicí vody a stav automatizace.
- Dosáhněte stabilního provozu.Nevybírejte první přijatelnou část. Před měřením výkonu se dohodněte na pravidlech stabilizace a vzorovém okně.
- Změřte hmotnostní bilanci.Zvažte hotový díl, flash a další trim. Potvrďte hrubou hmotnost předlisku oproti uvedenému uspořádání akumulátoru.
- Zkontrolujte kvalitu produktu.Použijte schválená místa a metody pro tloušťku stěny, rozměry, hmotnost, těsnost a viditelné vady.
- Spočítat přijatý výstup.Hlásit celkové cykly, hrubé díly, zmetky a zastávky za dohodnuté období. Uchovávejte cyklus sušení jako samostatný záznam.
- Změřte inženýrské sítě.Zaznamenávejte napětí, výkon, tlak a průtok stlačeného vzduchu, teplotu chladicí vody, tlak a průtok na definovaných hranicích.
- Výzva opakovatelnosti.Zkontrolujte hmotnost broku, polohu předlisku a měření produktu v okénku vzorku, nejen na jednom vybraném kusu.
- Blízké odchylky.Před schválením zásilky dejte každé neúspěšné položce vlastníka, akci, požadavek na důkazy a datum splatnosti.
Udržujte nezpracované hodnoty s podepsaným souhrnem. Fotografie by měly ukazovat identifikaci vzorku a místo měření. Soubory receptur, alarmy a poznámky o odchylkách jsou součástí důkazů. Thevyfukovací stroj průvodce FATobsahuje úplnější rámec přijímání.
Výběr vzorku také potřebuje pravidlo. Části číslujte postupně a nenahrazujte vadný vzorek lepším. Pokud se nastavení změní, spusťte novou skupinu vzorků a zaznamenejte čas změny. Díky tomu bude výsledek sledovatelný. Také odděluje normální variace od záměrného vývoje procesu.
Před schválením zásilky porovnejte záznam o zkoušce s podepsanou maticí požadavků. Úspěšná kontrola pohybu stroje nemůže zavřít otevřenou položku kvality produktu. Jakýkoli test, který nebylo možné dokončit, by měl zůstat viditelný s důvodem a dohodnutou metodou následné kontroly.
Připravte RFQ, kterou může navrhnout konstruktér stroje
Vágní požadavek na „jeden vyfukovací stroj o objemu 120 litrů“ vyvolává vágní návrh. Místo toho pošlete kompaktní technický balíček. Nemusí být dokonalý, ale musí oddělit známé požadavky od otevřených rozhodnutí.
Začněte s kótovaným výkresem výrobku nebo 3D souborem. Přidejte fotky, když vysvětlují krky, vsadky, rukojeti nebo lemy. Uveďte cílovou konečnou hmotnost a identifikujte kritické oblasti stěny. Pojmenujte jakost materiálu a případné povolené přebroušení. Pokud je důležitá chemická odolnost nebo regulační test, uveďte přesnou normu a stav produktu.
Poté definujte výrobu. Poskytněte přijaté díly za hodinu nebo za den, dostupné směny, plánovanou automatizaci a následné kroky. Uveďte, zda projekt zahrnuje novou formu. Pokud již forma existuje, uveďte její montážní výkres, hmotnost, tloušťku, montáž a servisní připojení.
Informace o zařízení by měly zahrnovat elektrické napájení, frekvenci, kapacitu stlačeného vzduchu, stav chladicí vody, světlou výšku, přístupové dveře, údaje o jeřábu a podlaze. Nečekejte na instalaci a porovnejte tyto položky se strojem. Projekty velkých dílů mohou být omezeny lanovím a manipulací s produktem stejně snadno jako vytlačováním.
Připojit s dotazem
Výkresy produktů a forem, detaily pryskyřice, výstupní cíl, kritéria kvality, užitné podmínky, limity rozvržení a požadovaný rozsah automatizace.
Žádost v návrhu
Volba koncové hlavy, šroub a pohon, prohlášení o usazení formy, hranice užitných vlastností, uspořádání, přejímací protokol, dodávané doplňky a technické výjimky.
Požádejte o vyplněnou matici požadavků. Na každém řádku by mělo být uvedeno „vyhovuje“, „vyžaduje změnu“ nebo „nezahrnuto“ a za ním odkaz na návrh. To je snazší prověřit než roztroušená prohlášení v e-mailu. Kinggle poskytuje aoblast stahovánípro technickou dokumentaci apoptávkový formulář projektupro prvotní kontakt.
Když KGB100B patří do užšího výběru
KGB100B si zaslouží podrobnější recenzi, když se produkt přiblíží rozsahu jeho použití pro velké části a technické kontroly jsou v souladu. Produktová stránka uvádí jako aplikace chemické sudy, autodíly, dopravní zábrany, plováky, hračky a nábytek. Tento seznam zobrazuje zamýšlené pole, ale není důkazem, že konkrétní část poběží.
Silný případ užšího výběru má čtyři vlastnosti. Forma odpovídá prostoru pro pohyb a služby. Hrubá hmota předlisku odpovídá možnosti potvrzené hlavy. Obnova vytlačováním podporuje požadovaný cyklus se zamýšleným materiálem. Továrna může dodávat inženýrské sítě a manipulaci na dohodnutých hranicích.
Pokud některá z těchto podmínek selže, přejděte do jiné konfigurace. Větší akumulátor může vyřešit hmotnost výstřelu, ale ne šířku formy. Větší deska může vyřešit obal formy, ale ne zotavení vytlačováním. Jiná velikost stroje může být ekonomičtější, když je díl mnohem menší než pracovní rozsah plošiny.
Pozastavte také, když jsou data neúplná. Čísla hlavy v závorkách na webu a nekonzistentní jednotka proudění vzduchu potřebují písemné vysvětlení. Číslo suchého cyklu nemůže uzavřít záruku výstupu. Toto jsou běžné položky pro technickou dohodu, nikoli důvody k domněnkám.
Rozhodnutí o koupi by mělo končit dílčím zkušebním plánem. Pokud stroj dokáže vyrobit stabilní, přijatelné díly v dohodnutém poměru a užitné hranici, model se hodí pro daný úkol. Pokud tento důkaz chybí, zůstává užší seznam provizorní.
Často kladené otázky
Jaké produkty dokáže vyfukovací stroj KGB100B 120L vyrobit?
Kinggle uvádí na stránce KGB100B seznam chemických sudů, autodílů, dopravních bariér, plováků, hraček a nábytku. Toto jsou reference aplikací, nikoli automatická schválení. Skutečný produkt stále potřebuje kontroly velikosti formy, hrubé hmoty předlisku, požadavku na svorky, materiálu, dráhy odstraňování a chlazení.
Znamená 120 l, že se vejde každá nádoba pod 120 l?
Ne. Jmenovitý objem nádoby je pouze jedna screeningová hodnota. Část pod 120 l může stále překračovat obálku formy, limit projektované plochy, potřebu akumulátoru nebo dostupný prostor pro vyjmutí. Odešlete výkresy produktu a formy k posouzení konkrétního modelu.
Dokáže KGB100B vyrobit 15 kg hotový HDPE produkt?
Nevytvářejte tento předpoklad z veřejné tabulky. Stránka uvádí 9(15) kg jako referenci hmotnosti PE akumulátoru, zjevně vedle dvou uvedených kapacit hlavy. Hrubá hmota předlisku zahrnuje díl a veškerý záblesk nebo oříznutí. Vybraná hlava, pryskyřice a použitelná procesní marže musí být potvrzeny společností Kinggle a ověřeny ve zkoušce.
Je 320 ks/h očekávaný výrobní výkon?
č. Kinggle etikety 320 ks/h jako suchý cyklus. Skutečný přijatý výstup zahrnuje vytlačování, formování předlisku, vyfukování, chlazení, odstraňování, ořezávání, vyřazování a zastavování. Uveďte požadovaný přijatý výstup a ověřte jej u výrobní formy a materiálu.
Jak by se měla srovnávat spotřeba energie?
Porovnejte energii související s produktem pod stejnou formou, produktem, pryskyřicí, pravidly kvality a hranicí testu. Stránka KGB100B publikuje 52 až 60 kW jako průměrnou energetickou řadu, což je referenční výkon. Změřte kWh/kg a kWh na přijatý díl během stabilní výroby namísto převodu hodnoty stránky.
Jaké informace mám zaslat pro cenovou nabídku KGB100B?
Zašlete výkresy a fotografie produktu, rozměry, hotovou hmotnost, požadavky na stěnu, jakost materiálu, pravidlo přebroušení, přijatý výstup, testy kvality, údaje o formách, podmínky využití a potřeby automatizace. Neznámé položky jasně označte. To poskytuje dodavateli dostatek informací k potvrzení hlavy, uložení formy a zkušebního rozsahu.
Před výběrem stroje zkontrolujte svůj díl
Pošlete Kinggle nákres produktu, odhad hrubé hmotnosti, pryskyřici, údaje o formě, výstupní cíl a provozní podmínky továrny. Tým může zkontrolovat, zda platforma KGB100B a její vybraná konfigurace akumulátoru odpovídají projektu.
Požádejte o kontrolu vhodnosti produktu