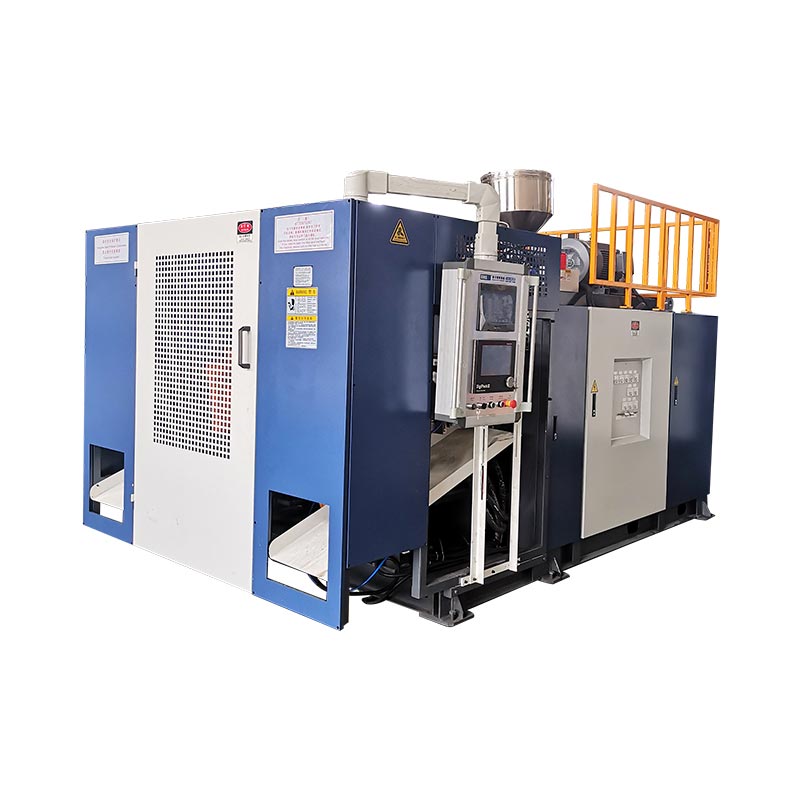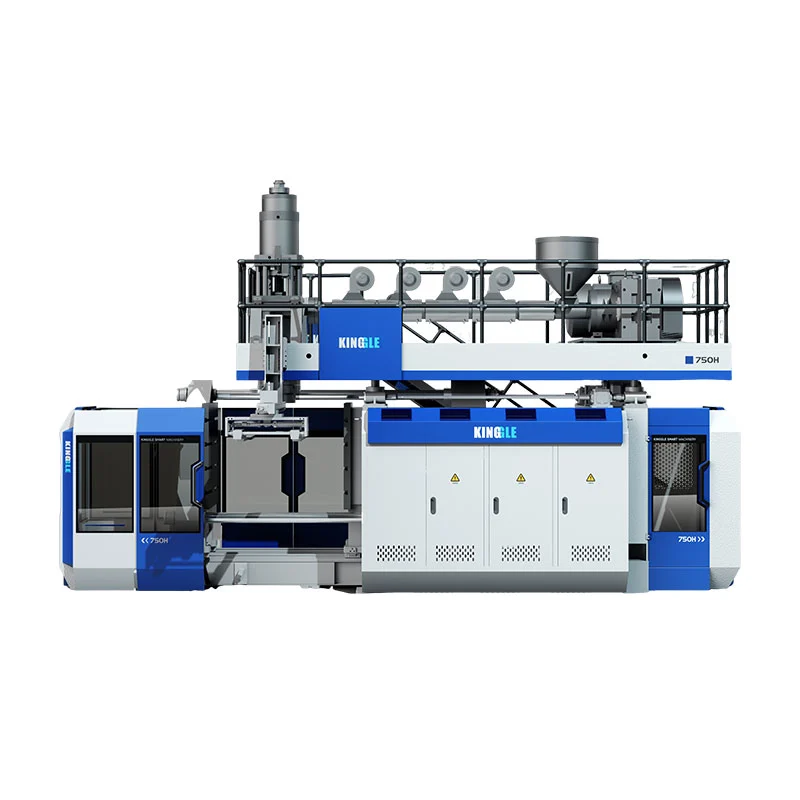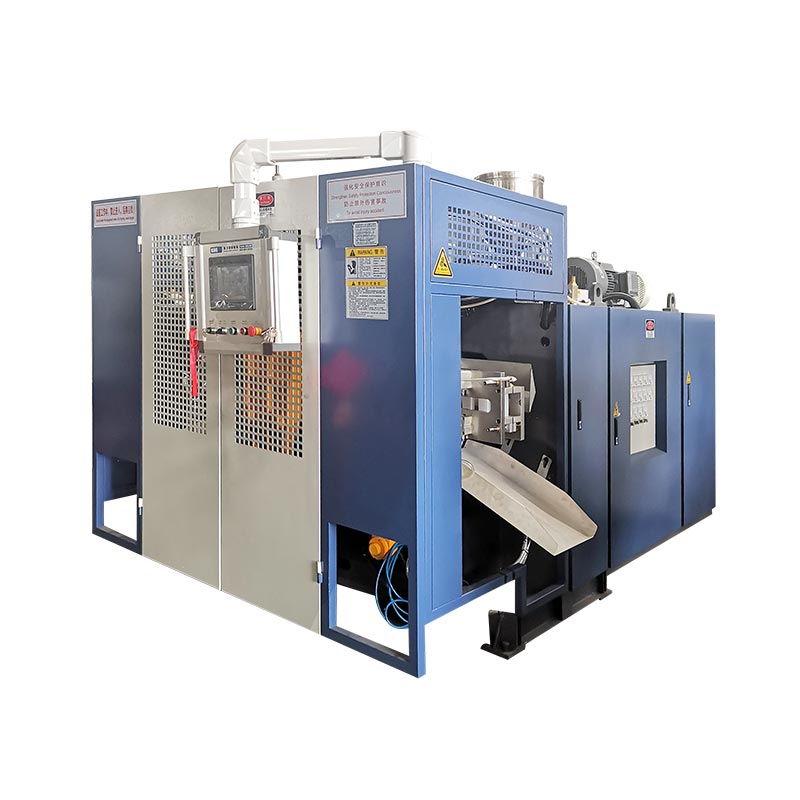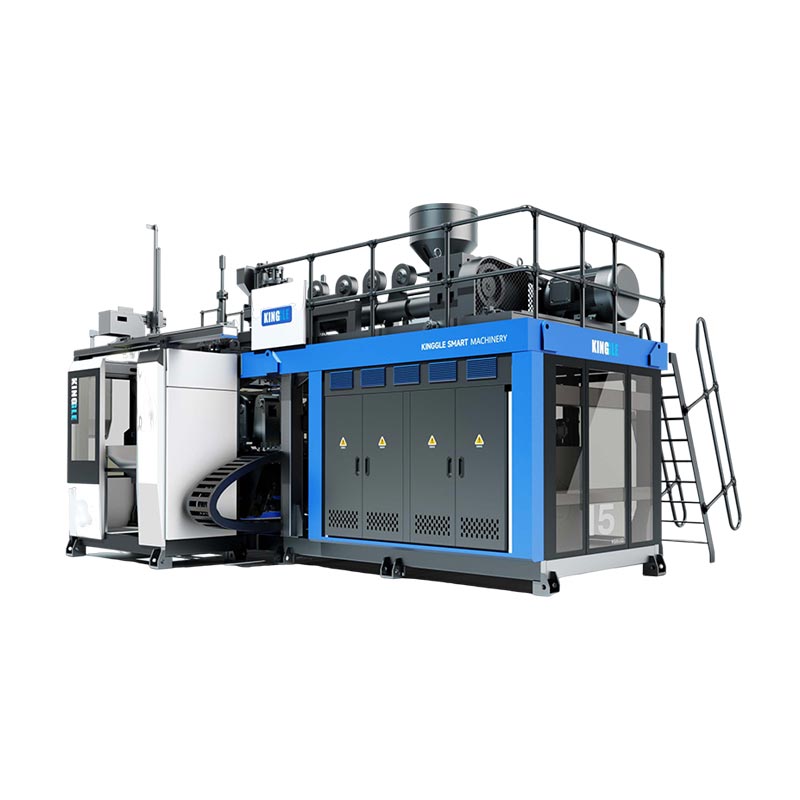
Dvě hlavy, dva předlisky a dvě dutiny často patří do stejného výrobního konceptu – ale nejde o zaměnitelné pojmy. Správné uspořádání začíná lahví, výstupním stoupáním, prostorem formy a hrubou potřebou taveniny, nikoli cílovým počtem hlav.
Kupující, který požaduje „stroj na vyfukování lahví se čtyřmi dutinami“, může obdržet čtyřvýstupní vytlačovací hlavu, čtyřdutinovou formu a jednu nebo dvě formovací stanice. Jiný kupující požadující „vyfukovací stroj s dvojitou hlavou“ může odkazovat pouze na dva předlisky. Pokud není v nabídce uveden každý prvek, mohou obě strany diskutovat o stejném počtu a představovat si různé vybavení.
Tato příručka odděluje tyto termíny, používá aktuální specifikace Kinggle 2L, 5L a 15L k zobrazení rozměrových limitů za výběrem hlavy a poskytuje metodu hmotnostního vyvážení pro porovnání jedno-, dvou-, tří- a čtyřhlavých konceptů bez vymýšlení výrobního výkonu.
Nejprve pojmenujte čtyři různé počty
Slovohlavase na trhu používá volně. Vytlačovací vyfukovací vytlačovací hlava rozvádí taveninu a tvoří trubkový předlisek. Zápustková hlava s více předlisky má několik výstupů. Forma se pak uzavře kolem těchto předlisku a každá dutina formy tvoří součást. Stanice je kompletní pozice formy a svěrky, která je přijímá. Vrstva je vrstva materiálu vytvořená systémem vytlačování a vytlačovací hlavy.
| Počítat | Fyzický význam | Příklad dotazu kupujícího | Nepředpokládejte |
|---|---|---|---|
| Vývody trysek | Otvory, ze kterých vycházejí baňky na jedné formovací akci | Je návrh jednohlavý, dvojitý, trojitý nebo čtyřhlavý? | Že výstupní počet zaručuje stejný počet přijatých lahví |
| Parisons | Trubkové délky taveniny zachycené formou | Jak bude vyvážená váha a načasování mezi předlisky? | Že stejně rozmístěné výstupy vždy poskytují stejné předlisky |
| Plísňové dutiny | Tvary součástí vytvořené v jedné formě se uzavírají | Vyrábí forma jeden, dva nebo čtyři díly na akci? | Tento počet dutin popisuje počet formovacích stanic |
| Stanice | Dokončete pozice formy a svěrky používané strojem | Je stroj jednomístný nebo dvojitý? | Že druhá stanice je druhá hlava |
| Vrstvy | Vrstvy materiálu napříč konstrukcí stěny | Je součást jednovrstvá nebo vícevrstvá? | Tato „dvojitá vrstva“ znamená dvojitou hlavu nebo dvojitou dutinu |
Nezávislá literatura o vybavení činí stejný rozdíl. TheR&B kontinuální extruzní kyvadlový datový listuvádí konfigurace svorek s jednou nebo dvěma stanicemi odděleně od konfigurací závitořezné hlavy s více výstupy. Tato separace je užitečná v jakékoli RFQ: specifikujte stanice, výstupy matric, dutiny forem a vrstvy na různých linkách.
Co se změní, když závitová hlava získá odbytiště?
Vyfukovací stroj s více hlavami, s více matricemi nebo s více předlisky vytváří několik předlisku paralelně. Pokud jsou forma a proces navrženy tak, aby zachytily každý předlisek a vytvořily jednu láhev, počet dílů na lisovací událost se může zvýšit. Zisk je podmíněný. Každý výstup potřebuje prostor, tok taveniny, regulaci teploty a odpovídající polohu dutiny.
Toto schéma je koncepční, není to výkres nástroje Kinggle. Skutečné výstupní průměry, stoupání, průtokové kanály a uspořádání dutiny závisí na láhvi a stroji. „Dvě hlavy“, „tři hlavy“ a „čtyři hlavy“ jsou proto spíše počáteční popisy než úplné specifikace.
Více hlav rozděluje dostupnou šířku lišty
Jediný velký předlisek může využít více dostupné šířky formy stroje. Pokud tento prostor sdílí několik vývodů, musí šířka láhve, rozteč dutiny, poloha hrdla, kapsa pro blesk a připojení chlazení zapadnout vedle sebe. Forma také potřebuje dostatek oceli mezi dutinami a dostatek prostoru pro ořezávání a odebírání dílů.
Více hlav zvyšuje celkovou potřebnou taveninu na událost
Jestliže jeden hrubý předlisek váží 0,10 kg, čtyři ekvivalentní předlisky vyžadují 0,40 kg na lisování, než se vezme v úvahu jakýkoli rozdíl v jejich skutečné hmotnosti. Příklad vysvětluje pouze aritmetiku; nejedná se o specifikaci lahve Kinggle. Zkrácení intervalu mezi událostmi dále zvyšuje hodinovou poptávku po tání.
Více hlav vytváří více pozic pro ovládání
Čtyři viditelné láhve po otevření formy nedokazují čtyři ekvivalentní procesy. Jeden výstup může být teplejší, jeden předlisek se může prohýbat jinak, dutina se může ochlazovat pomaleji nebo jedna pozice ořezu může zanechávat další záblesky. Vícedutinový výstup by proto měl být počítán a kontrolován podle polohy – nejen jako kombinovaný součet.
Původní srovnání: zveřejněné limity hlavy Kinggle podle platformy stroje
Aktuální stránky Kinggle o kontinuálním vyfukování vytlačováním popisují volitelné konfigurace dvou, tří a čtyř vytlačovacích hlav u několika modelů. Tabulky specifikací publikují přesné rozměry pro jednohlavé a dvouhlavé reference. Nezveřejňují trojité nebo čtyřhlavé rozteč pro tyto stránky, takže tato rozvržení vyžadují projektové inženýrství spíše než extrapolaci.
| Model Kinggle | Stanice | Maximální kapacita produktu | Maximální velikost formy (Š×V) | Kapacita tavení HDPE | Maximální průměr závlačky s jednou hlavou | Zveřejněna dvouhlavová středová vzdálenost | Maximální průměr kolíku s dvojitou hlavou |
|---|---|---|---|---|---|---|---|
| KGB2L | Singl | 2 l | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Dvojnásobek | 2 l | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Singl | 5 l | 410 × 450 mm | 55 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Dvojnásobek | 5 l | 410 × 450 mm | 80 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB 15L | Singl | 15 l | 580 × 500 mm | 100 kg/h | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Dvojnásobek | 15 l | 580 × 550 mm | 120 kg/h | 220 mm | 240–280 mm | 150 mm |
2L stránky Kinggle také popisují použití od 50 ml do 2 l. Tento rozsah identifikuje rodinu produktů; to neznamená, že každý kontejner v řadě vyhovuje každému počtu kusů. Široká 2l láhev může vyžadovat jeden výstup, zatímco několik úzkých lahví by se vešlo do konceptu s více dutinami. Maximální objem sám o sobě nemůže rozhodnout o rozložení.


Co odhalují data Kinggle o výběru hlavy
1. Počet stanic a geometrie hlavy jsou nezávislé volby
V rámci 2L páru mají modely s jednou a dvěma stanicemi stejný limit 90 mm pro jednu hlavu, 130 mm středovou vzdálenost dvojité hlavy a 60 mm limit pro čep se dvěma hlavami. Páry 5L a 15L se v rámci svých platforem řídí stejným vzorem. Druhá stanice mění způsob střídání forem; nemění automaticky počet výstupů ani rozteč výstupů.
2. Uspořádání s dvojitou hlavou má k dispozici menší průměr na výstup
Každá platforma publikuje menší maximální průměr závitového kolíku pro dvouhlavou referenci než pro jednohlavou referenci: 60 versus 90 mm u 2L, 80 versus 150 mm u 5L a 150 versus 220 mm u 15L. To nepředpovídá průměr hotové láhve, ale ukazuje, proč „přidat další hlavu“ není pouze nastavením výstupu. Forma, baňka a geometrie láhve se mění společně.
3. Větší platformy zveřejňují širší odkazy na formy a rozteče vývodů
Maximální reference formy roste z 360 × 380 mm u 2L páru na 410 × 450 mm u 5L páru a až do šířky 580 mm u 15L páru. Zveřejněná středová vzdálenost dvouhlavic roste ze 130 mm na 150–180 mm a poté na 240–280 mm. Tyto údaje spojují výběr platformy s roztečí lahví, nikoli pouze nominálními litry.
4. Spárované modely se dvěma stanicemi publikují větší kapacitu tavení
Příklady dvou stanic publikují vyšší kapacitu tavení HDPE než jejich partneři s jednou stanicí: 55 versus 30 kg/h při 2L, 80 versus 55 kg/h při 5L a 120 versus 100 kg/h při 15L. Rozdíly nemají jediný poměr a nedokazují výstupní multiplikátor. Ukazují, proč vytlačovací systém patří do stejného výpočtu jako stanice a hlavy.
5. Tří- a čtyřhlavé nároky vyžadují výkres specifický pro produkt
Popisy produktů umožňují flexibilní konfigurace 2/3/4 s více závitořeznými hlavami, ale jejich tabulky neuvádějí univerzální troj- nebo čtyřhlavou středovou vzdálenost. Vymýšlení těchto rozměrů z řady s dvojitou hlavou by ignorovalo šířku láhve, ocel formy, rozteč, umístění hrdla a servisní přístup. Správným dalším dokumentem je navržené rozvržení hlavy a formy na základě výkresu dílu kupujícího.
Vyberte počet hlav z lahvičky – ne z požadovaného násobiče
Tovární nabídka se stává spolehlivější, když kupující poskytne dodavateli úplnou definici produktu. Začněte s nejširší a nejtěžší SKU určenou pro navrhovanou rodinu nástrojů. Poté zkontrolujte, zda menší produkty mohou sdílet stejný stroj, aniž by si vynutili nepraktický kompromis.
Šířka láhve a středová vzdálenost
Středová vzdálenost se měří mezi sousedními středovými osami výstupu. Musí se shodovat s uspořádáním dutiny dostatečně těsně, aby každý předlisek vstoupil do správné polohy formy. Šířka těla láhve je pouze jednou částí požadavku. Zakončení krku, rukojeť, záblesková kapsa, oddělovací oblast a stěna formy mezi dutinami také zabírají místo.
Částečná hmotnost a hrubá hmota předlisku
Hmotnost hotové láhve není hmota, kterou musí extrudér dodat pro každou akci. Hrubý předlisek zahrnuje materiál zachycený pro láhev plus horní a spodní záblesk a jakýkoli jiný oříznutý materiál. Vynásobte hrubou hmotnost jedné pozice všemi aktivními polohami a poté porovnejte celkovou hmotnost s vytlačovacím systémem při plánované četnosti událostí.
Chlazení a odstranění
Více dutin může vytvořit více tepla k odstranění při každém uzavření formy. Nestejné vodní cesty mohou způsobit, že jedna dutina bude pomalá. Po otevření formy musí buňka oddělit, oříznout, otestovat a přepravit každou část bez kolizí nebo nadměrného hromadění. Formovací stroj může dokončit svůj pohyb, zatímco následné zařízení je již úzkým hrdlem výroby.
strategie SKU
Forma s vysokou dutinou může vyhovovat stabilní úzké rodině lahví. Může být méně atraktivní, když jsou objednávky krátké, návrhy se často mění nebo velká část SKU nemůže používat stejnou rozteč. Porovnejte roční poptávku po dobré části a dobu přechodu podle SKU. Nerozměřujte každou formu kolem jednoho sezónního vrcholu, pokud zbytek továrny nemůže tuto kapacitu využít.
Vypočítejte realistický výstup s událostmi, díly a hmotnostní bilancí
Katalogový cyklus sušení a počet hlav nestačí k předpovědi prodejných lahví. Použijte dva propojené výpočty: jeden pro akceptované díly a jeden pro hrubou potřebu taveniny.
Dobré díly za hodinu = stabilní tvarování za hodinu × díly vytvořené za hodinu × přijatý podíl
Hrubá potřeba taveniny (kg/h) = stabilní formování za hodinu × celková hrubá hmotnost předlisku na událost (kg)
Přijatý zlomek musí pocházet z definice kvality kupujícího a odsouhlaseného zkušebního nebo poctivého plánovacího předpokladu. Celková hrubá hmotnost předlisku je součet všech předlisek použitých v jedné události. Pokud čtyři výstupy nedodávají stejnou hmotu, zaznamenejte tyto čtyři polohy samostatně, než je přidáte.
Transparentní hypotetický příklad
Předpokládejme, že navrhované uspořádání se čtyřmi výstupy tvoří čtyři láhve na akci. Během stabilního pokusu – nikoli suchého cyklu – buňka dokončí 300 lisovacích operací za hodinu. Pokud je dohodnutý přijatý zlomek 0,97, vypočítaný dobrý výkon je 300 × 4 × 0,97 = 1 164 lahví za hodinu. Pokud je celková hrubá hmotnost předlisku na událost 0,44 kg, je hrubá potřeba taveniny 300 × 0,44 = 132 kg/h.
Tato čísla jsou pouze příkladem výuky a nejsou výsledkem modelu Kinggle. Ukazují, proč není stroj se čtyřmi hlavami automaticky vhodný: navrhovaný extrudér by potřeboval ověřenou kapacitu pro materiál a podmínky, zatímco chlazení a všechny následné kroky by musely udržet rychlost a kvalitu událostí. Před rozhodnutím o nákupu nahraďte naměřená data projektu.
Kinggle'sprůběžné vedení vyfukovacího strojevysvětluje, jak se kombinují počet stanic, dutin hlavy a doba cyklu. Při plánování zařízení také ověřte elektrické podmínky, podmínky stlačeného vzduchu a chlazení pomocí zařízenínávod k použití vyfukovacího stroje.
Tovární uvedení do provozu: kvalifikujte každý výstup a dutinu jako pozici
Kombinovaný průměr může skrýt slabou pozici. Pokud tři lahve projdou kontrolou hmotnosti a jedna je lehká, jejich průměr může vypadat přijatelně, i když je jedna dutina nestabilní. Během přejímky z výroby a uvedení do provozu označte každý výstup matrice a polohu dutiny a zachovejte tuto identitu oříznutím a kontrolou.
Stanovte základní linii pozice po pozici
- Identifikujte stroj, závitořeznou hlavu, formu, šarži pryskyřice, recepturu a podmínky použití.
- Sbírejte díly postupně z každé pozice výstupu/dutiny.
- Zaznamenávejte hrubou hmotu předlisku, pokud to dohodnutá bezpečná zkušební metoda umožňuje.
- Změřte konečnou hmotnost a stejné kritické umístění stěny pro každou pozici.
- Zkontrolujte uštípnutí, povrch hrdla, záblesk, rozměry, vzhled a netěsnost.
- Zaznamenávejte interval událostí, odmítnutí, alarmy, ruční zásahy a následné zastávky.
- Opakujte po obnovení stabilních podmínek po jakékoli schválené úpravě.
Měňte vždy jeden řízený faktor
If one parison differs, first decide whether the pattern follows the die outlet, cavity, cooling circuit or downstream position. A coordinated record is more useful than adjusting several HMI values at once. Kinggle'sNastavení HMI a průvodce alarmydoporučuje zaznamenat důkazy před změnou receptury.
Zkontrolujte rozložení stěn, nejen celkovou hmotnost
Two bottles can weigh the same and still distribute material differently. Compare defined shoulder, body, handle, base and pinch-off locations where relevant to the part. Pokud projekt používá naprogramované ovládání stěny,průvodce programováním parisonuposkytuje strukturovanou metodu pro připojení bodů programu k měřeným oblastem.
Proměňte přijatou zkušební verzi na referenci údržby
Uchovávejte schválené údaje o poloze, teplotních podmínkách, stavu čištění, vodních podmínkách a identitě nářadí. Když se jedna pozice později posune, údržba ji může porovnat s původní základní linií. Thekontrolní seznam preventivní údržbymohou tato pozorování přenést do běžných kontrol.
Běžné kombinace – a to, co každý popis nechává otevřené
| Krátký popis | Co to asi znamená | Co musí RFQ ještě potvrdit |
|---|---|---|
| Dvouhlavý, dvoudutinový stroj | Dva předlisky zásobují dvě dutiny formy na jednu formovací akci | Počet stanic, rozteč výstupu, velikost formy, hmotnost dílu, kapacita vytlačování a rozsah po proudu |
| Čtyřhlavý stroj na vyfukování lahví | Čtyři výstupy matrice tvoří čtyři předlisky paralelně | Zda má forma čtyři odpovídající dutiny, přesné stoupání a zda všechny SKU pasují |
| Dvoupolohový, dvouhlavý stroj | Dvě formovací stanice se střídají kolem dvouvýstupového lisovacího systému | Počet sad forem, sled událostí, potřeba taveniny, způsob odstraňování a garantované zkušební podmínky |
| Čtyřdutinový vyfukovací stroj | Jeden uzávěr formy může tvořit čtyři díly | Uspořádání výstupu matrice, počet stanic, vyvážení dutin, chlazení a přijatý výkon |
| Dvouvrstvý, dvouhlavý stroj | Vícevrstvý systém může napájet dva výstupy | Počet extruderů, struktura materiálu, poměry vrstev, cesta šrotu, výstupy, dutiny a stanice |
„Stroj na výrobu plastových lahví“, „stroj na vyfukování lahví z HDPE“, „stroj na vytlačování lahví“, „vyfukovací stroj s více lisovacími hlavami“ a „vyfukovací stroj na vytlačování více předlisku“ – to vše se může objevit při vyhledávání souvisejícího vybavení. Technicky úplná specifikace by měla zůstat srozumitelná, i když se tyto marketingové názvy změní.
Kontrolní seznam RFQ pro projekt vyfukování s více hlavami
Odešlete každému dodavateli stejný produkt a tovární vstupy. Požádejte každou cenovou nabídku, aby odpověděla ve stejném pořadí, s odkazy na katalog oddělenými od záruk projektu.
| Skupina RFQ | Informace k poskytnutí | Požadovaná odpověď dodavatele |
|---|---|---|
| Produkt | 2D/3D výkres nebo vzorky, kapacita, maximální rozměry, krk, rukojeť, dělicí čára a geometrie oříznutí | Kompatibilní platforma stroje, orientace, uspořádání dutin a jakékoli konstrukční problémy |
| Materiál | Přesná třída pryskyřice, barva/aditiva, přebroušení nebo plán PCR a údaje o dodavateli | Navrhovaný rozsah šroubu/extruze, předpoklady zpracování a požadavek na zkušební materiál |
| Hmotnost a kvalita | Dokončená hmotnost, odhadovaná hrubá předlisek/záblesk, kritické stěny, rozměry a funkční testy | Zkušební metoda, vzorkování podle pozice a definice akceptace |
| Výstup | Požadované dobré díly za hodinu, objem směny/rok, mix SKU a frekvence výměny | Události za hodinu, díly na událost, předpokládaný přijatý podíl a výpočet hrubé taveniny |
| Nástroje | Stávající formy nebo preferovaný koncept dutiny | Počet výtoků, středová vzdálenost, rozsah kolíků, velikost formy, rozteč dutin, sady forem a design chlazení |
| Stroj | Preferovaná úroveň automatizace a tovární omezení | Počet stanic, svorka, extrudér, ovládací prvky, vyjímání a zahrnuté možnosti |
| Továrna | Norma výkonu, podmínky vzduch/voda, limity okolního prostředí, podlaha, výška a trasa zdvihu | Technický list projektu, celkové uspořádání, požadavky na základ/zatížení a provozní propustnost |
| Po proudu | Ořezávání, testování těsnosti, doprava, etiketování, balení a plán manipulace se šrotem | Kapacita a hranice rozhraní pro každý zahrnutý stupeň a stupeň dodaný kupujícím |
Nepřijímejte výstupní vedení bez zkušebních podmínek
Užitečný přejímací dokument uvádí výkres láhve, jakost materiálu, hotovou a hrubou hmotnost, aktivní výstupy a dutiny, podmínky chlazení formy, okno stabilního chodu, testy kvality, plán odběru vzorků a zahrnutá následná zařízení. Zaznamenává přijaté díly podle pozice. Bez těchto podmínek může „ks/h“ popisovat pohyb stroje, tvarované díly před kontrolou nebo dobře zabalené lahve – tři různé výsledky.
Před zmrazením objednávky požádejte o rozvržení
Konečný výkres by měl ukazovat středové osy vytlačovacího otvoru proti dutinám formy, ohraničení formy a desky, vyfukovací kolíky, metodu ořezávání nebo odstraňování ořezů, dráhu odběru a servisní vůle. V případě požadavku na trojitý nebo čtyřhlavý Kinggle je tento výkres tam, kde je potvrzena rozteč specifická pro projekt; nemělo by být odvozeno z publikované dvouhlavé tabulky.
Často kladené otázky
Co je to vícehlavý vyfukovací stroj?
Vícehlavý vyfukovací stroj používá uspořádání vytlačovací hlavy s několika výstupy pro vytvoření několika předlisku při jedné lisovací akci. Počet výstupů, středová vzdálenost a velikost matrice musí odpovídat uspořádání láhve a dutiny formy.
Je dvouhlavý stroj stejný jako dvoudutinový stroj?
č. Dvojitá hlava popisuje dva výstupy matrice nebo předlisky; dvě dutiny popisují dva tvary součástí ve formě. Obvykle jsou navrženy jako přizpůsobené dvoudílné rozvržení, ale v nabídce by měly být uvedeny oba samostatně.
Vyrobí čtyřhlavý vyfukovací stroj čtyřikrát více lahví?
Ne automaticky. Může tvořit více dílů na jednu formovací událost, ale skutečný dobrý výstup závisí na stabilní četnosti událostí, celkové hrubé potřebě taveniny, vyvážení výstupu a dutin, chlazení, ořezávání, testování a přijaté kvalitě.
Jak se volí středová vzdálenost závitořezné hlavy?
Středová vzdálenost se vybírá z navrženého rozteče dutiny a rozložení produktu. Šířka láhve, poloha hrdla, zábleskové kapsy, formovací ocel, chlazení, vyfukovací kolíky, ořezávací a vyjímací prostor – to vše ovlivňuje konečný rozměr.
Může jeden stroj přepínat mezi výrobou s jednou a více hlavami?
Na vhodně navržené platformě může být možné jiné uspořádání závitořezné hlavy nebo nástroje, ale nemělo by se předpokládat. Ověřte si u dodavatele mechanické uložení, rozsah vytlačování, ovládací prvky, přestavovací práce, kompatibilitu formy a požadavky na uvedení do provozu.
Co omezuje počet dutin při vytlačování vyfukováním?
Limity zahrnují rozměry produktu, dostupný prostor pro formu a desku, výstupní rozteč, geometrii matrice a předlisku, požadavky na svorky, kapacitu vytlačování, rovnováhu chlazení, odebírání dílů a výstupní kapacitu.
Jaká data bych měl odeslat pro cenovou nabídku stroje s více dutinami?
Pošlete výkres dílu nebo vzorky, jakost materiálu, hotovou a hrubou hmotnost předlisku, kritické stěny a testy, požadovaný dobrý výstup, plán SKU, tovární nástroje, limity rozvržení a následné požadavky.