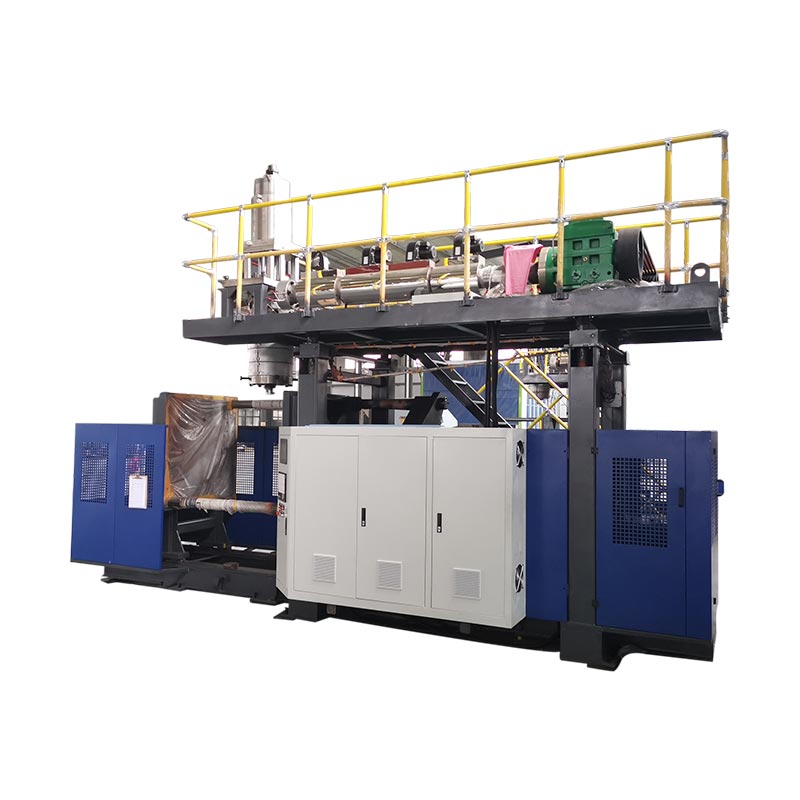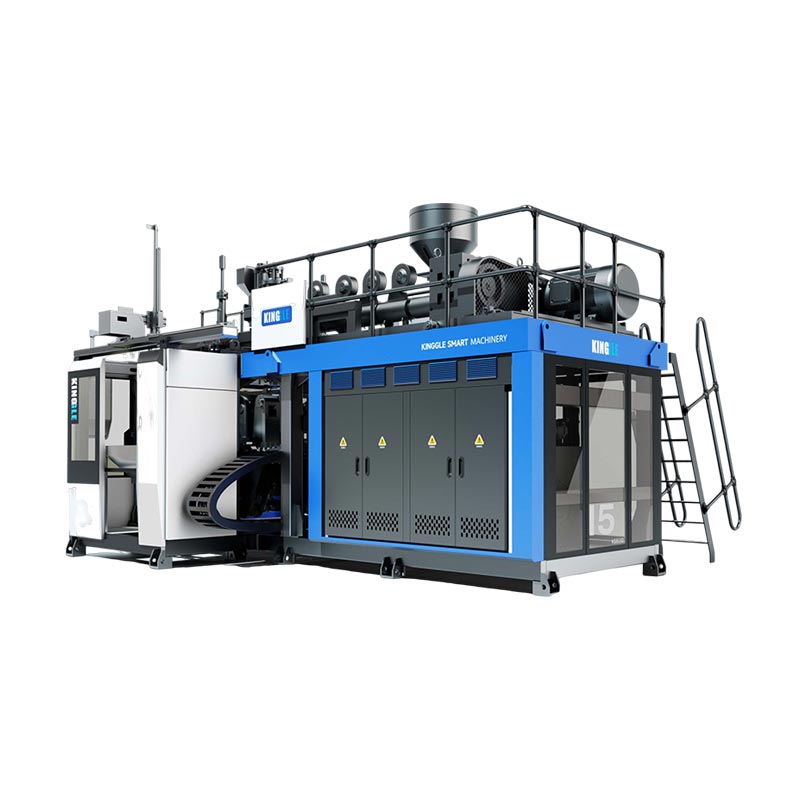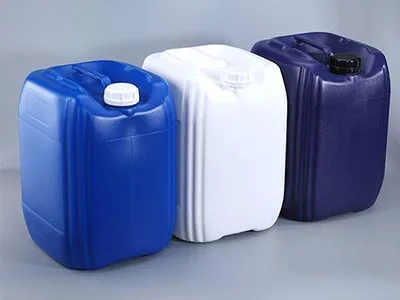
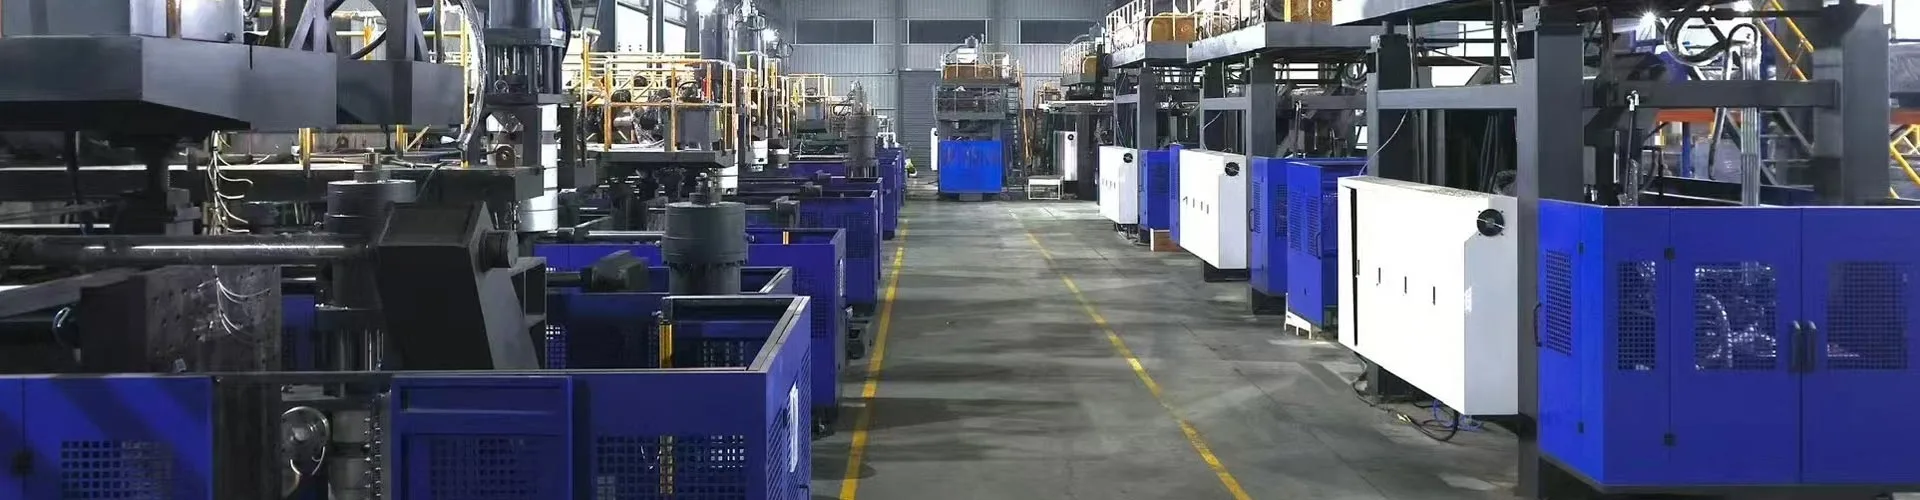
Vyberte si vícevrstvý vyfukovací stroj přizpůsobením funkce každé vrstvy specifikaci nádoby. Zkontrolujte, zda uvedený vytlačovací systém dokáže udržet recepturu na požadovaném výkonu, a poté porovnejte náklady na přijatou nádobu. Ověřte konfiguraci se zamýšlenými materiály a formou; další vrstvy jsou odůvodněné pouze definovaným požadavkem na produkt nebo výrobu.
Užitečné rozhodnutí o nákupu následuje po čtyřech kontrolách:
- Před výběrem počtu vrstev napište specifikaci kontejneru.
- Mapujte každý tok materiálu na jeho vrstvu a ověřte jeho provozní rozsah.
- Zkontrolujte skutečné rozložení vrstev a výkon hotového kontejneru.
- Zahrňte výrobní ztráty do srovnání nákladů a zkušebního záznamu.
Začněte specifikací kontejneru, nikoli počtem vrstev
Požadavek na „stroj na třívrstvé lahve“ ponechává příliš mnoho rozhodnutí otevřených. Neidentifikuje obsah, geometrii nádoby, třídy pryskyřice, požadovaný výkon ani důvod rozdělení stěny do vrstev. Dodavatel může odpovědět na tento požadavek kategorií stroje, přičemž stále uvádí nesprávný materiálový systém.
Začněte s hotovou nádobou. Uveďte jeho výkres, úpravu krku, uspořádání rukojeti, jmenovitou kapacitu a konečnou hmotnost. Přidejte požadovaný vzhled, servisní podmínky a kontroly výkonu. Světle zbarvená lahvička na prací prostředek a obal citlivý na kyslík potřebují různé důkazy, i když se jejich objem a celková hmotnost shodují.
Proměňte požadavky na akceptační položky
Nahraďte volné termíny jako „dobrá bariéra“ nebo „vysoká pevnost“ definovaným testem a limitem přijatelnosti. Uveďte, zda láhev musí odolat určité sekvenci manipulace, zachovat si stanovený vzhled nebo splnit cíl ochrany produktu. Zkušební podmínka patří mimo limit, včetně obsahu nebo simulantu, pokud je to relevantní.
| Požadavek | Výběrová otázka | Důkaz k vyžádání |
|---|---|---|
| Konzistentní barva povrchu | Která vrstva nese barvu a jaká vstupní variace je povolena? | Vzorek schváleného vzhledu a zkušební vzorky v průběhu běhu |
| Recyklovaný materiál v jádru | S jakým zdrojem, jakostí a materiálovým podílem musí systém pracovat? | Specifikace materiálu, mapování posuvu a výsledky hotových dílů |
| Ochrana produktu | Jakou hmotu musí stěna udržet dovnitř nebo ven? | Bariérový cíl, testovací podmínky a validace na úrovni balíčku |
| Manipulace a stohování | Které umístění kontejnerů a zatížení řídí výkon? | Meze výkresu a dohodnuté mechanické zkoušky |
| Výrobní výstup | Kolik přijatých kontejnerů je potřeba v definovaném čase? | Hrubá poptávka po tavenině, přijaté počty, odmítnutí a stop log |
Udržujte povinné požadavky oddělené od preferencí. Pokud jednovrstvá struktura již splňuje specifikaci, použijte ji jako referenční možnost. Vícevrstvý návrh pak potřebuje jasný důvod: jiný povrch, definovaný materiál jádra, bariérová funkce nebo jiný požadavek, který reference nemůže ekonomicky splnit.
Uveďte také produktový mix. Linka obsluhující dlouhé opakované zakázky má jiné zatížení při přechodu než linka, která vyrábí krátké dávky v několika barvách. Zahrňte nejmenší a největší plánované produkty, spíše než testujte pouze nejjednodušší láhev. To dává diskusi o vybavení použitelnou hranici.
Před výběrem struktury dejte práci každé vrstvě
Koextruzní vyfukování kombinuje proudy materiálu do vrstveného předlisku předtím, než forma vytvoří dutou část. Otázkou výběru je, jak tyto vrstvy slouží kontejneru. Kinggle'spřehled vícevrstvého koextruzevysvětluje základní proces a běžné funkce vrstvy.
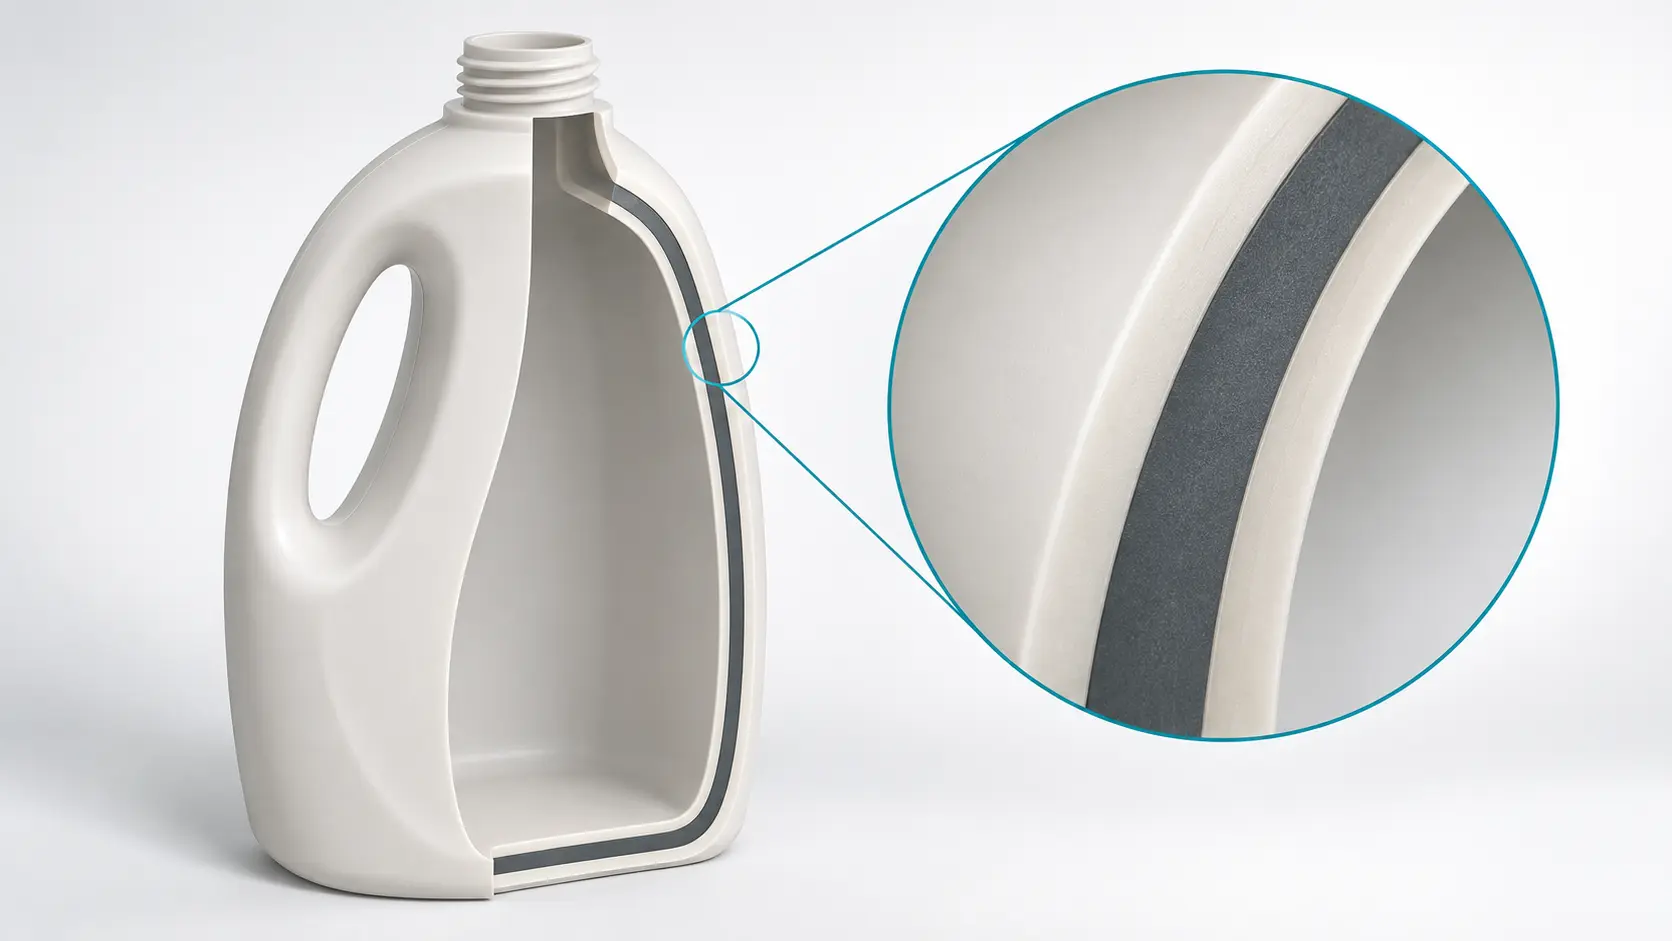
Stroj na vyfukování dvou vrstev může být relevantní, když vnitřní a vnější povrchy vyžadují různé složení. Třívrstvý vyfukovací stroj přidává mezi tyto povrchy samostatné jádro. Žádný popis sám o sobě nestanoví pevnost, chemickou kompatibilitu nebo bariérové vlastnosti. Tyto vlastnosti stále vyžadují zvolené materiály, geometrii a výsledky testů.
| Koncepce struktury | Důvod k hodnocení | Otázka, která zůstává |
|---|---|---|
| Jedna vrstva | Jedna formulace splňuje kompletní požadavky na produkt | Projde hotový kontejner při navrhované hmotnosti? |
| Dvě vrstvy | Oddělte vnitřní a vnější složení | Zůstávají povrchy a rozhraní přijatelné? |
| Tři vrstvy | Přiřaďte složení jádra nezávisle na obou slupkách | Může zamýšlený podíl jádra běžet s přijatelnými vzhledy a výkonem? |
| Bariérová konstrukce se spojovacími vrstvami | Kombinujte vybranou bariérovou pryskyřici s konstrukčními materiály | Jsou třídy pryskyřic, rozhraní a výkon balení ověřeny? |
Specifikujte materiály jako systém
U struktury kůže/jádra/pokožky identifikujte balení pryskyřice a přísady na každé pozici. Rozlišujte zakoupenou recyklovanou surovinu od užitkového materiálu vráceného přes drtič. Recept popsaný jednoduše jako „nový/starý/nový“ skrývá informace potřebné k posouzení konzistence a manipulace s materiálem.
Nepovažujte zakopané recyklované jádro za automatický důkaz vhodnosti pro obsah. Vyžádejte si dokumentaci k materiálu a posouzení specifického produktu požadované pro zamýšlené použití. Stejně tak recyklovaný obsah a recyklovatelnost jsou samostatné otázky. Jedna se týká toho, co vstupuje do kontejneru; druhý se týká toho, co se může stát s kompletním balíkem poté.
Bariérová vrstva mění materiálový systém
Kuraray identifikujeEVAL EVOH jako plynotěsný materiálpoužívané v balení a dalších aplikacích. Jehotechnická prezentacetaké znázorňuje spojovací vrstvy mezi polyolefinem a EVOH. Tyto lepicí pozice patří do kontroly struktury a vybavení, nikoli mimo počet vrstev.
Vyžádejte si kompletní kombinaci pryskyřic, včetně druhů lepidel, pokynů pro manipulaci a dohodnutých bariérových podmínek. Hodnota propustnosti materiálu není výsledkem trvanlivosti hotové láhve. Nádoba, uzávěr, obsah a podmínky použití vyžadují vlastní validaci. Přidání bariérové pryskyřice bez této specifikace ponechává rozhodnutí o nákupu nedokončené.
Zkontrolujte, zda uvedený stroj může spustit recept na vrstvu
Vícevrstvý vytlačovací vyfukovací stroj musí odpovídat jak nádobě, tak proudům materiálu přivádějícím jeho hlavu. Vyžádejte si plán zařízení, který pojmenuje každý extrudér, podavač, dráhu materiálu a polohu vrstvy. Výkres by měl také identifikovat výstupy, stanice a dutiny forem. Tyto počty popisují různé části systému.
Vícehlavý stroj vyrábí několik předlisek pro formování. Vícevrstvá vytlačovací hlava tvoří vrstvy ve stěně předlisku. Nabídka může kombinovat tyto vlastnosti, ale jedna nezakládá druhé. Podobně samotný počet vrstev neposkytuje spolehlivý počet extruderů. Přečtěte si aktuální mapování zdroje.
Dimenzování materiálových toků pomocí celých jednotek
Pro dimenzování vytlačování použijte hrubou poptávku předlisku. Samotná hotová hmota láhve vynechává materiál, který se stává ořezem. Definujte hrubou hmotnost na lisovanou nádobu a počet nádob vytvořených za hodinu. U uspořádání s více výstupy zahrňte všechny nádoby do této výrobní rychlosti.
Uvažujme hypotetickou láhev s konečnou hmotností 40 g a hrubým přídělem předlisku 55 g. Předpokládejme, že linka vytvoří 1 200 lahví za hodinu, než dojde k vyřazení kvality. Rozdíl 15 g je v tomto příkladu oříznutí, nikoli standardní přídavek na šrot. Tyto vstupy ilustrují metodu; nejsou to výsledky výroby Kinggle.
Potřeba materiálového toku = hrubá potřeba taveniny × přiřazený hmotnostní zlomek
| Pozice | Přidělený hmotnostní podíl | Požadovaný průtok |
|---|---|---|
| Vnější kůže | 20 % | 13,2 kg/h |
| Jádro | 60 % | 39,6 kg/h |
| Vnitřní kůže | 20 % | 13,2 kg/h |
| Celkový | 100 % | 66,0 kg/h |
Receptura 20/60/20 je předpokladem výpočtu, nikoli doporučeným poměrem recyklovaného obsahu. Pokud jeden tok materiálu dodává několik pozic, zkombinujte tyto polohy při výpočtu zatížení tohoto toku. Zkontrolujte také nejmenší plánovaný podíl láhve a vrstvy. Hodnota maximálního výkonu nezajišťuje stabilní provoz při nízké rychlosti posuvu.
Jako výchozí bod použijte možnosti produktů Kinggle
Kinggle'sKGB2L 2L jednopolohový strojuvádí jedno-, dvou- a třívrstvé možnosti. TheKGB5D 5L dvoupolohový strojuvádí stejné možnosti vrstvy na jiné platformě. Obě stránky samostatně popisují konfigurace s více závitořeznými hlavami, což zdůrazňuje, proč počet vrstev a počet výstupů potřebují samostatné položky v nabídce.

Publikované kapacitní třídy jsou užitečné pro zúžení platformy. Nenahrazují kontrolu konfigurace specifické pro pryskyřici. Zeptejte se, které konstrukce šroubů, systémy podávání a možnosti hlavy slouží k navrhovanému receptu. Nepovažujte základní plastifikační obrazec HDPE za kombinovanou kapacitu blíže nespecifikovaného vícevrstvého systému.
Pro cenovou nabídku koextruzního vyfukovacího stroje zaznamenejte dohodnutý rozsah průtoku pro každý tok materiálu, požadavky na přípravu, filtraci v případě potřeby, kontroly receptury a postup čištění. Upřesněte, které pomocné prostředky cena zahrnuje. Okruh materiálu, který funguje v demonstraci, může stále potřebovat vybavení mimo uvedené hranice stroje.
Ověřte vrstvy ve formované nádobě, nejen na obrazovce receptu
Řízení poměru vrstev začíná dodáním materiálu, ale přejímka patří až k hotovému kontejneru. Obrazovka zobrazující správná procenta neukazuje tloušťku vrstvy na okraji nebo rohu. Celková hmotnost dílu je také nedostatečná: popisuje celý kontejner, nikoli místo, kde každý materiál skončil.
Uchovávejte odděleně tři záznamy: recepturu hmoty, profil celkové tloušťky stěny a rozložení vrstev naměřené v součásti. I v ideálním řezu různé hustoty materiálu znamenají, že hmotnostní zlomek není automaticky zlomkem tloušťky. Místní tvarování a tok přidávají další důvod ke kontrole nádoby místo přeměny procenta receptury na záruku stěny.
Sestavte vzorový plán založený na umístění
Vyberte místa měření ze skutečného výkresu. Zahrňte oblasti, kde geometrie nebo použití vytváří tenkou část následnou, a poté přidejte dostatek umístění těla, aby se zobrazil vzor rozložení. U každého vzorku identifikujte stanici, výstup, čas a revizi receptury. V opačném případě může smíšený zásobník lahví skrýt problém specifický pro polohu.
Použijte metodu krájení a měření vhodnou pro materiály. Běžná vizuální kontrola nemusí rozlišit podobné vrstvy pryskyřice. Když tenká funkční vrstva řídí výkon, dohodněte se, jak ji laboratoř identifikuje a jak bude testována příslušná vlastnost obalu. Samotná fotografie řezané zdi není úplným bariérovým výsledkem.
Diagnostikujte příznak před změnou receptury
Pokud vnější barva vypadá nekonzistentně, porovnejte nejprve schválenou šarži materiálu, složení barvy a naměřenou distribuci na kůži. Okamžité zvýšení množství barviva může maskovat jeden příznak při změně nákladů a podmínek procesu. Pro zjevnou separaci zkontrolujte párování materiálu, požadavky na lepidlo a záznam o zpracování před úpravou každého extrudéru najednou.
Pro místní tenkou oblast zkontrolujte umístění předlisku a celkové rozložení stěn spolu s měřením vrstvy. Kinggle'sprůvodce programováním parisonuvysvětluje, proč na načasování profilu, vyrovnání nástrojů a stabilitě vytlačování záleží. Uložte základní linii a změňte jednu řízenou proměnnou po druhé, aby další vzorek mohl vysvětlit účinek.
Přizpůsobte kontroly výkonu jejich rozsahu.ASTM D2463-23řeší odolnost proti nárazu vodou plněných vyfukovaných termoplastických nádob.ASTM D2659-16 (2023)řeší vlastnosti sloupce-crush. Žádný test sám o sobě nestanoví výkon bariéry nebo kompatibilitu se zamýšleným obsahem. Před zkouškou se dohodněte na příslušných metodách a limitech produktů.
Porovnejte cenu za přijatou nádobu, nikoli samotnou cenu pryskyřice
Nižší cena jádro-pryskyřice může podpořit vícevrstvou investici, ale finanční srovnání nakonec potřebuje stejný akceptovaný produkt. Porovnejte struktury až poté, co obě splňují specifikaci kontejneru. V opačném případě může zdánlivě levnější varianta jednoduše obsahovat méně materiálu potřebného k úspěšnému složení testu.
Nákupní náklady udržujte odděleně od vnitřního oběhu. Trim poslaný přes brusku a vrácený na linku stále potřebuje manipulaci, energii a kontrolu. Nejde však o další nákup stejného polymeru. Počítání hrubé vytlačované hmoty jako čerstvé zakoupené pryskyřice při každém průchodu může nadhodnotit náklady na materiál.
Použijte knihu dávek s jasným ohraničením
Zaznamenávejte spotřebované zakoupené vstupy, přijatý výstup, nevyužitý šrot, vyčištěný materiál a změny zásob za stejné období. Samostatně sledujte vnitřní výnosy. Účtujte ztráty materiálu tam, kde skutečně opouštějí tuto hranici, místo použití univerzálního procenta zmetkovitosti, které může započítat recyklovanou úpravu dvakrát.
Níže uvedený příklad používá hypotetické nákladové jednotky, nikoli tržní ceny nebo nabídku Kinggle. Obě varianty produkují 10 000 akceptovaných nádob o hmotnosti 40 g. Předpokládejme, že nedojde ke změně zásob. Jednovrstvá pryskyřice stojí 100 jednotek/kg. U vícevrstvé varianty je zakoupenou vstupní směsí 20 % vnějšího materiálu při 100, 60 % jádra při 75 a 20 % vnitřního materiálu při 100 jednotkách/kg.
= 85 nákladových jednotek/kg
| Vstup nebo výsledek | Jedna vrstva | Třívrstvý předpoklad |
|---|---|---|
| Přijímané kontejnery | 10 000 | 10 000 |
| Mše v přijatých nádobách | 400 kg | 400 kg |
| Spotřebovaný nakoupený vstup, včetně neuhrazených ztrát | 410 kg | 430 kg |
| Vážené nákupní vstupní náklady | 100 jednotek/kg | 85 jednotek/kg |
| Náklady na zakoupený materiál | 41 000 jednotek | 36 550 jednotek |
| Cena materiálu za přijatý kontejner | 4,10 jednotek | 3 655 jednotek |
Výpočet předpokládá, že uvedené náklady na směs se vztahují na veškerý spotřebovaný zakoupený vstup. Záměrně dává vícevrstvé variantě více nenahraditelných ztrát. I tak je jeho materiálová výhoda 4 450 jednotek na zakázku. Tato částka je dostupný příspěvek na dodatečné provozní náklady a náklady na vlastnictví, než výhoda zmizí.
Pokud vícevrstvá varianta přidá 2 000 jednotek pro objednávku, její kombinované náklady v tomto omezeném srovnání budou 38 550 jednotek nebo 3 855 na přijatý kontejner. Skutečné nabídky potřebují úplnější hranice: práce, služby, údržba a náklady na vlastnictví zvláštního vybavení. Nahraďte každý předpokládaný vstup vlastní účetní knihou továrny.
Zkontrolujte výrobní plán za úsporou
Časté změny receptury nebo barvy mohou rozhodovat o ztrátách čištění a době nastavení. Porovnejte délky dávek a plánovanou sekvenci objednávek, nejen stabilní průběh. Úspora materiálu prokázaná na dlouhé zakázce nemusí pokrýt ztráty několika krátkých šarží. Vyzkoušejte změny, které továrna skutečně naplánuje.
Uchovat kalkulaci i při změně cen materiálu. Užitečný nákladový model umožňuje kupujícímu měnit základní cenu, přijatý výnos a velikost šarže, aniž by se měnily požadavky na produkt. Měl by odhalit, kde návrh přestane platit, spíše než vytvořit jediné atraktivní procento úspor.
Prověřte konfiguraci ve zkoušce stroje specifického pro daný materiál
Uspořádejte zkoušku kolem zamýšlené nádoby a materiálů. Snadná demonstrační pryskyřice může zjistit, že stroj běží, ale nedokáže odpovědět, zda uvedený systém obsahuje náročné složení jádra nebo tenkou funkční vrstvu. Identifikujte zakoupené sestavení, konfiguraci hlavy, pomocná zařízení a následné operace ve zkušebním plánu.
Před zpracováním materiálu odsouhlaste plán vzorků, metody měření, limity produktu a definici výstupu. Požadovaná doba trvání závisí na tom, co musí zkouška ukázat. Zahrňte stabilizaci, doplnění materiálu nebo relevantní restart, pokud jsou tyto události součástí otázky přijetí. Libovolná délka běhu nenahrazuje definovaný test.
- Přizpůsobte zkoušku schválenému výkresu nádoby, revizi formy a přesným třídám pryskyřice. Zaznamenejte šarže materiálu a podmínky přípravy.
- Potvrďte mapování mezi extruderem a vrstvou, recepturu hmoty a přiložené zařízení pro manipulaci s materiálem. Uložte počáteční nastavení ovládání.
- Stanovte dohodnutý stabilní stav. Zaznamenávejte skutečné hodnoty procesu, zásahy a jakoukoli změnu receptury během testu.
- Odebírejte sledovatelné vzorky podle stanice, výstupu a času. Ponechejte neúspěšné vzorky v záznamech kvality, spíše než předkládejte pouze ty nejlepší lahve.
- Změřte určená místa a proveďte dohodnuté funkční zkoušky. Připojte každý výsledek akceptace k jeho vzorku a metodě.
- Zaznamenejte přijatý výstup, neuhrazené ztráty a příslušné výsledky změny nebo restartu. Zmrazte konfiguraci a recept, který prošel.
Možnost samostatného procesu z jednoho atraktivního vzorku
Vzorek může projít, zatímco proces stále driftuje. Porovnejte vzorky v rámci dohodnutého pozorovacího okna a po zahrnutých událostech. Pokud šarže materiálu nebo náplň změní vzhled nebo rozložení vrstev, uschovejte důkazy a prozkoumejte příčinu. Samotné průměry mohou zakrýt poruchy na jednom výstupu nebo v jednom okamžiku.
Pro výstup použijte přijaté kontejnery dělené dohodnutým časem výroby. Uveďte, jak do výpočtu vstupují zastávky, odmítnutí a následné blokování. Pokud se cíl týká celé linie, zahrňte oříznutí a kontrolu do testované hranice. Počítadlo strojů a krabice hotových přijatých nádob měří různé výsledky.
Kinggle'sprůvodce přejímacími zkouškami v továrněvysvětluje, jak připojit výsledek ke stroji, produktu, metodě a limitu. Pro výběr více vrstev přidejte k tomuto záznamu plán toku materiálu, měření vrstev a revizi receptury. Zdokumentujte otevřené položky a důkazy potřebné k jejich uzavření.
Vyžádejte si konfiguraci, kterou lze reprodukovat v přijímající továrně: akceptované jakosti materiálu, cesty dodávek, identifikátory hlavy a nástrojů, soubory receptur, podmínky použití a výsledky vzorků by měly cestovat se strojem.
Zkouška specifická pro materiál zužuje nákupní riziko na podmínky, které strany skutečně zkontrolovaly. Neslibuje výkon u každé budoucí pryskyřice nebo produktu. Jakákoli změna v materiálovém systému nebo specifikaci kontejneru vyžaduje definovanou kontrolu, spíše než předpoklad, že stejný počet vrstev zaručuje stejný výsledek.
Pošlete Kinggle nákres kontejneru, obsah, třídy pryskyřice, zamýšlené funkce vrstvy a přijatý cíl výstupu. Přidejte směs produktů a požadované testy, aby návrh zařízení mohl řešit skutečnou úlohu.
Diskutujte o konfiguraci vícevrstvého stroje
Ningbo Kinggle Machinery Co., Ltd. ·sales@kinggle.com · +86-574-87103665
Často kladené otázky
Je vícevrstvý vyfukovací stroj vždy lepší než jednovrstvý?
Ne. Jednovrstvý stroj je rozumnou referencí, když jedna formulace splňuje specifikaci nádoby. Vícevrstvé vybavení je odůvodněno definovaným požadavkem na povrch, jádro nebo bariéru a proveditelným případem nákladů. Porovnejte akceptovaný výkon produktu a provozní náklady, spíše než zacházet s dalšími vrstvami jako se stupněm kvality.
Vyžaduje třívrstvá struktura tři různé materiály?
Ne. Třívrstvá struktura identifikuje tři polohy ve stěně, ne nutně tři různé rodiny polymerů. Dva obaly mohou používat stejnou formulaci, zatímco jádro používá jinou. Vyžádejte si skutečný plán materiálu a mapování podávání; tyto dokumenty stanoví, jak vybraná hlava a extrudery vytvářejí strukturu.
Je vícehlavový vyfukovací stroj stejný jako vícevrstvý stroj?
Ne. Více výstupů matrice vytváří několik předlisku pro formování. Vícevrstvé zařízení tvoří vrstvy materiálu ve stěně předlisku. Stroj může kombinovat obě funkce. Zaznamenejte počet vývodů, strukturu vrstev, stanice a dutiny odděleně, aby nabídka nezaměňovala uspořádání výroby s uspořádáním materiálu.
Lze stávající jednovrstvý stroj upgradovat na vícevrstvou výrobu?
Odpověď závisí na stávajícím vytlačovacím systému, dostupném prostoru, rozhraní hlavy, ovládacích prvcích, utilitách a požadované propustnosti. Před sestavením rozpočtu na konverzi získejte technickou kontrolu skutečného sestavení. Nepředpokládejte, že samotná výměna hlavy poskytuje další okruhy materiálu nebo provozní rozsah potřebný pro navrhovaný recept.
Jaké informace jsou potřebné pro cenovou nabídku vícevrstvého vyfukovacího stroje?
Poskytněte výkres nádoby a hotový stav, obsah, třídy pryskyřice, navrhované funkce vrstvy, akceptovaný cíl výstupu a směs produktů. Zahrňte hrubou hmotu předlisku, je-li známa, požadované testy, dostupné nástroje a následný rozsah. Pokud receptura vrstvy není stanovena, definujte nejprve požadavek na výkon, aby dodavatel mohl vyhodnotit vhodné konfigurace.