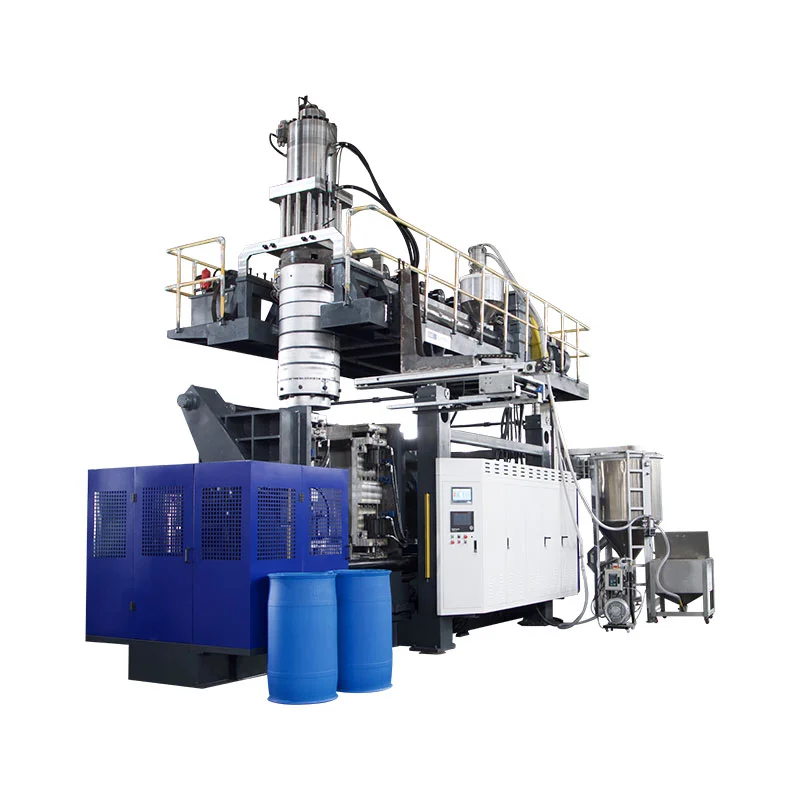
Druhá stanice mění způsob, jakým stroj využívá dobu vytlačování, chlazení a manipulace s formami. Nezdvojnásobuje automaticky prodejný výkon, nesnižuje energii na láhev ani nevyrábí větší produkt. Tři spárované velikosti strojů Kingle ukazují, kde se objevují skutečné rozdíly.
Skutečnývyfukovací stroj s jednou nebo dvěma stanicemisrovnání je tedy studie s kompletními buňkami, nikoli počet přeprav. Rozhodnutí musí propojit láhev, výrobní plán, hrubou poptávku po tavenině, sekvenci dvou stanic a požadavek na přijatý díl.
Co se mění mezi jednou a dvěma stanicemi?
V jednostanicovém kontinuálním vytlačovacím vyfukovacím stroji jedna pozice formy a svěrky zachycuje předlisek, formuje součást, ochlazuje ji a uvolňuje. Další formovací událost se musí vejít do sekvence této jedné stanice.
Vytlačovací vyfukovací stroj se dvěma stanicemi nebo dvěma stanicemi střídá dvě polohy formy kolem sdíleného vytlačovacího systému. Jedna stanice může být v kroku vyfukování, chlazení nebo odstraňování části, zatímco druhá se připravuje k zachycení dalšího předlisku. To je důvod, proč je dvoupolohové zařízení na některých trzích také popisováno jako oboustranný nebo kyvadlový vyfukovací stroj.
Tato zjednodušená sekvence vysvětluje příležitost, nikoli konečnou míru produkce. Pohyb stanice, tvorba baňky, uzavírání formy, foukání, odsávání, chlazení, vyhazování, ořezávání a přenos po proudu musí do sebe stále zapadat. Nezávislá literatura o kyvadlových strojích také uvádí jedno- a oboustranné konfigurace odděleně od jedno- a multi-předlisku lisovacích hlav, což potvrzuje, že se jedná o různé možnosti vybavení.
Nezaměňujte počet stanic, počet hlav, počet dutin a počet vrstev
Mnoho chyb v citacích začíná tím, že se používá slovo „double“, aniž by bylo řečeno, co je zdvojnásobeno. Dvoupolohový stroj není nutně dvouhlavý stroj, dvoudutinová forma nebo dvouvrstvá linka.
| Období | Co se počítá | Co to změní | Otázka pro dodavatele |
|---|---|---|---|
| Jednoduchá nebo dvojitá stanice | Polohy formy a svorky, které fungují v sekvenci | Sekvence stroje, požadavek na sadu forem, výstupní potenciál, půdorys a manipulace | Kolik kompletních formovacích stanic se na tomto stroji střídá? |
| Jednohlavá nebo vícehlavová matrice | Parisons extrudované na jedné lisovací akci | Kolik dutin formy lze plnit najednou a požadované stoupání výstupu | Kolik je zahrnuto prodejen a jaká je jejich středová vzdálenost? |
| Jednodutinová nebo vícedutinová forma | Díly vytvořené v jedné formě se uzavřou | Díly na událost formování, velikost formy, vyvážení chlazení a ořez | Kolik prodejných dílů by měla vyrobit jedna událost formy? |
| Jedno nebo vícevrstvé | Vrstvy materiálu ve stěně součásti | Extrudéry, architektura zápustkové hlavy, manipulace s materiálem a řízení procesu | Jaké materiály a struktura vrstev jsou zahrnuty v nabídce? |
TheR&B kontinuální extruzní kyvadlový datový list, například uvádí jedno- a multi-předlisek závitořezné hlavy odděleně od jedno- nebo dvoustanicových upínacích konfigurací. Multi-papírové nástroje jsou jedna výstupní páka; druhá formovací stanice je další. Nabídka může používat buď páku, nebo kombinovat obě, takže nabídka musí identifikovat každou zvlášť.
Terminologie se také mění podle regionů. Kupující mohou hledat advoumístný vyfukovací stroj, vyfukovací stroj se dvěma stanicemi, dvoupolohový stroj na vyfukování lahvínebooboustranný člunkový vyfukovač. Místo výběru pouze podle názvu potvrďte fyzickou sekvenci.
Původní srovnání: tři spárované velikosti strojů Kinggle
Následující analýza používá specifikace zveřejněné na šesti aktuálních produktových stránkách Kinggle. Každý pár má stejnou nominální maximální kapacitu kontejneru, díky čemuž je rozdíl mezi stanicemi lépe vidět. Čísla jsou katalogové odkazy, nejedná se o výrobní záruku pro každou láhev, pryskyřici, závitořeznou hlavu nebo volitelný balíček.
| Kapacita a model | Stanice | Zveřejněný výstupní štítek | Kapacita tavení HDPE | Rozměry stroje (D׊×V) | Jednoduchá obálka L׊* | Hmotnost | Upínací síla |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Singl | 600 ks/h cyklus sušení | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Dvojnásobek | 600 × 2 ks/h cyklus sušení | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Singl | 500 ks/h cyklus sušení | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Dvojnásobek | 500 × 2 ks/h cyklus sušení | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB 15L | Singl | 450 ks/h cyklus sušení | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Dvojnásobek | 450 × 2 ks/h cyklus sušení | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Co odhalují spárovaná data
1. Počet stanic nedefinuje maximální velikost dílu
V rámci každého páru Kinggle zůstávají jmenovitá kapacita nádoby a publikovaná upínací síla stejné: 2L a 40 kN, 5L a 65 kN nebo 15L a 165 kN. Druhá stanice mění výrobní sekvenci; nemění 5L platformu na 15L platformu.
Toto rozlišení je důležité při výběru stroje. Objem dílu, projektovaná plocha, rozměry formy a požadovaná svorka musí stále odpovídat platformě. Kinggle'sprůvodce výběrem vyfukovacího strojezačíná z kontejneru před výběrem počtu stanic.
2. Dvojice stanic zvyšují kapacitu taveniny, ale ne o jeden pevný poměr
Publikovaná kapacita tavení HDPE se zvyšuje z 30 na 55 kg/h u 2L páru, z 55 na 80 kg/h u 5L páru a ze 100 na 120 kg/h u 15L páru. Tyto nárůsty nejsou totožné a neměly by být převedeny na univerzální „násobitel dvou stanic“.
Toto je nejdůležitější lekce kapacity v datech. Dvě stanice mohou vytvořit více příležitostí pro formování, ale extrudér musí stále dodávat hrubou hmotu předlisku. Těžší láhev, více záblesků, více výstupů matrice nebo kratší interval událostí zvyšují potřebu taveniny. Když se vytlačování stane úzkým hrdlem, přidání dostupnosti stanice to nemůže vyřešit.
3. Hmotnost a instalační obálka se zvyšují různě podle velikosti
Přechod z jednoduchého na dvojitý model zvyšuje publikovanou hmotnost stroje z 2,5 na 4,5 tuny u 2L, 3,0 až 5,2 tuny u 5L a 7,5 až 12,5 tuny u 15L. Vypočítaná obálka stroje L×W se mění z přibližně 5,3 na 6,8 m², 6,8 až 7,0 m² a 9,9 až 13,9 m².
Podlahová plocha proto není bezpečně popsána jako „téměř stejná“ nebo „dvakrát větší“. Výsledek závisí na platformě. Ani výpočet obálky stroje není uspořádáním továrny: servisní přístup, zásobování materiálem, chladicí potrubí, ovládací skříně, vykládání dílů a manipulace s formami stále potřebují prostor. Použijte Kinggle'senergie, vzduch, voda a průvodce uspořádánímpřed zmrazením plánu lokality.
4. Štítek suchého cyklu je porovnávací signál, nikoli příslib dodávky
Suchý cyklus zaznamenává pohyb stroje bez prokazování výrobních podmínek hotového dílu. Skutečný výstup musí zahrnovat formování předlisku, dobu foukání a výfuku, chlazení, vyhazování, ořezávání, ztrátu kvality a plánované zastávky. Tlustému 15L kanystru a lehké 500ml lahvičce nelze přiřadit stejný výkon jen proto, že běží na stroji se stejným počtem stanic.
Vypočítejte výstup z lisovacích událostí a hmotnostní bilance
Začněte s produktem a postupujte zpětně. Nezačínejte vynásobením katalogového čísla počtem směn.
Krok 1: definujte požadovaný dobrý výstup
Převeďte potvrzenou poptávku na dobré díly za hodinu pomocí plánovaných výrobních hodin, plánovaných změn a vlastních předpokladů dostupnosti závodu. Udržujte scénáře poptávky oddělené – základní, sezónní vrchol a budoucí růst – tak, aby přebytečná kapacita byla spíše viditelná než skrytá v rámci jednoho optimistického cíle.
Krok 2: změřte jednu kompletní formovací událost
Pro navrhovanou formu zaznamenejte počet předlisku, vytvořených dílů, hrubou hmotu předlisku, hmotnost hotového dílu, trasu ošlehání/přebroušení, interval stabilní události a přijatý výsledek kvality. Lisování znamená, že jedna forma zachycuje předlisek a vyrábí sadu dílů.
Dobré díly/h = události lisování/h × díly na událost × přijatý zlomek
Hrubá potřeba taveniny (kg/h) = formování/h × hrubá hmotnost předlisku na událost (kg)
Přijatý zlomek musí pocházet z dohodnutého pokusu nebo poctivého rostlinného předpokladu. Hrubá hmota předlisku zahrnuje materiál, který vstupuje do lisování, nejen hotovou láhev. Pokud dojde k přebroušení blesku, jeho manipulace a opětovné zavedení stále ovlivní čáru.
Krok 3: otestujte úzká místa jako jeden řádek
Porovnejte hrubou potřebu taveniny s navrhovaným extruderem pod skutečným materiálem. Poté potvrďte chlazení formy, foukání vzduchem, vyjímání dílů, ořezávání, testování těsnosti, dopravu, balení a kapacitu brusky. Nejnižší udržitelný stupeň nastavuje výkon linky.
Pro širší logiku kontinuálního výstupu stroje viz Kinggle'sprůběžné vedení vyfukovacího stroje. Pokud se během rychlostních zkoušek změní hmotnost dílu nebo rozložení stěny, použijteprůvodce programováním parisonua ověřte stejné umístění stěny za každého stavu.
Která konfigurace vyhovuje výrobnímu plánu?
Jedna stanice je obvykle nejužším seznamem čističů, když…
- ověřená poptávka vyhovuje jedné formovací stanici s přijatelnou provozní rezervou;
- změny produktu jsou časté nebo výrobní série jsou krátké;
- jedna sada forem je preferována z důvodů rozpočtu, údržby nebo ověřování;
- metoda dílu, formy nebo odstranění činí střídavé rozložení méně praktické;
- prostor továrny, zvedací přístup nebo následná automatizace jsou omezené;
- projekt vstupuje na trh, kde ještě není prokázána poptávka.
Dvojitá stanice si zaslouží kompletní studii trati, když…
- stabilní opakovaná poptávka převyšuje realistický výkon jedné stanice;
- dvě přizpůsobené formovací stanice mohou provozovat opakovatelný proces;
- extrudér a vytlačovací hlava mohou dodávat požadovanou hrubou rychlost taveniny;
- chlazení ponechává užitečný čas pro střídavou práci formy;
- ořezávání, testování a manipulace s materiálem mohou přijmout zvýšený průtok;
- další rozsah forem, strojů a nástrojů má obhajitelný obchodní případ.
Žádný seznam nenahrazuje zkušební verzi produktu. Zabraňuje běžné chybě nákupu: zacházení s druhou stanicí jako se samostatným výstupním příslušenstvím. Je to systémové rozhodnutí, které mění nástroje, ovládací prvky, uvádění do provozu a tok dílů továrnou.
Utility a následné vybavení mohou vymazat výhodu stanice
Linka se dvěma stanicemi může posílat více tepla do systému chlazení forem a vytvářet formovací procesy blíže k sobě. Stlačený vzduch musí udržovat tlak a dodávat proud, když to potrubí vyžaduje, nejen při volnoběhu. Chladicí voda se musí dostat do obou okruhů formy se stabilními podmínkami. Elektrický rozvod, hydraulické chlazení a prostředí skříně musí odpovídat finální stavbě.
Nepočítejte služby závodu ze srovnávací tabulky. Některé aktuální webové specifikace Kinggle používají nekonzistentní typografii jednotek a průměrné hodnoty energie nepopisují identický test produktu. Pro objednanou konfiguraci si vyžádejte technický list projektu, elektrický výkres a výkres celkového uspořádání.
Po otevření formy zkontrolujte každý proces
- Může odebírací zařízení přijímat díly ze střídavých stanic?
- Dokáže oříznutí zvládnout skutečný blesk a geometrii krku/spodu?
- Může zkoušečka těsnosti kontrolovat každou dutinu při požadované rychlosti linky?
- Mohou dopravníky zabránit kolizi, hromadění a deformaci dílů?
- Zvládnou mlýnek a mixér blesk bez destabilizace podílu přemletí?
- Mohou operátoři bezpečně dosáhnout na obě stanice pro schválenou kontrolu a přestavbu?
Pokud rychlejší běh způsobuje nestabilní tloušťku stěny, blikání, deformaci chlazení nebo opakované alarmy, připojtezáznam o preventivní údržběs Kinggle'sHMI metoda odstraňování problémůpřed skrytím fyzického úzkého hrdla se změnami receptury.

Porovnejte celkové náklady na instalaci, nikoli samotnou cenu stroje
Kupující, který hledá cenu stroje na výrobu plastových lahví, může obdržet dvě nabídky, které nejsou ekvivalentní. Jeden může zahrnovat druhou sadu forem, vyjmutí a testování těsnosti; jiný může zobrazovat pouze základní formovací stroj. Nižší hlavní cena proto může popisovat méně kompletní výrobní buňku.
| Nákladová vrstva | Otázka o jedné stanici | Otázka dvou stanic |
|---|---|---|
| Strojová platforma | Který extrudér, svorka, ovládací prvky a standardní příslušenství jsou součástí dodávky? | Jaké další vozíky, svorky, ofukovací a ovládací zařízení jsou součástí dodávky? |
| Formy a hlava | Je součástí balení jedna kompletní forma a správný výstupní balíček? | Jsou zahrnuty dvě přizpůsobené stanice forem a je počet hlav a rozteč výstupu shodné s plánem nástroje? |
| Tovární služby | Jaká je potřeba energie, vzduchu, vody a podlahy/nakládání? | Mohou stávající služby podporovat rychlejší sekvenci událostí při současné poptávce továrny? |
| Downstream buňka | Které kroky odebírání, ořezávání, testování, dopravy a mletí jsou ruční nebo automatické? | Může každý následný stupeň přijímat díly ze střídavých stanic bez akumulace? |
| Změna a validace | Jak dlouho trvá jedna změna formy a receptury podle postupu kupujícího? | Jak jsou dvě stanice zarovnány, kvalifikovány a obnoveny po změně produktu? |
| Provozní riziko | Jaký výstup se ztratí, když se stanice s jednou formou zastaví? | Může být kterákoli stanice bezpečně izolována a co se stane se sdílenou sekvencí vytlačování? |
Užitečné ekonomické srovnání používá stejnou hranici projektu na obou stranách. Zahrnuje formovací stroj, formy, zápustku, pomocná zařízení, instalaci, uvedení do provozu, školení a tovární úpravy. Poté odhadněte práci, služby, plánovanou údržbu, ztrátu při přechodu na euro, ztrátu kvality a prostoje pomocí vlastních provozních předpokladů kupujícího.
Náklady na dobrý díl = celkové náklady za srovnávací období ÷ akceptované díly vyrobené ve stejném období
Čitatel a jmenovatel musí používat stejné časové okno a rozsah. Neumisťujte velké číslo se dvěma stanicemi nad výstup suchého cyklu s jednou stanicí ani neporovnávejte automatizovanou dvojitou linku se základním jednoduchým strojem, který vylučuje ořezávání a testování. Pokud poptávka nemůže využít přidaný výstup, zůstává nevyužitá kapacita nákladem. Pokud poptávka převyšuje kapacitu jedné stanice, náklady jsou také zmeškaná výroba a přesčasy.
Cena je stále platným nákupním omezením, ale patří po technické úpravě. Požádejte Kinggle, aby identifikoval každou součást a každou položku dodanou kupujícím, aby bylo možné porovnat nabídku řádek po řádku.
Lepší RFQ odděluje garantované podmínky od katalogových odkazů
Každému dodavateli zašlete stejný vstupní list. V opačném případě mohou dvě nabídky používat různé předpoklady a přesto se jevit jako srovnatelné.
| RFQ pole | Požadovaný vstup | Proč mění rozhodnutí stanice |
|---|---|---|
| Část | Výkres nebo vzorek, maximální rozměry, krk/koncová úprava, rukojeť, dělicí čára a požadavek na ořez | Definuje usazení formy, pohyb a následnou práci |
| Materiál | Přesná třída pryskyřice, barva, přísady, plán přebroušení/PCR a údaje dodavatele | Mění chování taveniny, hrubý výkon a chlazení |
| Mše a zeď | Hotová hmotnost, hrubý odhad předlisku/blesku, kritické umístění stěn a tolerance | Proměňuje cíle cyklu na poptávku po tavenině a důkazy kvality |
| Požadovat | Dobré díly za hodinu, směnu, rok a hlavní sezónu; SKU/plán přechodu | Ukazuje, zda lze druhou stanici udržet produktivně zatíženou |
| Nástroje | Počet stanic, výstupy matrice, dutiny, středová vzdálenost, sady forem a uspořádání chlazení | Zabraňuje „dvojité stanici“ skrýt jiný předpoklad hlavy nebo dutiny |
| Kvalitní | Hmotnostní, rozměrové, stěnové, netěsné, pádové, horní zatížení nebo jiné dohodnuté zkoušky | Definuje dobrý výkon namísto rychlosti pohybu |
| Továrna | Norma výkonu, podmínky vzduch/voda, limity podlahy a stropu, dráha zdvihu a zařízení po proudu | Testuje, zda lze nainstalovat a podporovat celou buňku se dvěma stanicemi |
Zaznamenejte tyto položky během přejímací zkoušky
- Stroj, forma, zápustková hlava, pryskyřice a identita receptury.
- Stabilní interval formování pro každou stanici – žádná nejrychlejší událost.
- Hrubá hmota předlisku, hmotnost hotového dílu a cesta blesku.
- Přijímané díly podle dutiny a stanice nad dohodnutým zkušebním oknem.
- Kritická stěna, rozměrové a funkční výsledky.
- Skutečné podmínky vzduchu, vody a elektřiny při demonstrované zátěži.
- Záznam alarmu, zastavení a manuálního zásahu během pokusu.
Tento záznam mění „jednotná versus dvojitá stanice“ v rozhodnutí založené na produktu kupujícího. Poskytuje také základ pro uvedení do provozu pro budoucí odstraňování problémů a preventivní údržbu.
Často kladené otázky
Co je rychlejší: jednomístný nebo dvoumístný vyfukovací stroj?
Stroj se dvěma stanicemi má vyšší výstupní potenciál, protože dvě formovací stanice se střídají kolem společného vytlačovacího systému. Skutečný dobrý výkon stále závisí na kapacitě taveniny, počtu předlisku, chlazení, odstraňování dílů, následném zařízení a přijaté kvalitě.
Dvoupolohový vyfukovací stroj zdvojnásobuje produkci?
Ne automaticky. Publikované údaje o suchém cyklu mohou ukazovat dvě střídající se stanice, ale prodejný výkon může být omezen hrubou potřebou taveniny, chlazením, ořezáváním, testováním, zastaveními nebo vyřazením. Ověřte stroj se skutečným produktem a materiálem.
Je dvoumístný stroj stejný jako dvouhlavý?
Ne. Počet stanic popisuje polohy formy a svěrky. Počet hlav popisuje, kolik předlisek je vytlačeno pro formování. Stroj může kombinovat dvě stanice s jedním nebo několika výstupy matrice.
Mohou obě stanice provozovat různé formy?
Nepředpokládejte, že mohou efektivně provozovat nesouvisející produkty. Stanice sdílejí podmínky vytlačování a procesu, takže hmotnost produktu, načasování předlisku, chlazení a následná práce musí být kompatibilní. Přesné uspořádání potvrďte během inženýrství.
Mám zvolit jednoduchou nebo dvojitou stanici pro 5L nádoby?
Objem kontejneru pouze identifikuje platformu. Vyberte si počet stanic z ověřené poptávky po dobrých dílech, hmotnosti produktu, délky běhu, plánu formy a závitořezné hlavy, dostupných sítí, uspořádání továrny a výstupní kapacity.
Jak by se měl vypočítat výkon vyfukovacího stroje?
Použijte události tvarování za hodinu vynásobené částmi na událost a přijatým zlomkem. Zkontrolujte výsledek s ohledem na hrubou potřebu taveniny, chlazení a každý následný krok. Nepoužívejte samotný suchý cyklus jako výrobní výstup.
Jaké informace jsou potřebné pro cenovou nabídku jedna versus dvě stanice?
Poskytněte výkres dílu, jakost materiálu, hotovou a hrubou hmotu předlisku, požadavky na stěny a kvalitu, cíl pro dobré díly, plán SKU, koncept formy a dutiny, nástroje, uspořádání a následné vybavení.