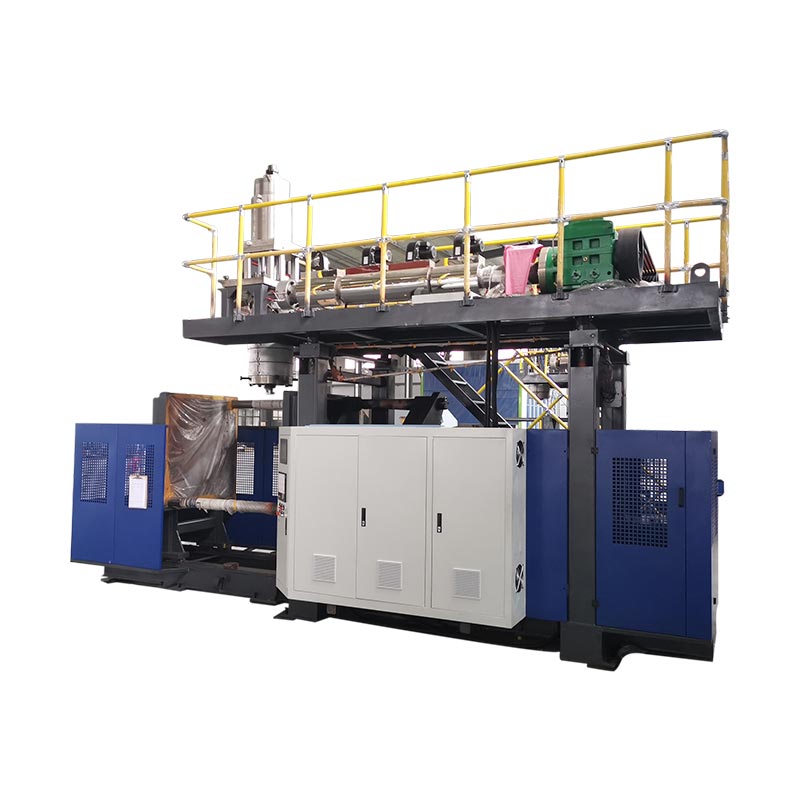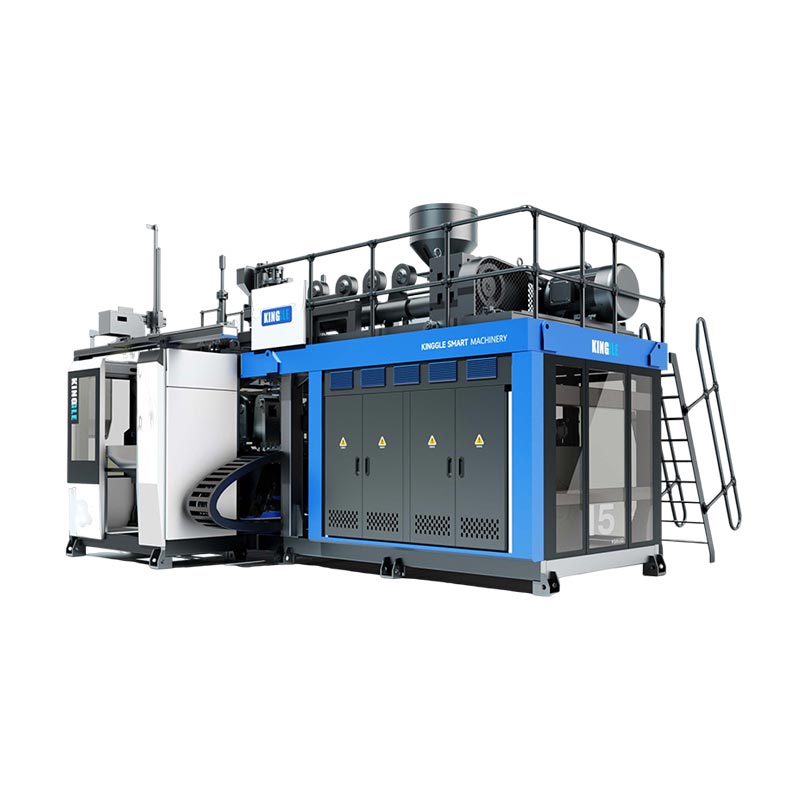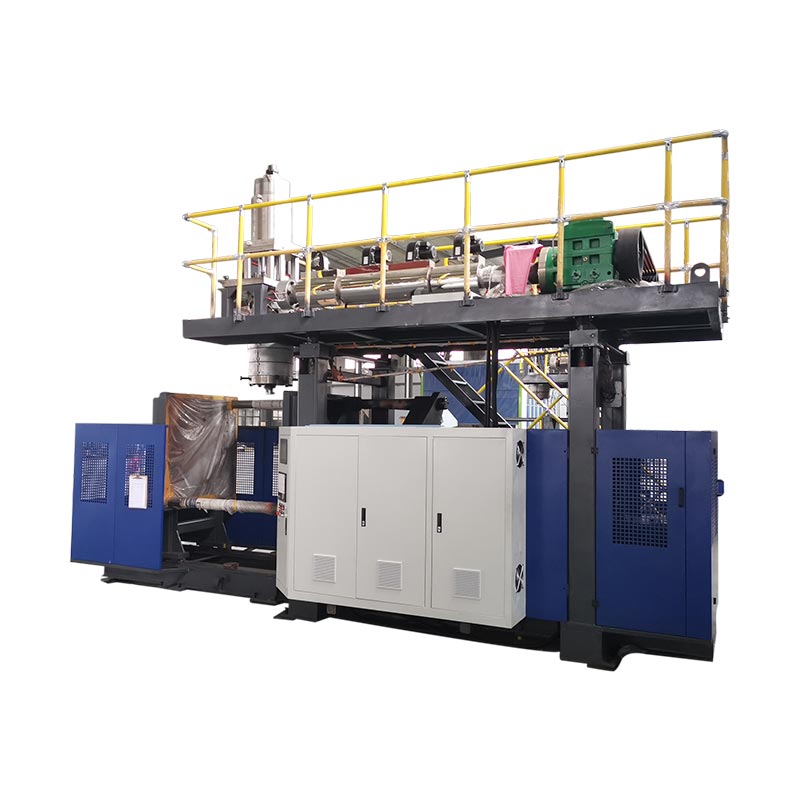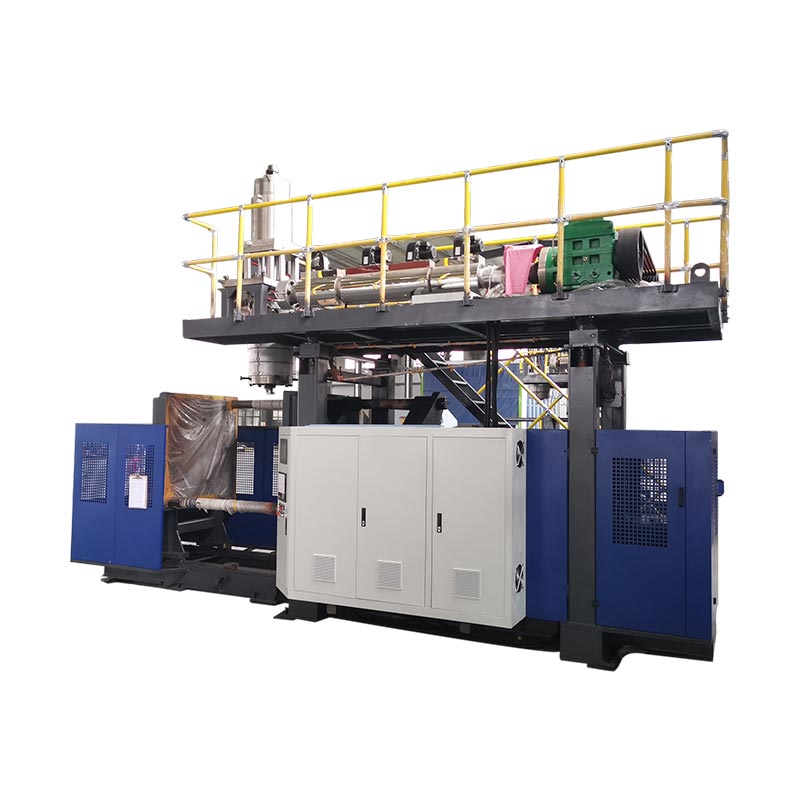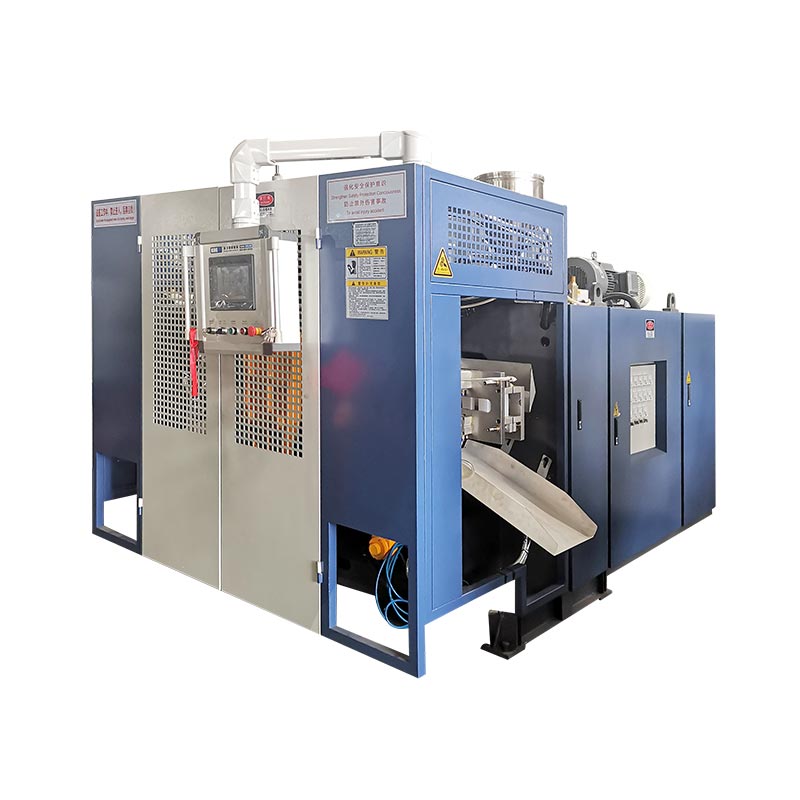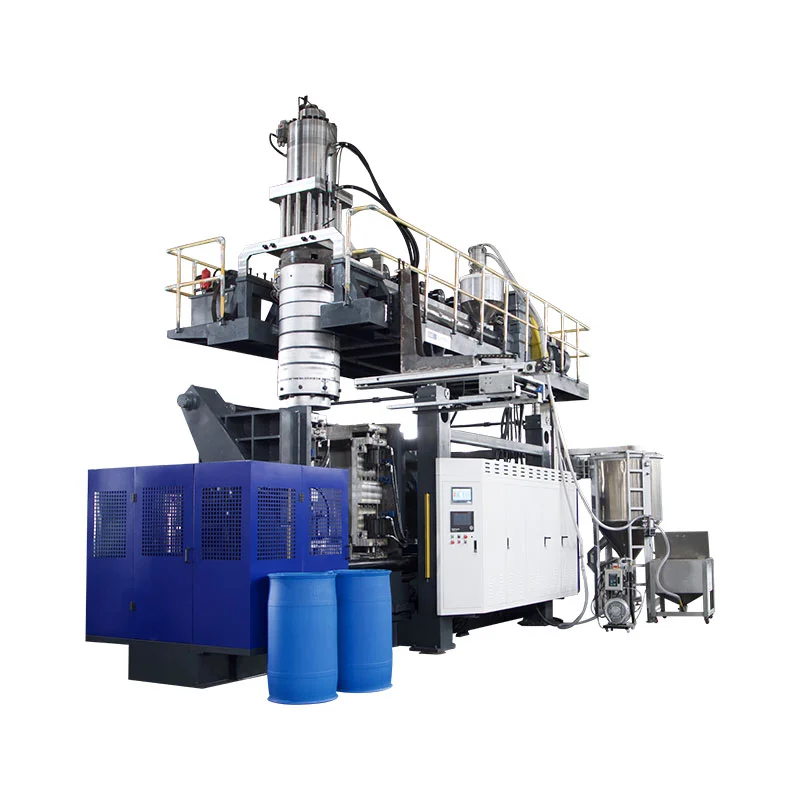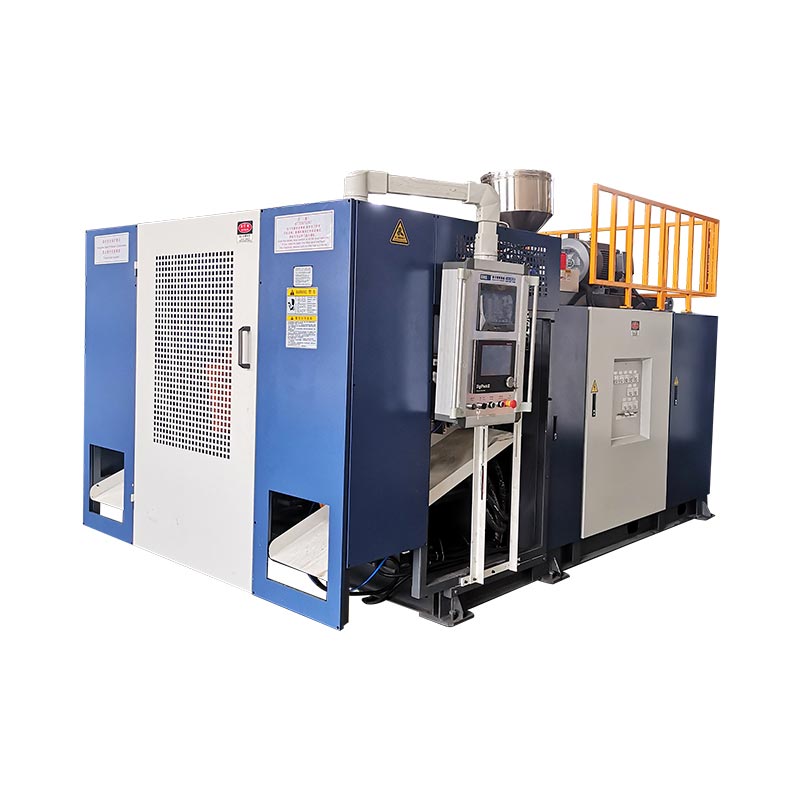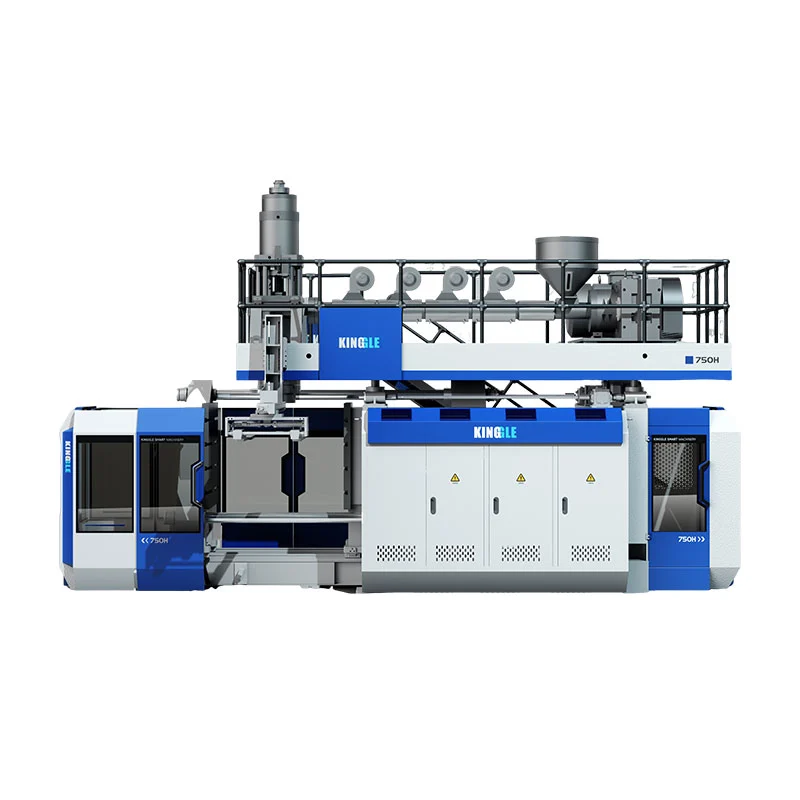
Hlavní části vyfukovacího stroje jsou podávací a vytlačovací systém, zápustková hlava, forma a upínač, vyfukovací systém, chladicí okruhy, pohony a ovládání a zařízení pro odebírání dílů. Jejich uspořádání závisí na procesu formování a konfiguraci stroje. U vytlačovacího vyfukování identifikujte každou součást podle její funkce a sestavy, než zvážíte výměnu.
Pro identifikaci součásti vyhledejte její sestavu, potvrďte její funkci a shromážděte příslušné technické informace. Fotografie nebo známé jméno jen zřídka určí, zda dva náhradní díly budou fungovat na stejném stroji.
Čtyři rozdíly zabraňují drahým záměnám
- Vytlačovací hlava tvoří plastovou trubku; foukací forma tvoří vnější stranu nádoby.
- Průchod taveniny tvaruje průvlak nebo trn. Foukací špendlík dodává vzduch a může vykonávat funkce související s krkem.
- Příkaz ovladače, poloha ovladače a odměřená stěna láhve jsou různé důkazy.
- Shoda názvu součásti je pouze začátkem identifikace náhradního dílu.
Před pojmenováním jeho částí určete typ stroje
Potvrďte proces z identifikační a technické dokumentace stroje. Extruzní vyfukování, vstřikovací vyfukování a vyfukování protahováním vytváří duté výrobky prostřednictvím různých uspořádání nástrojů. Seznam komponent, který kombinuje všechny tři, může poslat kupujícímu hledat hardware, který instalovaný stroj nepoužívá.
Při vytlačování vyfukováním nebo EBM dodává extrudér roztavený polymer do vytlačovací hlavy. Hlava tvoří dutou trubku zvanou předlisek, kterou forma zachytí a nafoukne. Kinggle'sprůvodce vyfukovacím strojemvysvětluje kategorie procesů a označuje extruzní vyfukování jako zaměření zařízení.
Vstřikovací vyfukovací stroj místo toho vytváří předlisek kolem jádrové tyče před jejím přenesením do vyfukovací fáze. PET systém natahování-foukání využívá předlisek a natahovací operaci. Tyto rozdíly jsou důležité při identifikaci nástrojů: sestava IBM jádro-tyč a PET napínací tyč by se neměly objevit na generickém seznamu náhradních dílů EBM.
Uchovávejte sestavy, díly a procesní materiál odděleně
Termín "díly pro tváření vyfukováním" může znamenat strojní součásti nebo plastové výrobky vyrobené tímto způsobem. Uveďte, který význam platí. Předlisek je zpracovávaný plast, není vyměnitelná část stroje. Dutina je znakem formy. Závitořezná hlava je sestava, která obsahuje několik součástí s vlastní identitou.
Při žádosti o pomoc použijte hierarchii sestavy: stroj, systém, sestava, pak jednotlivá součást. Například „vytlačovací hlava, sestava nástroje, trn“ je užitečnější než „čep hlavy“. Přidejte odkaz na výkres nebo originální číslo dílu, kdykoli je k dispozici. To poskytuje dodavateli výchozí bod, aniž by se spoléhal na místní přezdívku.
| Skupina komponent | Funkce | Užitečné identifikační doklady |
|---|---|---|
| Krmení a vytlačování | Dodávat, přepravovat, tavit a míchat pryskyřici | Výkres extrudéru, specifikace šroubu/válce, deska motoru |
| Zápustková hlava a nástroje předlisku | Rozprostřete taveninu a vytvořte trubici | Model hlavy, výkres nástroje, revize sestavy |
| Parison kontrola | Příkaz se změní na otvor nástroje | Verze regulátoru, akční člen a identifikace zpětné vazby |
| Forma a svorka | Zachyťte předlisek, podržte nástroj a definujte vnější tvar | ID formy, výkres rozhraní, odkaz na montáž svorky |
| Foukání a chlazení | Nafoukněte parison a odstraňte teplo | Výkres ofukovacím nástrojem, mapa okruhu vzduchu a chladicího okruhu |
| Řízení a ovládání | Funkce napájení, sekvence a monitoru | Schémata, štítky zařízení, verze softwaru a parametrů |
| Vyjmutí a dokončení | Odstraňte a tam, kde je součástí, produkt dokončete | Výkres chapadla/přípravku a schválená konfigurace vedení |
Přiveďte a roztavte pryskyřici: násypka, šroub, hlaveň a pohon
Dráha posuvu začíná před šroubem
Násypka dodává materiál do podávací sekce extrudéru. Projekt může také zahrnovat nakladače, mixéry, dávkovací zařízení nebo vracení drti. Zacházejte s nimi jako s identifikovatelným zařízením s oddělenými rozhraními. Přítomnost násypky nedokazuje, že součástí dodávky stroje je automatická doprava, sušení nebo míchání.
Když se výstup stane nepravidelným, zaznamenejte před obviňováním šroubu druh pryskyřice, šarži, směs a chování při podávání. Omezení nebo přerušení dodávky materiálu může ovlivnit to, co dosáhne hlavy. Tým údržby potřebuje pozorování spojená se skutečným chodem, ne pouze požadavek na větší extrudér.
Šroub, válec a teplotní systém plní různé úkoly
Rotující šnek dopravuje a zpracovává pryskyřici uvnitř hlavně. Topné zóny přidávají teplo pod kontrolou teploty, zatímco proces také vyvíjí teplo prostřednictvím mechanické práce. Teplotní senzory poskytují zpětnou vazbu v místě jejich instalace. Zobrazená teplota zóny sudu proto není přímým měřením každé části proudící taveniny.
Identitu ohřívače a senzoru udržujte odděleně. Nízkoteplotní alarm může zahrnovat napájecí obvod, topení, zpětnovazební zařízení, kabeláž nebo nastavení ovládání. Výměna topného tělesa bez potvrzení závady může ponechat původní problém nevyřešený. Použijte skutečné schéma zapojení a kvalifikovanou elektrickou diagnostiku spíše než univerzální limit odporu nebo teploty.
Pohon musí odpovídat více než jmenovitému výkonu
Motor, převodovka a spojka přenášejí pohyb na šroub. Jejich mechanické spoje a provozní požadavky patří k instalované sestavě. Motor se stejným jmenovitým výkonem není automaticky vhodnou náhradou a šroub se stejným jmenovitým průměrem může mít jinou geometrii nebo detaily připojení.
V případě dotazu na šroub nebo hlaveň poskytněte původní výkres, sériové číslo stroje a aplikaci materiálu. Pro dotaz ohledně pohonu přiložte kompletní štítky motoru a převodovky plus příslušnou montážní referenci. Zachovejte původní orientaci a informace o připojení na fotografiích pořízených z bezpečné pozice. Tyto záznamy pomáhají odlišit vadnou položku od větší sestavy kolem ní.
Vytvořte předlisek: zápustku, zápustku a kontrolu tloušťky stěny
Vytlačovací hlava přijímá taveninu z extrudéru a distribuuje ji směrem k výstupnímu nástroji. Zápustka a trn, někdy popisované jako zápustkový kolík nebo jádrový nástroj, definují prstencový průchod, který tvoří trubku. Terminologie se liší podle návrhu hlavy, takže pojmenovaná součást by se měla vždy připojit zpět k výkresu.
Vyfukovací forma provádí jinou práci. Uzavře se kolem horké baňky a vymezí vnější stranu nádoby, když vzduch expanduje plast proti dutině. Objednání "nové hlavy formy" bez určení, zda se problém týká vytlačovací hlavy, výstupního nástroje nebo vyfukovací formy, vytváří nejednoznačnost, které se dá předejít.
Průběžné a akumulátorové hlavy mají různé dráhy materiálu
Zařízení pro kontinuální vytlačování tvoří předlisek z pokračující dodávky taveniny. Akumulátorová hlava uchovává množství taveniny a během cyklu ji vypouští. Doplňkové funkce ukládání a vykládání mění hlavové složení a jeho ovládací prvky. Akumulátor taveniny se také liší od hydraulického akumulátoru, který uchovává energii v okruhu kapaliny.
Před porovnáním těsnění, nástrojů, ohřívačů nebo pohonů identifikujte architekturu hlavy. Samotné přizpůsobení průměru výstupu neznamená, že okolní sestava, pohyb nebo ovládací rozhraní jsou kompatibilní.
Ovladač je pouze jednou částí regulace tloušťky stěny
Řídicí systém předlisku spojuje naprogramovaný profil s pohybem nástroje prostřednictvím ovladače, ovladače a zpětnovazebního uspořádání. Moog'spřehled komponent pro vyfukovánípopisuje ovladače, akční členy a servokomponenty jako samostatné prvky svých řešení. Tyto rodiny součástí mají různé úlohy v rámci řídicího a pohybového systému.
Praktický důsledek je jednoduchý: náhradní obrazovku nebo ovladač nelze vybrat nezávisle na aktuátoru, zpětné vazbě a rozhraní stroje. Moogův přehled popisuje rodiny komponent; neidentifikuje, které zařízení je nainstalováno na konkrétním počítači Kinggle.
Poloha nástroje a konečná tloušťka stěny musí také zůstat oddělené. Stěna láhve stále závisí na chování materiálu, geometrii součásti a podmínkách procesu. Ověřte tvarovaný díl spíše než zacházet se zobrazeným profilem jako se zprávou o měření stěny. Theprůvodce programováním parisonuspojuje změny profilu s měřeným umístěním produktu.
Vytvarujte a uvolněte díl: formujte, upínejte, vyfukujte a vyjměte
Vyfukovací forma a upínací jednotka by měly být identifikovány samostatně. Forma je nástroj specifický pro produkt. Upínací sestava podporuje a posouvá tento nástroj a drží jej zavřený během požadovaných fází. Desky, vodítka, válce a jakýkoli vozíkový mechanismus patří ke konfiguraci stroje, nikoli automaticky k nákupu formy.
V případě dotazů na výměnu může fotografie dutiny identifikovat produkt, ale prozrazuje jen málo o montážním rozhraní. Uveďte ID nástroje a příslušný výkres stroje nebo formy. Theprůvodce designem forem pro vytlačování a vyfukovánívysvětluje, proč musí dutina, sevření, chlazení, ofukovací rozhraní a metoda odstranění fungovat společně.
Foukací špendlík není kolík
Zápustkový čep nebo trn patří k nástroji pro tváření taveniny. Vyfukovací kolík patří k zařízení pro přívod vzduchu a v některých konfiguracích k uspořádání pro vytváření krku nebo kalibraci. Oba mohou být v dílně nazývány „špendlíkem“, ale vykonávají různé úlohy a mají různá rozhraní.
Některé produkty používají jiné uspořádání foukání, včetně spodního foukání. Neobjednávejte foukací špendlík pouze z objemu láhve. Povrchová úprava výrobku, geometrie nástroje, montáž, pohyb a připojení vzduchu musí odpovídat schválenému návrhu. Přesné funkce kolíku nebo foukací sestavy závisí na této konstrukci.
Odebírání dílů přesahuje otevření formy
Odstraňovací systém musí vyjmout vytvořený produkt bez nepřijatelného poškození nebo rušení. V závislosti na projektu může odstranění zahrnovat chapadlo, robot, jiný manipulační mechanismus nebo definovanou ruční operaci. Odstraňování otřepů, děrování rukojetí, testování těsnosti a doprava mohou být samostatné zařízení.
Na této hranici záleží, když se díl dostane k dalšímu stroji nesprávně. Po otevření formy může dojít ke značení nebo deformaci. Zaznamenejte, kde se poprvé objevil, která stanice nebo dutina jej vytvořila a zda byla přítomna před manipulací. Nediagnostikujte opotřebení formy z vady, která byla zkontrolována až po oříznutí a přepravě.
Před vyžádáním náhradních prstů, přípravků nebo senzorů potvrďte objednaný rozsah odběru a konečné úpravy. Theautomatický stroj a kompletní vedení linkyodděluje funkce stroje od následné dodávky. Automatizace by měla být identifikována podle skutečné konfigurace, nikoli odvozena ze slova „automatická“.
Podporujte cyklus: hydraulika, chlazení, senzory a ovládací prvky
Silové a kapalinové obvody
U hydraulického stroje dodává hydraulickou energii motor a čerpadlo. Ventily řídí nebo regulují průtok a pohony vytvářejí pohyb. Servopoháněné olejové čerpadlo zůstává součástí hydraulického systému. Nazvat to elektromotorem neznamená, že je celý stroj plně elektrický.
Vzduchový systém podporuje specifikované pneumatické a ofukovací funkce. Regulátory, ventily, filtry, potrubí a foukací nástroj mají různé role. Zapojení, které vypadá správně, musí stále odpovídat požadavkům na obvod. Identifikujte hydraulické a pneumatické komponenty ze schématu a kompletního kódu zařízení, nejen velikost těla nebo vzhled portu.
Chlazení má několik samostatných zátěží
Forma potřebuje odvod tepla a stroj může mít další chladicí zátěže, jako je hydraulický olej nebo jiné specifikované okruhy. Chladič, věž nebo vodní systém závodu mohou být umístěny mimo přívod stroje. Zmapujte hranici odpovědnosti před tím, než budete chybějící zařízení závodu považovat za chybějící součást stroje.
Normální odečet na hlavním přívodu vody neprokazuje, že každá větev plísně má dostatečnou cirkulaci. Identita okruhu a skutečná provozní pozorování jsou užitečnější než předpoklad jediné linky. Theprůvodce požadavky na službyvysvětluje, jak udržet rozdílné požadavky na stroje, formy a pomocné prostředky.
HMI, PLC a zpětnovazební zařízení nejsou vzájemně zaměnitelné
HMI je rozhraní operátora. PLC provádí řídicí logiku stroje, zatímco provozní zařízení poskytují signály a provádějí příkazy. Zpráva na HMI identifikuje hlášený stav; sama o sobě nestanoví, že je obrazovka vadná nebo že zobrazené zařízení selhalo.
Před vymazáním nebo změnou čehokoli uložte alarm, krok cyklu a příslušná pozorování. PoužijtePrůvodce nastavením HMI a alarmyuspořádat ten záznam. Výměna ovladače, měniče nebo zpětné vazby může také vyžadovat správný program, parametry a kalibraci.
Zařízení související s bezpečností vyžadují stanovený proces výměny a ověření. ve Spojených státechPokyny OSHA pro nebezpečné energieřeší servisní rizika z neočekávaného napájení nebo akumulované energie. Prostřednictvím autorizovaného personálu postupujte podle postupu specifického pro daný stroj. Bezpečný přístup nezaručuje ani zastavení HMI, ani obecný průvodce díly.
Podívejte se, jak se díly liší na kontinuálních a akumulátorových strojích Kinggle
Skutečné příklady platforem dělají mapu komponent užitečnější. Kinggle'sStránka produktu KGB5Lpopisuje jednopolohový kontinuální stroj s translačním mechanismem pro posun formy. Jeho tabulka uvádí 60 mm šroub a Mitsubishi PLC je pojmenováno v popisu funkce.

TheKGB100B 120L stránkamísto toho popisuje platformu akumulátorové hlavy. Uvádí šroub 100 mm a popisuje hydraulický servo provoz, přímé zamykání formy a ovládání tloušťky stěny. Jeho skladovací a vykládací uspořádání dává diskusi o komponentech jinou strukturu.

| Položka | KGB5L | KGB100B | Co rozdíl mění |
|---|---|---|---|
| Publikovaná architektura | Kontinuální vytlačování s jednou stanicí | Vytlačování akumulátorové hlavy | Vztahy hlavového složení a cyklu |
| Publikovaný průměr šroubu | 60 mm | 100 mm | Různé reference extruderů; průměr není úplná specifikace dílu |
| Publikované uspořádání forem | Translační posun formy | Pevné uspořádání otevírání/zavírání popsané na stránce | Identifikujte správnou sestavu svorky a pohybu |
| Náhradní identita | Použijte dokumentaci k tomuto stroji | Použijte dokumentaci k tomuto stroji | Ze sdíleného názvu komponenty nevyplývá žádná zaměnitelnost |
Zdroje: dvě propojené produktové stránky Kinggle. Popisy konfigurace a průměry šroubů jsou katalogové informace, nikoli měření ze stroje nainstalovaného zákazníkem.
Tyto příklady ukazují, proč je „šroub Kinggle“, „hydraulický ventil“ nebo „nástěnný ovladač“ příliš širokým popisem objednávky. I v rámci jedné rodiny strojů záleží na sériovém čísle, schválených změnách a aktuální revize sestavy. Data na stránce produktu mohou najít platformu, ale nemohou nahradit skutečný kusovník.
Pro nákup oddělte tři záznamy: co popisuje katalog, co zahrnovala objednávka a co je nyní nainstalováno. Pozdější úprava mohla změnit pohon, snímač nebo nástroj. Před výběrem náhrady tyto záznamy srovnejte, zvláště když stará součást již neodpovídá původnímu výkresu.
Během servisního dotazu označte dotčený subsystém na přehledové fotografii a samostatně připevněte čitelný štítek součásti. Propojte oba obrázky se sériovým číslem stroje. Detail bez kontextu instalace může skrýt, zda položka patří k pohonu vytlačování, hydraulickému balíčku nebo pomocnému zařízení.
Před objednáním identifikujte správnou náhradu
Začněte pozorovaným problémem a identitou součásti, nikoli závěrem, že komponenta selhala. Nerovné stěny, pomalý pohyb nebo teplotní alarm mohou mít několik příčin. Před zakoupením náhradního zařízení si zaznamenejte podmínky a potvrďte závadu prostřednictvím schváleného diagnostického procesu.
Theprůvodce vadami vyfukováníje užitečný pro organizaci příznaků produktu. Pro servisní intervaly použijtekontrolní seznam preventivní údržbyspolu s příručkou nainstalovaného stroje. Přehled součástí by neměl předepisovat jeden věk výměny pro každou pryskyřici, pracovní cyklus a provozní prostředí.
| Záznam | Zahrnout | Proč na tom záleží |
|---|---|---|
| Identita stroje | Model, sériové číslo a fotografie identifikačního štítku | Vyhledá stavbu a její dokumentaci |
| Identita sestavy | Systém, montážní výkres, originální číslo dílu a revize | Odlišuje jednu složku od podobných položek |
| Informace o zařízení | Kompletní kód výrobce a čitelné hodnocení | Částečný kód může vynechat rozdíl v konfiguraci |
| Spojení | Příslušná montážní, hřídelová, kapalinová, elektrická nebo signální rozhraní | Potvrzuje více než jen vizuální podobnost |
| Historie změn | Schválené náhrady, úpravy a změny softwaru | Sjednotí původní výkres s aktuálním strojem |
| Důkaz o vině | Alarm, krok cyklu, měření, označené vzorky a bezpečné fotografie | Pomáhá oddělit hlášený příznak od neúspěšné položky |
Použijte krátkou, řízenou identifikační sekvenci
- Najděte položku ve výkresu stroje nebo v seznamu dílů a zaznamenejte si odkaz na její sestavu.
- Zachyťte celý štítek a okolní instalaci z bezpečného povoleného místa.
- Srovnejte příslušná mechanická, elektrická a kapalinová rozhraní se specifikací dodavatele.
- Zdokumentujte náhrady nebo revize a před instalací získejte požadované technické schválení.
- Po autorizované výměně ověřte požadované nastavení, zpětnou vazbu, bezpečnostní funkce a výsledek produktu před uvolněním výroby.
Různé třídy komponent potřebují různé důkazy. Ohřívač vyžaduje specifikované elektrické a instalační detaily. Ventil vyžaduje správnou funkci okruhu a konfiguraci zařízení. Mechanický nástroj vyžaduje svůj výkres a rozhraní. Výměna řídicí jednotky vyžaduje kontrolu verze a parametrů. Fotografie může podporovat tyto záznamy, ale nemůže stanovit každý skrytý požadavek.
Vyžádejte si písemné potvrzení přesně dodané položky a jakékoli schválené náhrady. Zachovejte starou a novou identitu v servisním záznamu. Tento záznam je užitečnější při příštím selhání než popis nákupu, který říká pouze „jeden náhradní díl pro vyfukovací stroje“.
Nečitelný štítek potřebuje více důkazů, ne uhádnuté číslo dílu. K vyřešení identity použijte polohu výkresu, instalační fotografie a záznam stroje. Nekopírujte kód z blízkého počítače jednoduše proto, že jeho součást vypadá podobně.
Často kladené otázky o součástech vyfukovacích strojů
Jaké jsou hlavní části vyfukovacího stroje?
U vytlačovacího stroje jsou hlavními skupinami podávání a vytlačování, vytlačovací hlava a nástroje, řízení předlisku, forma a svorka, foukání, chlazení, pohony a ovládací prvky a odebírání produktu. Přesné uspořádání závisí na platformě a projektu. Nejprve identifikujte proces a poté použijte jeho montážní dokumentaci k rozlišení standardního vybavení, vybraných doplňků a samostatných pomocných zařízení.
Jaký je rozdíl mezi lisovací hlavou a vyfukovací formou?
Vytlačovací hlava manipuluje s roztaveným polymerem a tvoří předlisek prostřednictvím svého výstupního nástroje. Vyfukovací forma se uzavře kolem předlisku a vymezí vnější stranu produktu během nafukování. Dutina formy, matrice nebo kompletní sestava hlavy je proto jinou položkou objednávky. Místo toho, abyste se spoléhali pouze na slovo „plíseň“, uveďte odkaz na sestavu.
Je foukací špendlík totéž jako závlačka nebo trn?
Ne. Čep nebo trn patří k nástroji pro tváření taveniny a pomáhá definovat prstencový výstup. Foukací kolík přivádí vzduch a může mít ve specifické konstrukci úkoly pro tvarování krku nebo kalibraci. Sdílené slovo „pin“ nečiní součásti zaměnitelné. K identifikaci obou položek použijte skutečný výkres nástroje.
Jsou díly zaměnitelné mezi různými vyfukovacími stroji?
Nepředpokládejte zaměnitelnost z běžného názvu, podobného vzhledu nebo shodného titulkového hodnocení. Kompletní kód zařízení, revize sestavy, montáž, připojení a provozní funkce se musí shodovat. Ovládání může také záviset na softwaru, kompatibilitě parametrů a zpětné vazby. Jakákoli alternativa by měla být schválena pro instalovanou konfiguraci, nikoli odvozena z katalogové fotografie.
Jaké informace jsou potřebné k identifikaci náhradního dílu?
Zašlete model a sériové číslo stroje, číslo originálního dílu, referenční výkres sestavy, revize a jasné fotografie štítků. Uveďte příslušná rozhraní, schválené úpravy a pozorovanou závadu. U řídicích zařízení zachovejte také záznamy o verzi a konfiguraci. To umožňuje, aby dotaz identifikoval spíše konkrétní položku než širokou kategorii komponent.
Připravte si konkrétní poptávku na díly
U stroje Kinggle začněte štítkem stroje, referenčním číslem sestavy a čitelným štítkem součásti. Přidejte záznam problému a příslušné výkresy a poté balík odešlete přesKontaktní stránka Kinggle. Identifikace nainstalovaného dílu je prvním krokem k potvrzení správné výměny.